
Chọn mỏ hàn, đầu mỏ, thiếc hàn và nhựa thông cho điện tử: nhiệt độ, cách giữ đầu mỏ, mối hàn tốt
Chọn mỏ hàn chỉnh nhiệt, đầu mỏ dẹt hay nhọn, thiếc có chì hay không chì, nhựa thông và flux cho điện tử; nhiệt độ đặt mỏ, láng thiếc đầu mỏ, mối hàn tốt và an toàn khi hàn.
Nhiều người mới tập hàn mạch thấy thiếc vón cục, mối hàn xám xịt, chân đế bong, rồi nghĩ mình kém tay. Phần lớn nguyên nhân nằm ở dụng cụ: mỏ hàn không chỉnh được nhiệt, đầu mỏ bẩn, thiếc to, thiếu chất trợ hàn. Bài này giúp chọn đúng mỏ hàn, đầu mỏ, thiếc hàn và nhựa thông / flux cho việc lắp mạch điện tử, đặt nhiệt độ hợp lý, giữ đầu mỏ bền, nhận ra mối hàn tốt và làm việc an toàn.
1. Chọn mỏ hàn
| Loại | Ưu điểm | Hạn chế |
|---|---|---|
| Mỏ hàn cắm điện thường (không chỉnh nhiệt) | Rẻ, dễ mua | Nhiệt độ không kiểm soát: lúc quá nóng làm cháy flux, bong chân đế; đầu mỏ mau hỏng |
| Mỏ hàn có núm chỉnh nhiệt | Chỉnh được nhiệt độ, đủ dùng cho người mới | Nhiệt độ thực tế có thể lệch so với vạch chỉnh |
| Trạm hàn có cảm biến nhiệt | Giữ nhiệt ổn định, hồi nhiệt nhanh, đổi được nhiều đầu | Cồng kềnh hơn |
| Mỏ hàn cầm tay nguồn USB-C hoặc DC | Gọn, nóng nhanh, có cảm biến nhiệt, mang đi được | Cần nguồn đủ công suất (bộ sạc nhanh hoặc nguồn DC phù hợp) |
Với điện tử, điều quan trọng nhất là chỉnh được và giữ được nhiệt độ. Công suất khoảng 40–70 W là đủ cho mạch thường; mối hàn lớn (dây nguồn to, mặt đồng rộng) cần mỏ hồi nhiệt nhanh và đầu to, không phải nhiệt độ cao hơn.
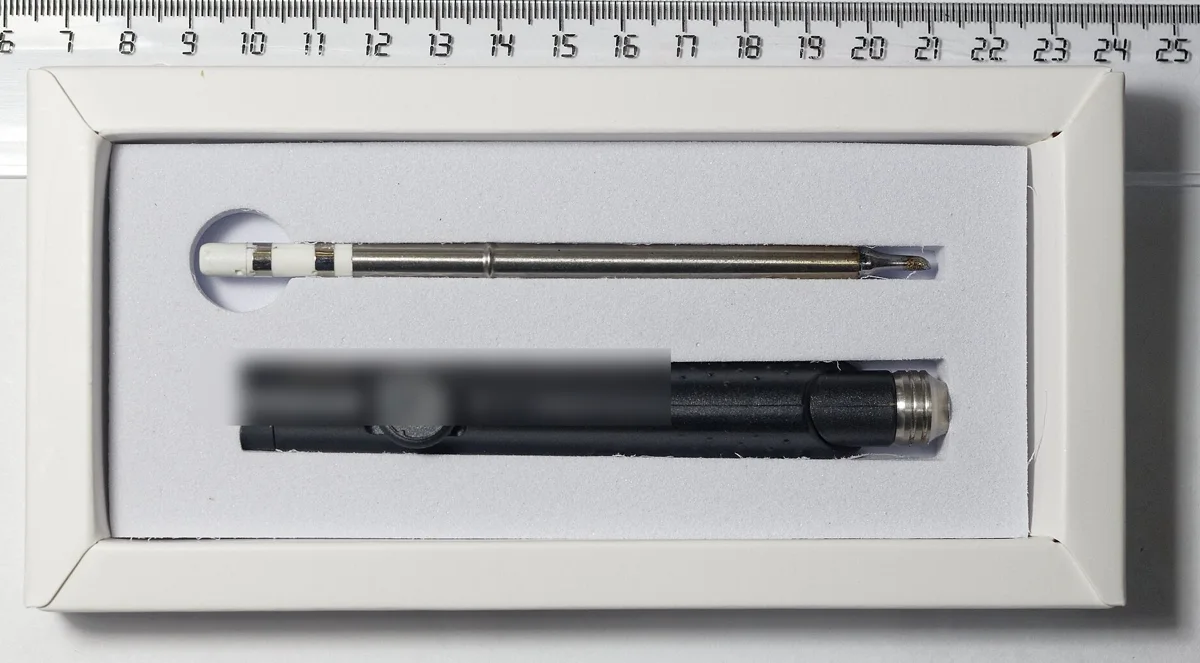

2. Chọn đầu mỏ
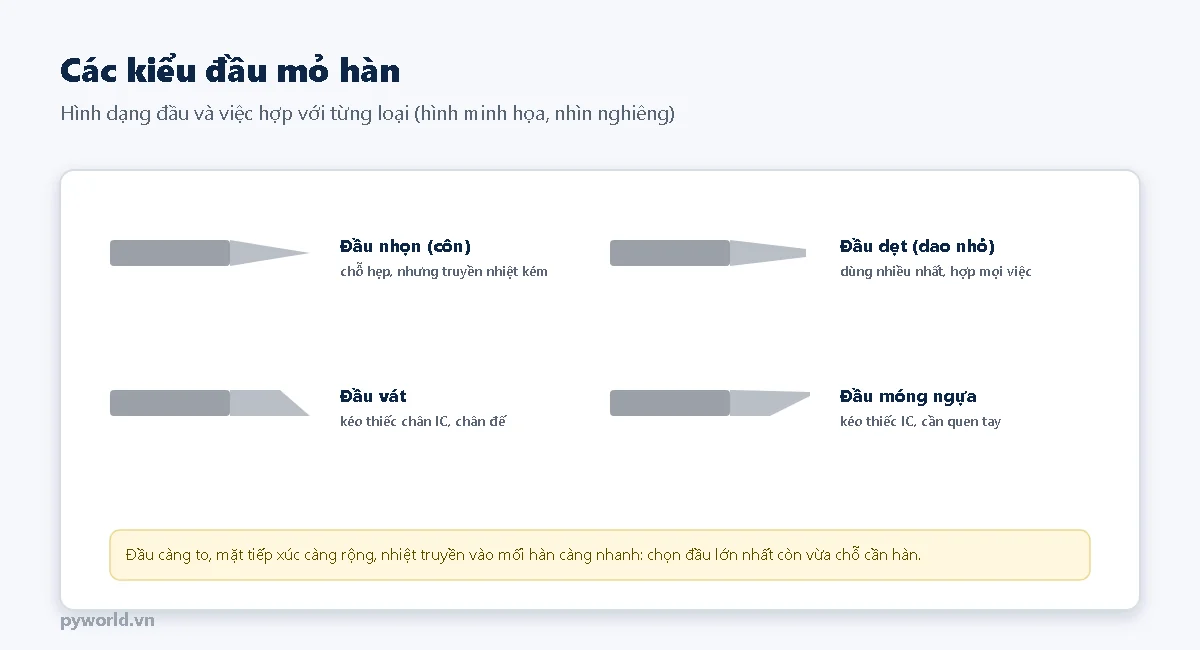
Người mới hay chọn đầu nhọn vì nghĩ nó hợp linh kiện nhỏ, nhưng đầu nhọn tiếp xúc ít, truyền nhiệt chậm nên phải giữ lâu hoặc tăng nhiệt, dễ hỏng mạch. Đầu dẹt 1,5–2,5 mm hợp với hầu hết việc: chân cắm, hàn dây, linh kiện dán 0805, IC SOIC. Chọn đầu lớn nhất còn vừa chỗ cần hàn.
3. Chọn thiếc hàn
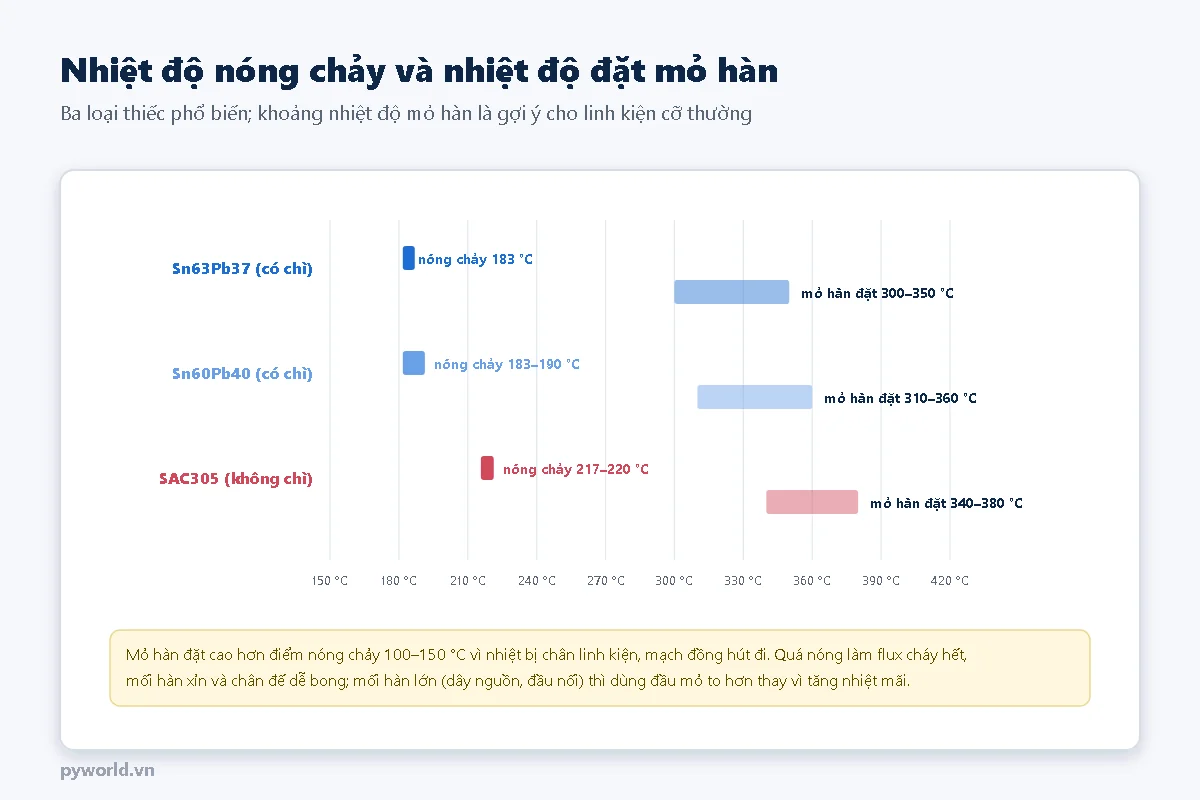
- Thiếc có chì Sn63Pb37: nóng chảy đúng ở 183 °C, chảy và đông gọn, dễ hàn nhất. Sn60Pb40 gần giống, chảy trong khoảng 183–190 °C.
- Thiếc không chì (như SAC305 gồm thiếc, bạc, đồng): nóng chảy khoảng 217–220 °C, cần nhiệt cao hơn, mối hàn hơi mờ là bình thường. Dùng khi yêu cầu không chì (sản phẩm bán ra, đồ dùng cho trẻ em).
- Đường kính: 0,5–0,8 mm cho mạch điện tử; sợi 1–1,5 mm hợp hàn dây to.
- Lõi nhựa thông: chọn thiếc có lõi flux sẵn (ghi "rosin core" hoặc "flux core" khoảng 1–3%).
4. Nhựa thông và flux
Flux tẩy lớp ôxit trên kim loại khi nóng, giúp thiếc bám và chảy đều. Lõi flux trong thiếc đủ cho mối hàn thường; với linh kiện dán, kéo thiếc chân IC, gỡ chỗ dính, nên có thêm flux dạng gel hoặc kem.
- Nhựa thông, flux gốc nhựa thông (rosin): dùng tốt cho điện tử; cặn nên rửa bằng cồn isopropyl cho sạch.
- Flux không cần rửa (no-clean): ít cặn, tiện cho sửa chữa.
- Không dùng mỡ hàn, flux có axit dùng cho ống nước, mái tôn: chúng ăn mòn đường đồng và chân linh kiện sau một thời gian.
5. Đặt nhiệt độ và giữ đầu mỏ
Bắt đầu ở khoảng 330 °C với thiếc có chì, 360 °C với thiếc không chì; một mối hàn chân cắm nên xong trong khoảng 3 giây. Nếu thiếc chảy chậm, kiểm tra đầu mỏ bẩn hay quá nhỏ trước khi tăng nhiệt.
- Láng thiếc đầu mỏ (tinning) ngay khi mỏ nóng lần đầu và trước khi cất: đầu mỏ phủ thiếc sáng bóng truyền nhiệt tốt và không bị ôxit hóa.
- Lau đầu mỏ bằng bùi nhùi đồng hoặc bọt biển ẩm (không ướt sũng) trước mỗi vài mối hàn.
- Không mài, cạo đầu mỏ bằng giấy nhám hay dao: lớp mạ sắt bên ngoài mất là đầu mỏ hỏng nhanh.
- Để mỏ trên giá khi không dùng; tắt hoặc hạ nhiệt khi nghỉ lâu.
6. Mối hàn tốt trông thế nào
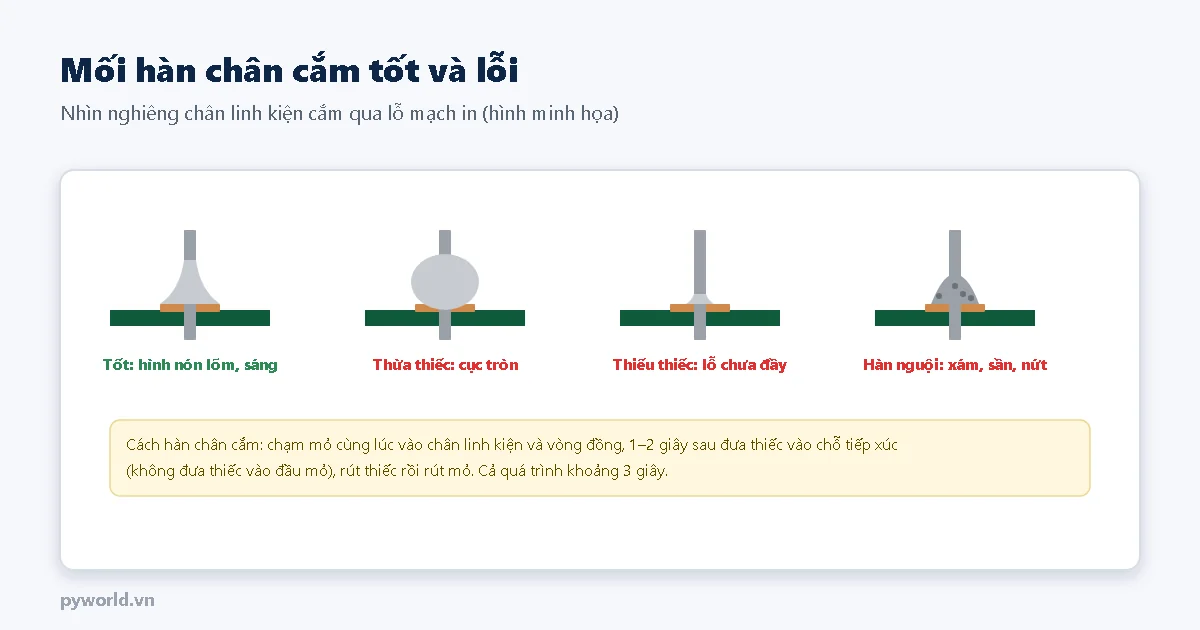
Cách hàn chân cắm: đặt đầu mỏ chạm cùng lúc vào chân linh kiện và vòng đồng; sau 1–2 giây đưa thiếc vào chỗ tiếp xúc (không đưa vào đầu mỏ), đủ thiếc thì rút thiếc trước, rút mỏ sau; giữ yên linh kiện tới khi thiếc đông. Mối hàn tốt có hình nón lõm, phủ kín vòng đồng, ôm lấy chân.
7. An toàn khi hàn
- Làm nơi thoáng, có quạt hút hoặc quạt thổi khói ra xa mặt; khói nhựa thông kích ứng mắt và phổi.
- Đeo kính khi cắt chân linh kiện (chân văng rất nhanh) và khi hàn dây có thể bắn thiếc.
- Rửa tay sau khi hàn, nhất là với thiếc có chì; không ăn uống ở bàn hàn.
- Đặt mỏ trên giá chắc chắn, dây điện mỏ không vắt ngang chỗ để tay; đầu mỏ khoảng 300–400 °C gây bỏng ngay khi chạm.
8. Lỗi hay gặp
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Thiếc không bám đầu mỏ, đầu mỏ đen | Đầu mỏ bị ôxit hóa do để nóng lâu không láng thiếc | Lau, láng thiếc có nhiều flux; nặng thì thay đầu |
| Thiếc vón cục, không chảy vào chân | Chân, vòng đồng chưa đủ nóng; thiếu flux | Chạm mỏ vào cả chân và vòng đồng; thêm flux |
| Mối hàn xám, sần | Hàn nguội: rung linh kiện khi thiếc đang đông, nhiệt thấp | Hàn lại, giữ yên tới khi đông |
| Vòng đồng bong khỏi mạch | Nhiệt quá cao, giữ lâu, cạy linh kiện khi tháo | Giảm nhiệt, chạm ngắn; tháo linh kiện bằng bấc đồng hoặc ống hút thiếc |
| Mạch bị ăn mòn xanh sau vài tuần | Dùng flux có axit, mỡ hàn | Chỉ dùng flux cho điện tử; rửa cặn bằng cồn |
9. Xem thêm
- Jack nguồn Type-C đực 4 chân chưa hàn dây: tập hàn dây vào chân nhỏ.
- An toàn khi dùng máy khắc laser và CNC: thêm về khói độc và thông gió khu làm việc.
- Bài hàn linh kiện dán SMD bằng tay trong cùng loạt công cụ và chế tạo mạch.
Tin tức liên quan

18/10/2026
Pin LiPo cho flycam: ý nghĩa S, P, mAh, C, điện áp đầy và bảo quản, đường cong xả, cách tính thời gian bay, sạc cân bằng, dấu hiệu pin phồng và quy định mang pin khi đi máy bay.

17/10/2026
Cảm biến chuyển vị hoạt động thế nào: biến trở thẳng, LVDT, điện dung, dòng điện xoáy, laser tam giác lượng, từ giảo, cách chế tạo và đo vị trí, vận tốc bằng thước điện trở với ESP32.

14/10/2026
Sơ đồ nguồn cho ESP32 chạy pin 18650, sạc qua jack Type-C trên vỏ hộp: vì sao cần mạch đổi áp, chọn tăng áp 5 V hay ổn áp 3,3 V, ước tính thời gian chạy pin, đo mức pin và các lỗi nguồn thường gặp.

17/10/2026
Cảm biến tiệm cận điện dung hoạt động thế nào: điện cực, điện cực bù, điện trường viền, hằng số điện môi, báo mức xuyên thành bồn, cách chế tạo và tự làm cảm biến mức nước bằng chân cảm ứng ESP32.

18/10/2026
Transistor BJT là gì: cấu tạo NPN, PNP, ký hiệu và chiều dòng, hệ số khuếch đại β, ba vùng tắt, khuếch đại, bão hòa, thông số BC547, 2N2222A, S8050, cách xác định chân và đo transistor.

18/10/2026
IC ổn áp tuyến tính hoạt động thế nào, các loại 7805, 78L05, LM317, AMS1117 và thứ tự chân, tụ đi kèm, sụt áp tối thiểu, cách tính công suất nhiệt, tản nhiệt và khi nào nên dùng mạch nguồn xung.

12/10/2026
PYWORLD gia công xốp chống sốc theo biên dạng thiết bị đo lường: máy đo cầm tay, bơm hiệu chuẩn áp suất, đầu nối. Xem hai mẫu thực tế, cách bố trí khoang và thông tin cần gửi khi đặt.

18/10/2026
Trò chơi lập trình không cần máy tính cho trẻ 5–8 tuổi: thẻ lệnh tiến, quay, lặp lại trên bảng ô vuông; luật chơi, ba màn có lời giải, mẫu in và biến thể nâng cao.
Xem thêm