
An toàn khi dùng máy khắc laser và máy CNC: cấp laser, kính bảo hộ, khói độc, cháy và mũi phay
Những điều phải biết trước khi bật máy khắc laser và máy CNC: cấp laser, chọn kính bảo hộ theo bước sóng và OD, vật liệu cấm khắc, phòng cháy, hút khói, an toàn dao phay và điện.
Máy khắc laser mini và máy CNC để bàn trông giống đồ chơi, nhưng nguy hiểm không kém máy công nghiệp. Tia laser của máy khắc mini thuộc cấp 4: nhìn vào tia phản xạ trong tích tắc cũng có thể làm hỏng mắt vĩnh viễn. Khói khắc nhựa có thể chứa khí clo, khí xianua. Máy CNC có dao quay hàng chục nghìn vòng mỗi phút, bụi gỗ mịn và điện lưới 220 V.
Bài này gom những điều cần biết trước khi bật máy lần đầu: các cấp laser, cách chọn kính bảo hộ theo bước sóng và OD, vật liệu không được đưa vào máy laser, phòng cháy, bố trí chỗ đặt máy và các quy tắc an toàn với máy CNC phay.
1. Laser nguy hiểm đến mức nào
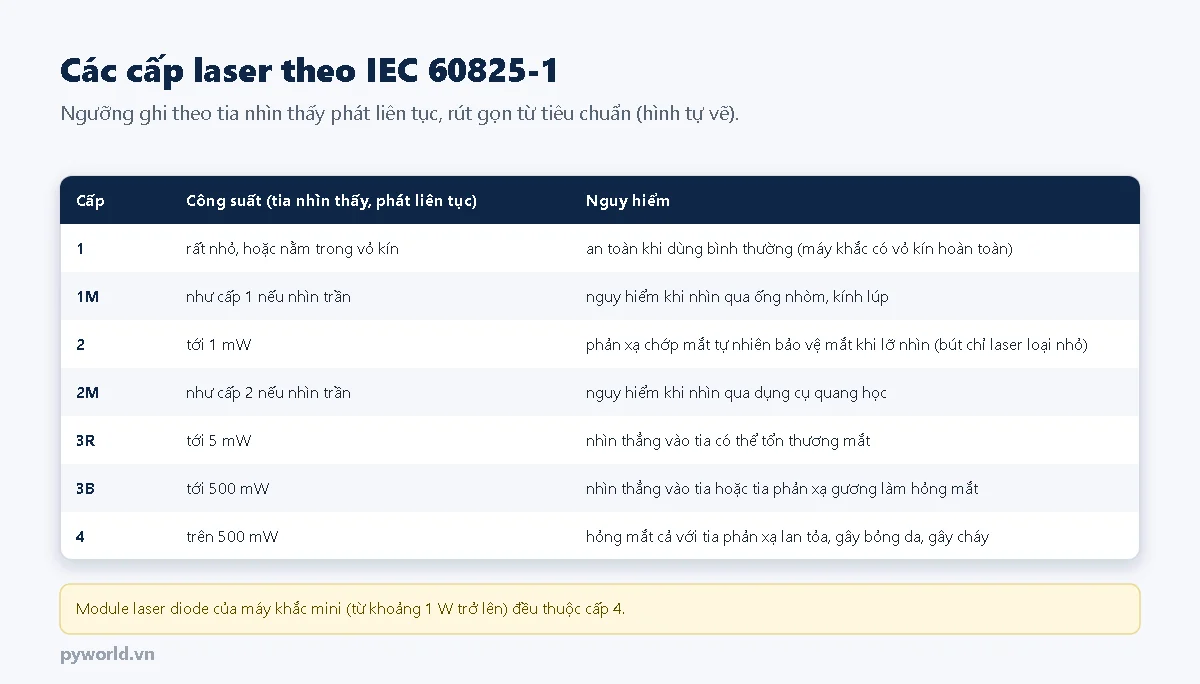
Tiêu chuẩn quốc tế IEC 60825-1 chia laser thành các cấp theo mức nguy hiểm. Bút chỉ laser thuyết trình thường ở cấp 2 hoặc 3R, vài miliwatt. Module laser diode của máy khắc có công suất hàng watt, gấp hàng nghìn lần, nên thuộc cấp 4:
- Mắt: thủy tinh thể hội tụ ánh sáng lên võng mạc. Tia xanh 450 nm đi thẳng tới võng mạc và đốt cháy một điểm ở đó. Tổn thương xảy ra nhanh hơn phản xạ chớp mắt và thường không hồi phục.
- Tia phản xạ: với laser cấp 4, cả ánh sáng phản xạ lan tỏa từ mặt gỗ, mặt kim loại cũng đủ nguy hiểm, không chỉ tia chiếu thẳng.
- Tia không nhìn thấy: laser CO2 (10 600 nm) và laser fiber (1064 nm) phát tia hồng ngoại, mắt không thấy, không có phản xạ nheo mắt, càng phải cẩn thận.
- Da và lửa: tia hội tụ gây bỏng da, làm cháy giấy, vải, gỗ chỉ trong vài giây.
2. Kính bảo hộ laser: chọn theo bước sóng và OD
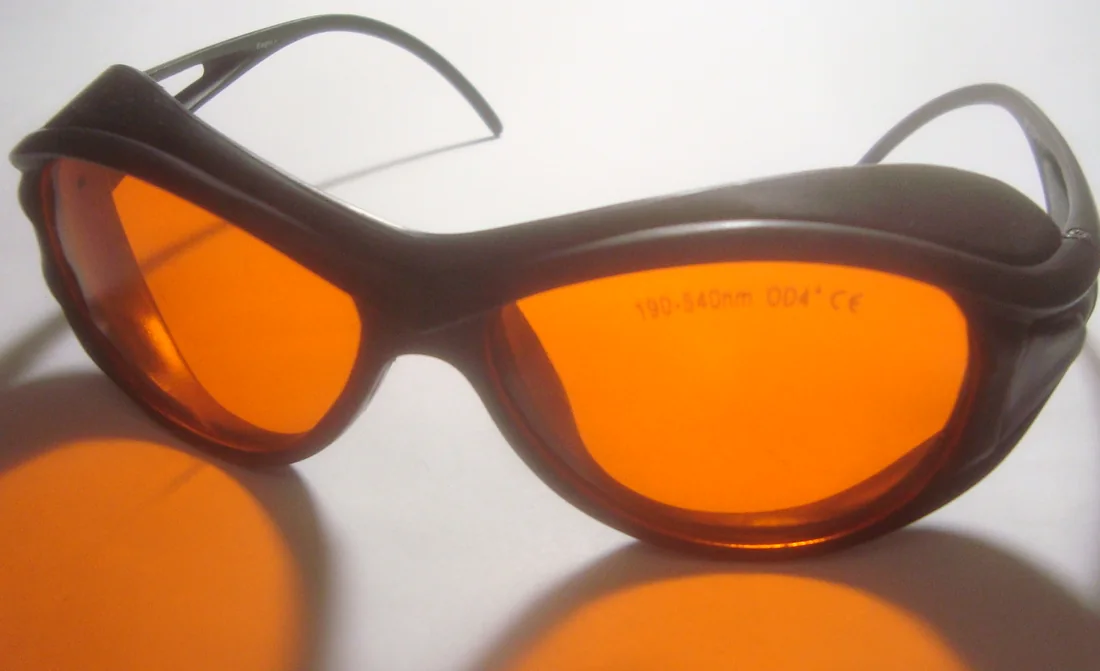

Kính bảo hộ laser là một bộ lọc chặn đúng một dải bước sóng. Trên kính đạt chuẩn luôn in hai thông tin:
- Dải bước sóng: phải chứa bước sóng của laser đang dùng. Laser diode xanh cần dải chứa 445–455 nm; laser fiber cần 1064 nm; laser CO2 cần 10 600 nm.
- OD (mật độ quang): OD 4 nghĩa là chỉ cho lọt 1/10 000 công suất ở dải đó, OD 5 là 1/100 000.
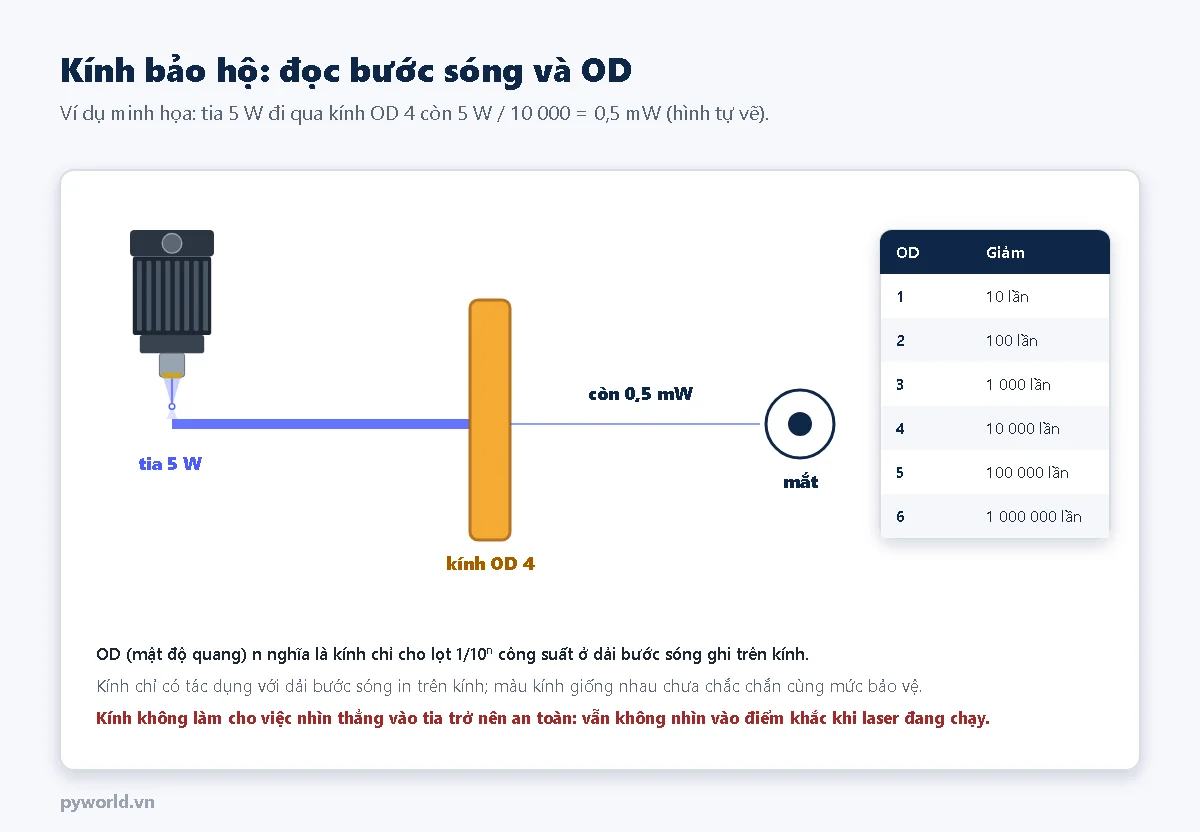
Khi chọn kính và tấm chắn:
- Laser diode vài watt nên dùng kính từ OD 4 trở lên; laser công suất lớn hơn cần OD cao hơn. Kính đạt tiêu chuẩn châu Âu EN 207 có ghi rõ mức bảo vệ.
- Màu kính không nói lên mức bảo vệ: hai kính cùng màu cam có thể có OD rất khác nhau. Kính không in bước sóng và OD thì không nên tin.
- Kính râm, kính cận, kính bảo hộ cơ khí thông thường không chặn được laser.
- Tấm mica màu cam làm vỏ che hay cửa sổ nhìn cũng phải được ghi là chặn bước sóng của laser.
- Mọi người trong phòng đều đeo kính khi máy chạy không có vỏ kín.
- Đeo kính rồi vẫn không nhìn chăm chăm vào điểm khắc. Muốn theo dõi máy, nhìn qua cửa sổ của vỏ che hoặc camera.
3. Khói và vật liệu không được khắc
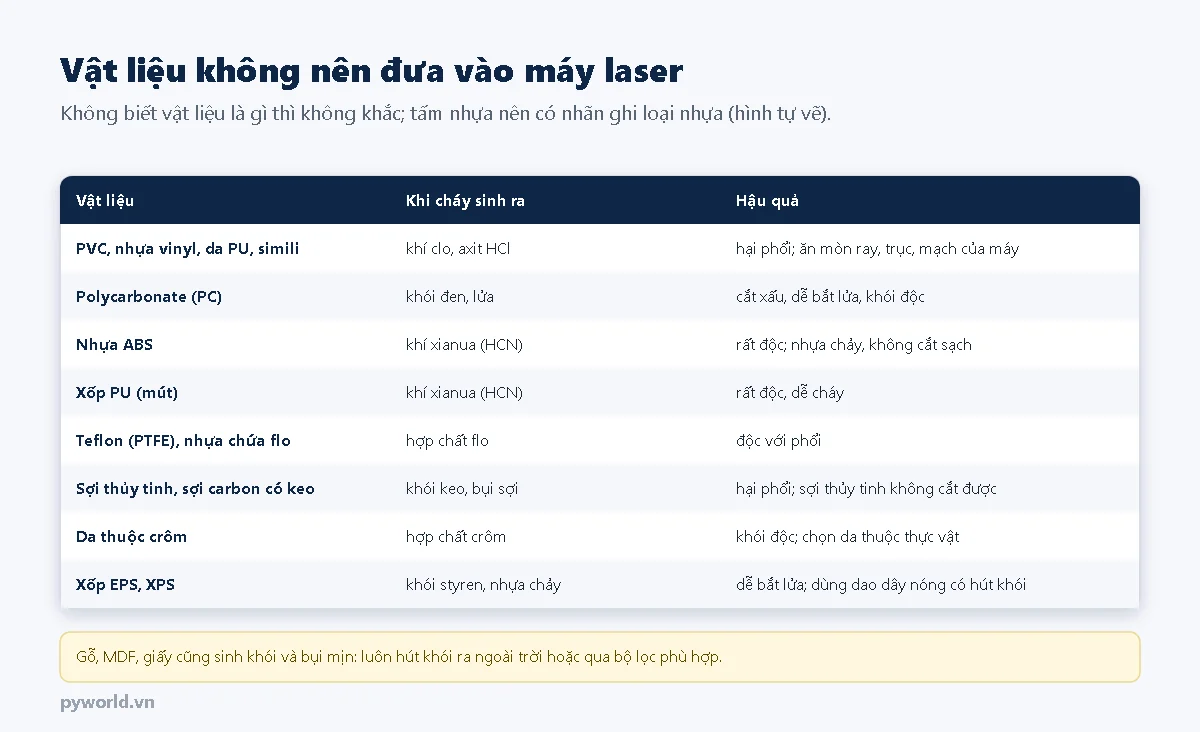
- PVC, nhựa vinyl, da PU khi cháy sinh khí clo và axit HCl: hại phổi, ăn mòn ray trượt, trục và mạch điện của máy chỉ sau vài lần cắt.
- Nhựa ABS, xốp PU (mút) sinh khí xianua (HCN), rất độc.
- Polycarbonate (tấm nhựa trong chịu va đập) không cắt sạch, dễ bắt lửa, nhiều khói.
- Gỗ, MDF, giấy, da thuộc thực vật khắc được, nhưng khói và bụi mịn vẫn có hại; MDF còn có keo. Luôn hút khói ra ngoài trời bằng quạt và ống dẫn, hoặc qua bộ lọc có than hoạt tính khi không có lối thoát ra ngoài.
- Tấm nhựa không có nhãn, không biết là loại gì: không khắc.
4. Phòng cháy
- Không bao giờ để máy laser chạy khi không có người. Phần lớn vụ cháy máy laser xảy ra khi người dùng ra khỏi phòng "chỉ vài phút".
- Dùng thổi khí (air assist) khi cắt: luồng khí thổi tắt lửa nhỏ ở điểm cắt.
- Dọn sạch mẩu vụn, tàn cháy dưới tấm lót tổ ong sau mỗi lần cắt; lớp nhựa, tàn gỗ tích lại rất dễ bén lửa.
- Đặt bình chữa cháy CO2 hoặc bình bột cạnh máy. Bình CO2 không để lại cặn trên mạch điện.
- Khi thấy lửa bùng cao, dừng máy ngay (nút dừng hoặc cắt điện), giữ nắp đóng để ngọn lửa thiếu oxy, chỉ mở khi đã sẵn bình chữa cháy.
5. Bố trí chỗ đặt máy laser
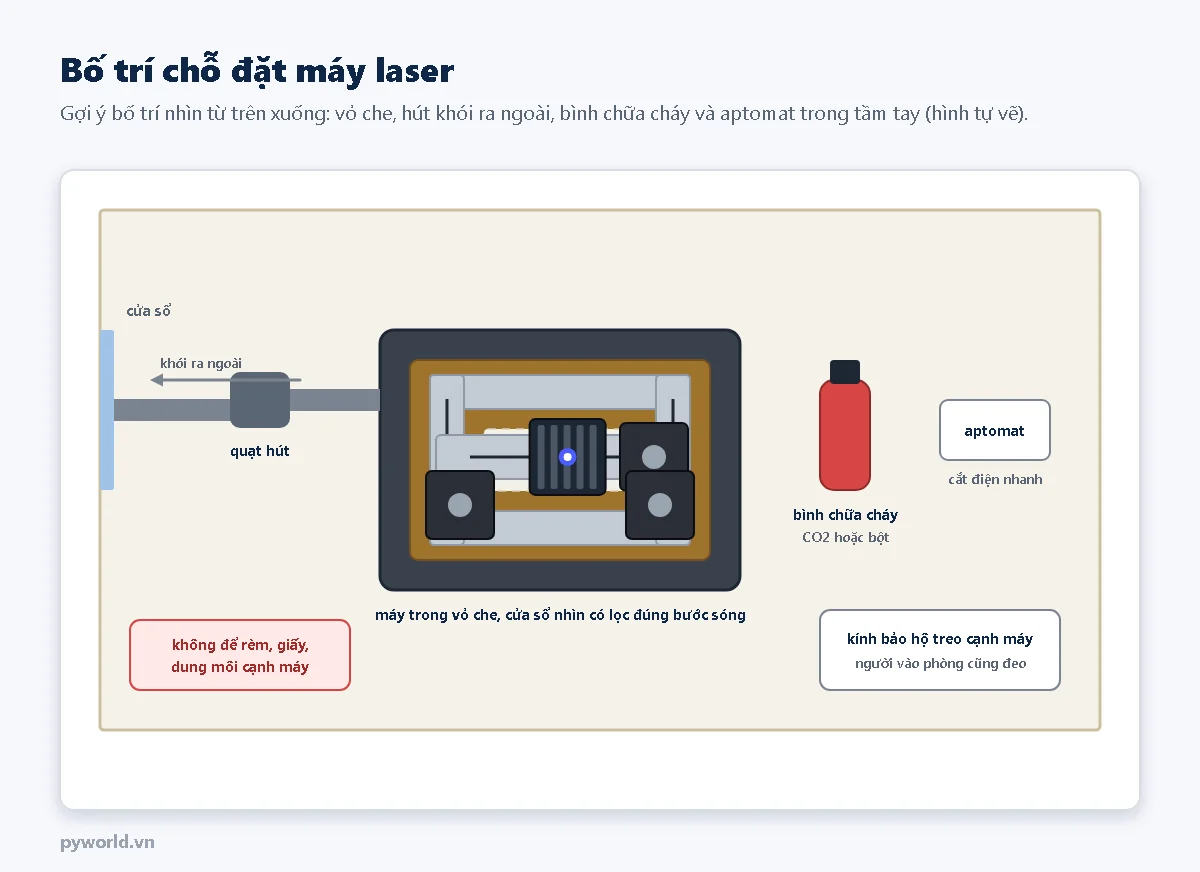
- Đặt máy trong vỏ che (hộp kín hoặc tấm chắn bốn phía) có cửa sổ nhìn bằng vật liệu chặn đúng bước sóng.
- Quạt hút đặt gần lối thoát, đẩy khói qua ống ra ngoài; nối ống kín, không để khói thoát lại vào phòng.
- Đặt máy trên bàn chắc, không cháy (mặt kim loại hoặc tấm chịu nhiệt), xa rèm, giấy, dung môi.
- Ổ điện có aptomat hoặc nút cắt điện ngay cạnh máy.
- Có trẻ em trong nhà: máy có khóa, rút điện khi không dùng.
6. An toàn với máy CNC phay
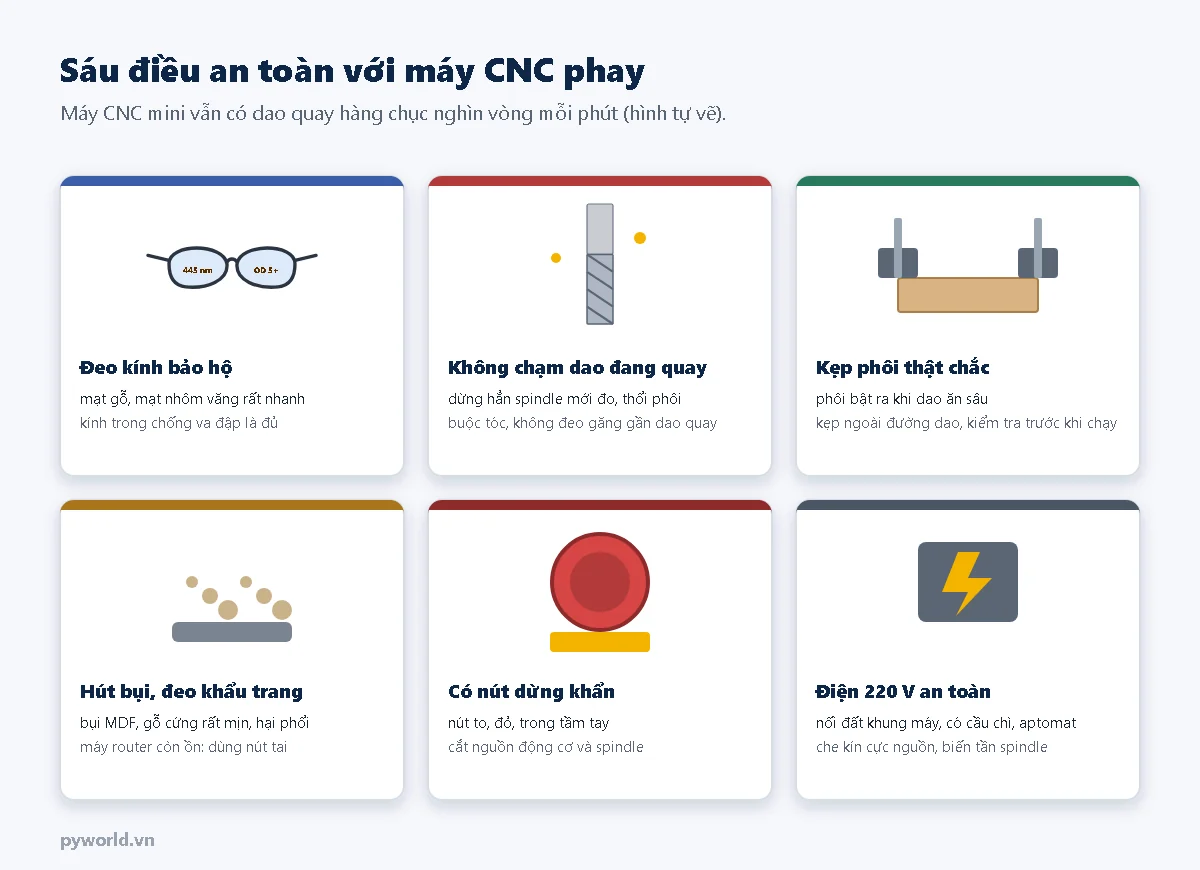
- Kính bảo hộ: mạt gỗ, mạt nhôm và mảnh mũi phay gãy văng rất nhanh.
- Dao quay: chỉ đo, thổi phôi, chỉnh phôi khi spindle đã dừng hẳn. Buộc tóc dài, không đeo găng tay vải, khăn quàng gần dao đang quay vì dễ bị cuốn vào.
- Kẹp phôi: phôi lỏng có thể bật ra khi dao ăn sâu. Đặt kẹp ngoài đường dao và chạy thử đường đi ở độ cao an toàn trước.
- Mũi phay: siết chặt đai ốc collet đúng cỡ; mũi lỏng có thể tuột hoặc gãy.
- Bụi và tiếng ồn: bụi MDF, gỗ cứng rất mịn: dùng hút bụi, khẩu trang chống bụi mịn. Spindle loại trimmer khá ồn: dùng nút tai khi chạy lâu.
- Nút dừng khẩn: nút to màu đỏ trong tầm tay, cắt nguồn của động cơ và spindle (bài 10 của loạt).
7. An toàn điện
- Nguồn tổ ong 24 V, biến tần spindle, nguồn cao áp ống CO2 đều nối điện lưới 220 V. Che kín các cực đấu dây, không sửa khi còn cắm điện.
- Nối đất khung máy và vỏ nguồn kim loại; đường điện vào máy có cầu chì hoặc aptomat.
- Không cắm hay rút dây động cơ bước khi driver đang có điện: điện áp cảm ứng có thể làm hỏng driver ngay.
- Tụ trong nguồn và biến tần còn giữ điện một lúc sau khi tắt: chờ vài phút trước khi chạm vào.
8. Danh sách kiểm tra trước mỗi lần chạy máy
- Biết vật liệu là gì và vật liệu đó được phép khắc, cắt.
- Kính bảo hộ đúng bước sóng đã đeo, vỏ che đã đóng.
- Quạt hút khói hoặc hút bụi đã bật.
- Phôi đã kẹp chắc, nằm phẳng; với máy laser, đã lấy nét đúng.
- Chạy khung (frame) hoặc chạy thử ở độ cao an toàn để xem máy đi đúng vùng.
- Bình chữa cháy, nút dừng khẩn trong tầm tay.
- Có người ở cạnh máy suốt thời gian máy chạy.
9. Xem thêm
- Bài trước trong loạt: Máy khắc laser là gì, laser diode, CO2, fiber. Bài sau: Cấu tạo máy CNC mini và máy khắc laser.
- ESP32 điều khiển module relay 4 kênh an toàn: bật quạt hút, máy bơm khí theo máy laser.
- Module relay 1, 2, 4 kênh tại PYWORLD.
Tin tức liên quan

17/10/2026
Hiệu chuẩn cảm biến laser tam giác lượng và extensometer: ảnh hưởng của bề mặt, trình tự trên bàn trượt, bảng cấp ISO 9513 với giới hạn tương đối và tuyệt đối, ví dụ extensometer 50 mm.
12/10/2026
Sơ đồ chân (pinout) cổng USB Type-C loại 24 chân, 16 chân và 6 chân: bảng tra VBUS, GND, CC1, CC2, D+, D−, SBU, TX RX, lý do cắm được hai chiều và cách các chân gom thành jack 2, 4, 6 dây.

14/10/2026
Hướng dẫn biến ESP32 thành thiết bị tớ Modbus RTU qua RS-485: lập bảng thanh ghi, tách khung bằng khoảng lặng, kiểm tra CRC, xử lý mã hàm 0x01, 0x03, 0x05, 0x06, 0x10 và trả lời mã lỗi, không dùng thư viện.
18/10/2026
IC 555 là gì, sơ đồ chân và cấu tạo bên trong, mạch đơn ổn tạo trễ và mạch dao động nháy LED, nguồn gốc công thức t = 1,1RC và f = 1,44/((R1 + 2R2)C), bảng giá trị và mạch tạo trễ relay.

18/10/2026
MOSFET kênh N, kênh P là gì, vì sao chọn MOSFET logic-level cho ESP32 3,3 V, VGS(th) và RDS(on), mạch đóng cắt phía thấp có điện trở gate, PWM và thí nghiệm chỉnh độ sáng dải LED 12 V.

17/10/2026
Hướng dẫn đo thiết bị, tính phần xốp và xếp nhiều món để chọn đúng cỡ vali; kèm bảng tra kích thước lọt lòng, độ sâu nắp và đáy của các dòng vali PYWORLD và ba ví dụ chọn cỡ.

18/10/2026
Dự án Scratch robot thoát mê cung cho học sinh lớp 4–6: chấm cảm biến màu, vòng lặp đến khi, phép không, thuật toán bám tường phải, mô phỏng đường đi và trường hợp đi vòng mãi.

18/10/2026
Optocoupler PC817 là gì, cách ly để làm gì, tỉ số truyền dòng CTR, cách nối tín hiệu 12 V, 24 V vào ESP32, vì sao opto chậm và thí nghiệm đo thời gian bật tắt, ước lượng CTR bằng ESP32.
Xem thêm