
Cắt mica, gỗ bằng laser: công suất, tốc độ, số lần cắt, bù vết cắt và vật liệu không được cắt
Cắt mica, gỗ, ván ép bằng laser: vì sao laser diode không cắt được mica trong, năng lượng trên mỗi mm để đổi công suất, tốc độ, số lần cắt, bù vết cắt cho mộng khít, vật liệu không được cắt.
Cắt mica bằng laser, cắt gỗ, ván ép làm hộp, bảng tên, mô hình: chất lượng mép cắt và việc cắt đứt hay không phụ thuộc ba con số công suất, tốc độ, số lần cắt, cộng thêm loại laser và bề rộng vết cắt. Bài này giải thích vì sao laser diode không cắt được mica trong, cách đổi qua lại giữa các bộ thông số bằng khái niệm năng lượng trên mỗi mm, cách bù vết cắt để mộng ghép vừa khít, những vật liệu không được cắt bằng laser, kèm script Python tính sẵn.
Cách tìm thông số bằng ma trận thử trong phần mềm có ở bài phần mềm cho máy khắc laser: LaserGRBL, LightBurn. Bài này dùng kết quả của lần cắt thử đó.
1. Laser diode hay laser CO2
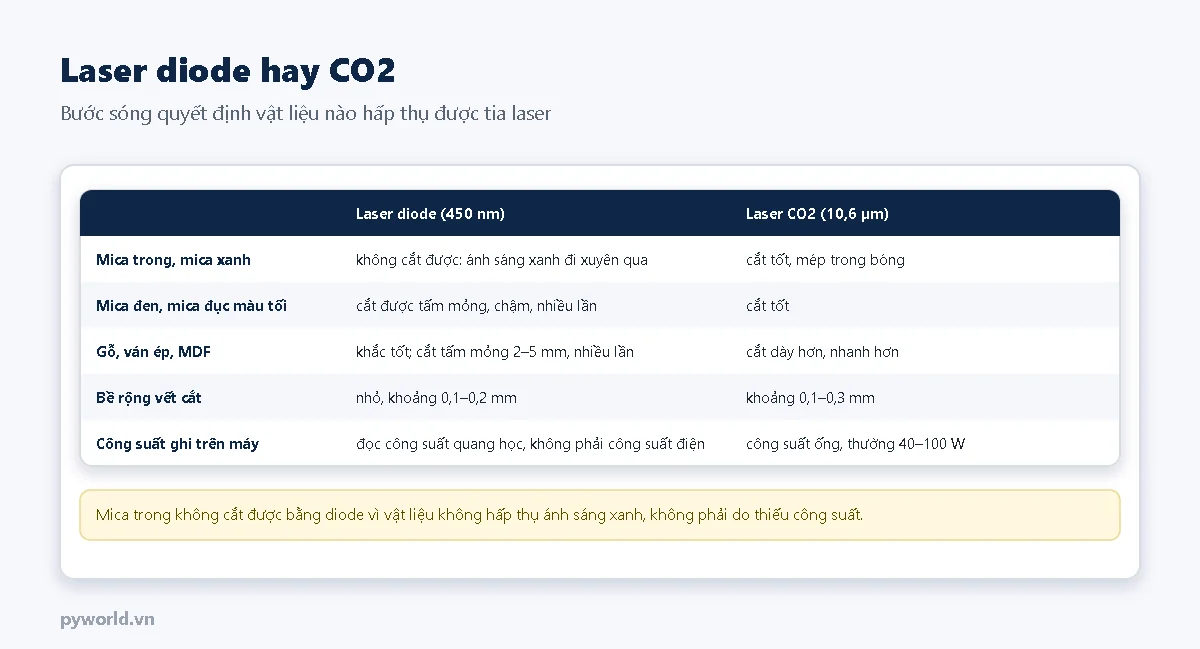
Máy khắc laser mini phổ biến dùng diode xanh bước sóng khoảng 450 nm. Mica trong và mica màu xanh để ánh sáng này đi xuyên qua, gần như không hấp thụ, nên không cắt được dù công suất lớn. Mica đen, mica màu tối đục cắt được tấm mỏng. Laser CO2 bước sóng 10,6 µm bị mọi loại mica hấp thụ, cắt nhanh và mép trong bóng như được đánh bóng. Máy laser khác nhau thế nào có ở bài máy khắc laser là gì: diode, CO2, fiber.
Đọc kỹ công suất ghi trên máy diode: con số lớn trên quảng cáo nhiều khi là công suất điện; công suất quang học (phần thật sự đi ra thành tia) nhỏ hơn nhiều.
2. Năng lượng trên mỗi mm: đổi qua lại công suất, tốc độ, số lần
Mỗi mm đường cắt nhận một lượng năng lượng E = số lần × công suất / tốc độ (J/mm). Cùng vật liệu, cùng độ dày, giữ E bằng nhau thì độ sâu cắt gần như nhau. Từ một lần cắt thử đạt, có thể đổi sang bộ thông số khác:
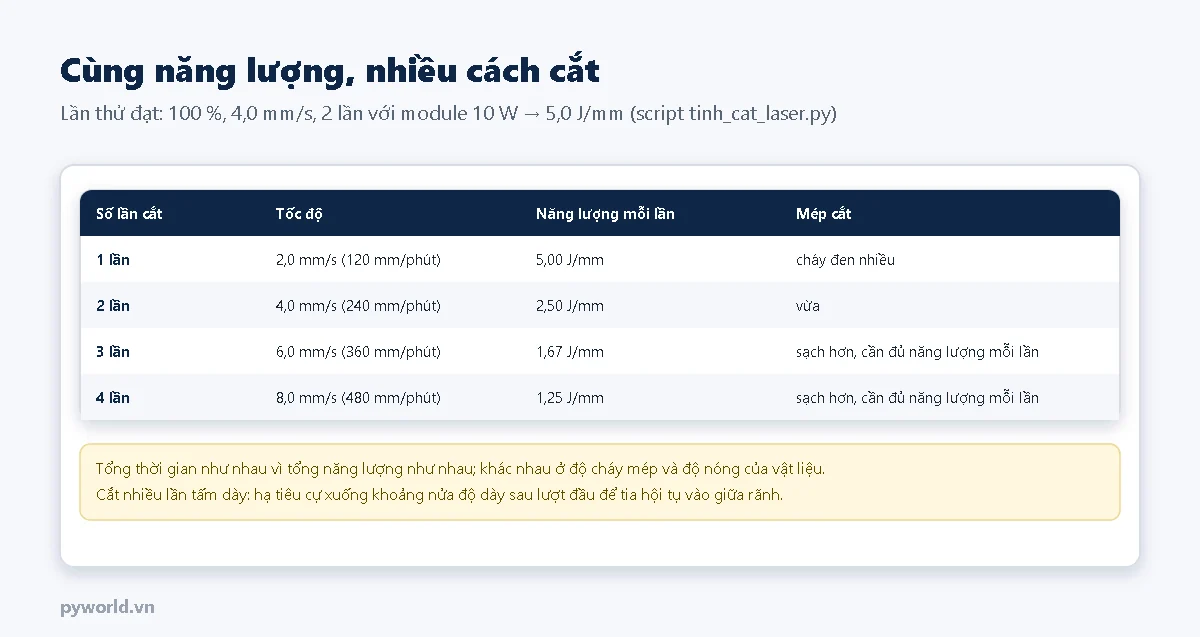
- Một lần chậm: nhiệt tích lại, gỗ cháy đen mép, mica chảy và có bọt.
- Nhiều lần nhanh hơn: mỗi lần nóng ít, phoi cháy kịp thổi đi, mép sạch hơn. Nhưng mỗi lần vẫn phải đủ năng lượng để ăn vào; quá nhanh thì chỉ cháy bề mặt mà không xuống sâu.
- Cắt tấm dày nhiều lần: sau lượt đầu hạ tiêu cự xuống khoảng nửa độ dày, để tia hội tụ ở giữa rãnh.
- Khí thổi (air assist) ở đầu laser thổi khói, phoi ra khỏi rãnh: tấm dày cắt được nhanh hơn rõ rệt, mép ít cháy, đầu laser đỡ bám khói.
Script dưới đây tính năng lượng từ lần cắt thử, các bộ thông số tương đương, thời gian theo chiều dài đường cắt, và kích thước cần vẽ khi bù vết cắt:
# PYWORLD.VN - Tính thông số cắt laser từ một lần cắt thử đạt: năng lượng trên mỗi mm đường cắt, các bộ (công suất, tốc độ, số lần) tương đương
# PYWORLD.VN - Bù bề rộng vết cắt (kerf) để mộng ghép vừa khít; ước tính thời gian cắt theo chiều dài đường cắt
# PYWORLD.VN - Chạy: python tinh_cat_laser.py      (sửa LAN_THU_DAT, KERF_MM theo máy và vật liệu của bạn)
"""Năng lượng trên mỗi mm: E = số lần × công suất (W) / tốc độ (mm/s), đơn vị J/mm. Giữ E bằng nhau thì độ sâu cắt gần
bằng nhau; chia nhiều lần nhanh thường cho mép ít cháy hơn một lần chậm, nhưng mỗi lần phải còn đủ năng lượng để ăn vào."""
import math

CONG_SUAT_MAX = 10.0                                        # W quang học của module laser (không phải công suất điện)
LAN_THU_DAT = {"phan_tram": 100, "toc_do": 4.0, "so_lan": 2}   # cắt đứt ván ép 3 mm (ví dụ)
KERF_MM = 0.15                                              # bề rộng vết cắt đo được


def nang_luong(phan_tram: float, toc_do: float, so_lan: int) -> float:
    return so_lan * CONG_SUAT_MAX * phan_tram / 100 / toc_do


def tuong_duong(e_can: float, cac_so_lan=(1, 2, 3, 4), phan_tram: float = 100) -> list[tuple[int, float]]:
    """Với mỗi số lần cắt, tốc độ (mm/s) để có cùng năng lượng."""
    return [(n, n * CONG_SUAT_MAX * phan_tram / 100 / e_can) for n in cac_so_lan]


def bu_kerf(kich_thuoc: float, la_lo: bool) -> float:
    """Kích thước vẽ để ra đúng kích thước thật: viền ngoài cộng kerf, lỗ, rãnh trừ kerf."""
    return kich_thuoc - KERF_MM if la_lo else kich_thuoc + KERF_MM


def thoi_gian_phut(chieu_dai_mm: float, toc_do: float, so_lan: int) -> float:
    return chieu_dai_mm * so_lan / toc_do / 60


if __name__ == "__main__":
    e = nang_luong(**LAN_THU_DAT)
    print(f"Lan thu dat: {LAN_THU_DAT} -> nang luong {e:.1f} J/mm")
    for n, v in tuong_duong(e):
        print(f"  {n} lan: toc do {v:.1f} mm/s ({v * 60:.0f} mm/phut), thoi gian 1 m duong cat {thoi_gian_phut(1000, v, n):.1f} phut")
    for ten, kt, lo in (("mieng mong rong 3 mm (ra dung 3 mm)", 3.0, False), ("ranh cho mong 3 mm (ra dung 3 mm)", 3.0, True),
                        ("hop vuong 50 mm", 50.0, False), ("lo vit 3 mm", 3.0, True)):
        print(f"Ve {ten}: {bu_kerf(kt, lo):.2f} mm")
    print(f"Bu kerf moi canh: {KERF_MM / 2:.3f} mm (offset duong cat ra ngoai voi vien, vao trong voi lo)")
3. Bù vết cắt cho mộng ghép khít
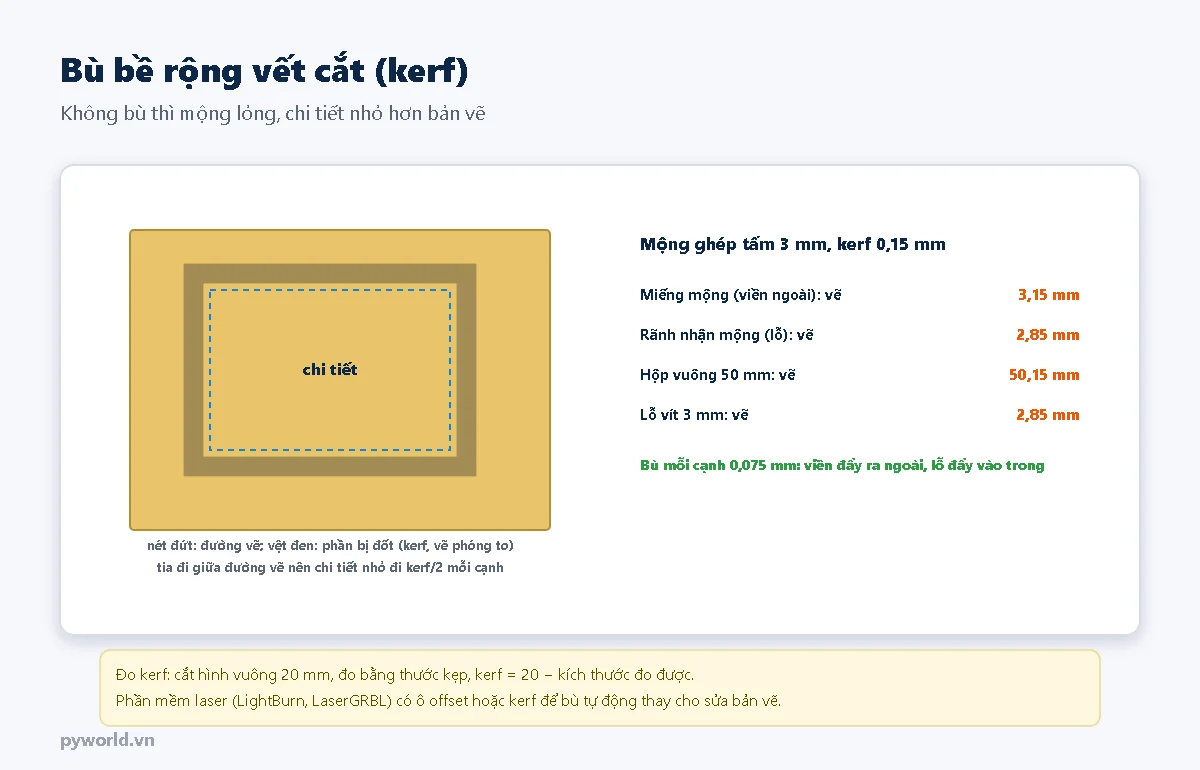
Tia laser đốt mất một rãnh rộng 0,1–0,3 mm (kerf). Tia đi đúng giữa đường vẽ, nên chi tiết nhỏ đi nửa kerf ở mỗi cạnh, còn lỗ thì to ra. Hộp ghép mộng cắt không bù sẽ lỏng lẻo. Đo kerf bằng cách cắt một hình vuông 20 mm, đo bằng thước kẹp; dùng ô offset, kerf trong phần mềm laser để bù tự động, hoặc sửa kích thước bản vẽ theo script.
Mộng gỗ ép chặt quá dễ nứt: thường để khít vừa tay, có thể trừ thêm 0,05 mm tùy độ chính xác của máy.
4. Vật liệu nào cắt được
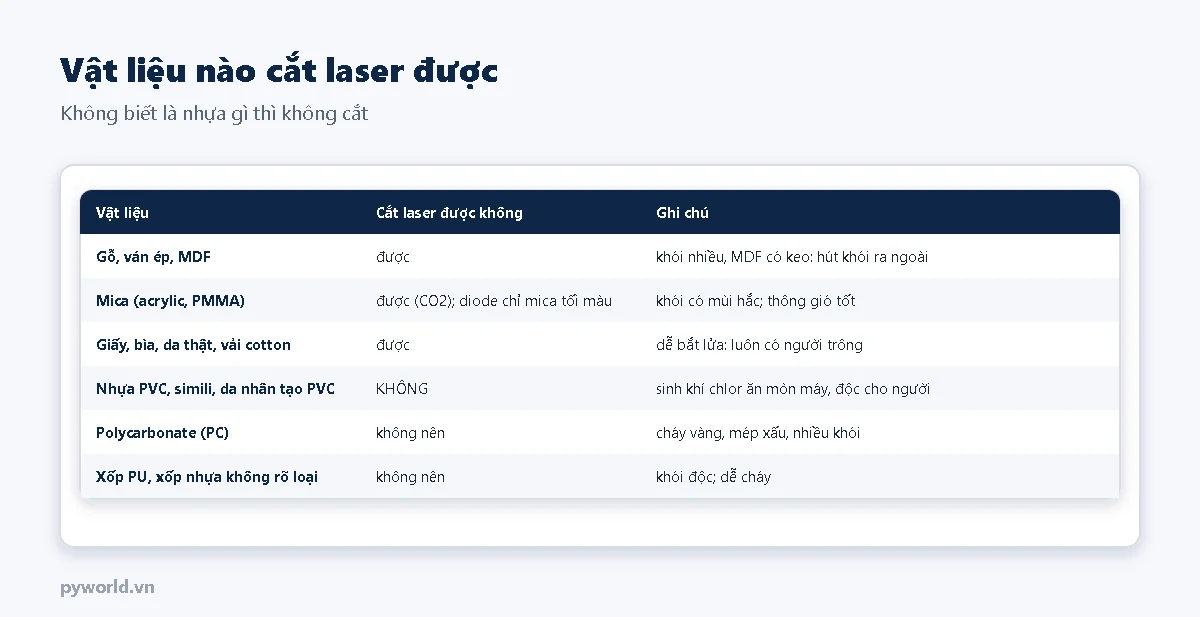
Không bao giờ cắt PVC (ống nhựa, simili, một số loại tấm quảng cáo, da nhân tạo): khi cháy sinh khí chlor, độc cho người và ăn mòn ray, trục của máy. Xốp chống sốc cho hộp, vali thường gia công bằng dao cắt hoặc CNC thay vì laser vì khói độc và mép chảy; xem dịch vụ ở bài đặt gia công xốp chống sốc theo yêu cầu.
5. An toàn
- Đeo kính bảo hộ đúng bước sóng của laser (kính cho diode 450 nm khác kính cho CO2); kính râm thường không bảo vệ được.
- Không để máy chạy một mình: vật liệu bắt lửa, đặc biệt gỗ, giấy khi cắt chậm. Có bình chữa cháy gần máy.
- Hút khói ra ngoài trời; khói mica, MDF có mùi hắc và hại phổi khi hít lâu.
Chi tiết ở bài an toàn khi dùng máy khắc laser và máy CNC. Cấu hình GRBL ở chế độ laser ($32=1) có ở bài cấu hình GRBL: steps/mm, homing, chế độ laser; tự lắp máy diode ở bài tự lắp máy khắc laser diode mini.
Bài cùng cụm chủ đề: tính chế độ cắt khi phay CNC; Fusion 360 CAM cho máy CNC 3 trục.
Tin tức liên quan

17/10/2026
Encoder tuyệt đối hoạt động thế nào: đĩa mã nhị phân và mã Gray, đơn vòng, đa vòng, giao tiếp SSI, encoder từ tính, cách chế tạo và đọc cảm biến góc AS5600 bằng ESP32.

29/10/2026
Các cỡ linh kiện dán 1206, 0805, 0603, 0402, SOT-23, SOIC; dụng cụ cần có; bốn bước hàn điện trở, tụ dán; hàn IC bằng kéo thiếc; nhận ra mối hàn tốt và cách sửa lỗi.

18/10/2026
Dự án STEM đầu tiên với ESP32 không cần linh kiện: nháy đèn LED có sẵn trên mạch, rồi phát tên của bé bằng mã Morse; cài Arduino IDE, giải thích code và trò chơi đoán tên.

17/10/2026
Cách tính độ không đảm bảo đo theo GUM: sáu bước, đánh giá loại A và loại B, phân bố chuẩn, chữ nhật, tam giác, ví dụ ngân sách hiệu chuẩn áp kế, cách làm tròn và lỗi hay gặp.

17/10/2026
Phân biệt áp suất tuyệt đối, dư, chênh và chân không, đổi đơn vị bar, kgf/cm², psi, hiệu chuẩn cảm biến tuyệt đối bằng chuẩn áp dư và khí áp kế, năng lượng khí nén và quy tắc an toàn.

17/10/2026
So sánh vali nhựa và vali nhôm đựng thiết bị theo chống nước, chống bụi, chịu va đập, nhiệt độ, vẻ ngoài, khóa và bảo dưỡng; khi nào nên chọn mỗi loại và sơ đồ chọn nhanh.
17/10/2026
Kiểm tra máy đo rung bằng bộ hiệu chuẩn cầm tay 159,2 Hz, 10 m/s², đo đúng vị trí và hướng trên ổ đỡ, đánh giá vùng A, B, C, D theo ISO 20816 và hiệu chuẩn máy đo rung ở phòng thí nghiệm.

18/10/2026
Dùng nhóm lệnh Bút vẽ của Scratch để vẽ đa giác đều, ngôi sao, hoa văn, xoắn ốc; hiểu vì sao xoay góc ngoài 360 : n, góc trong, và liên hệ với môn Toán ở tiểu học.
Xem thêm