
Máy khắc laser là gì: laser diode, CO2, fiber khác nhau thế nào, khắc và cắt được vật liệu gì
Máy khắc laser hoạt động thế nào, so sánh laser diode, CO2 và fiber theo bước sóng, công suất, vật liệu khắc cắt được, cách lấy nét, đọc công suất quang và chọn máy phù hợp.
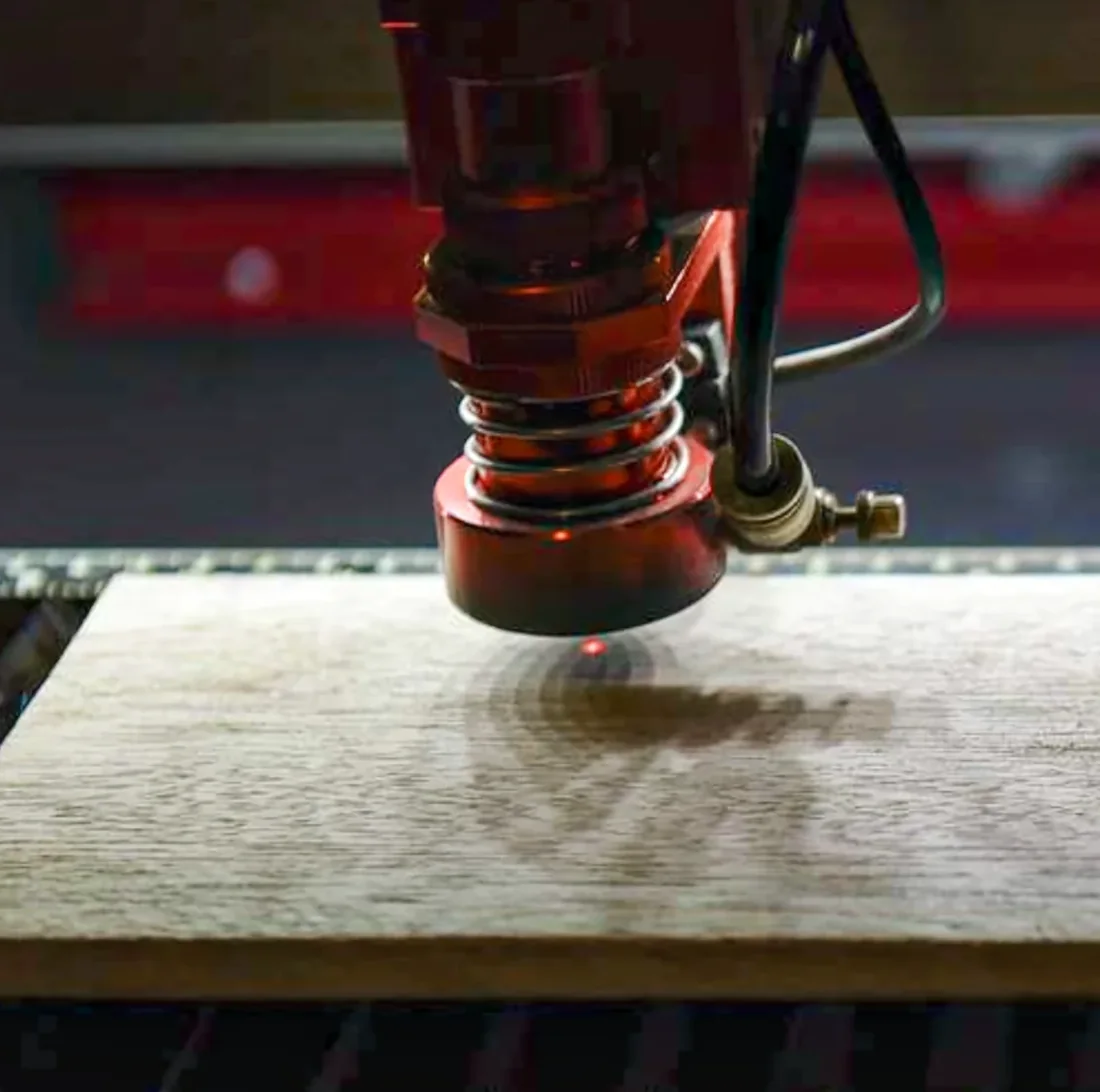
Máy khắc laser dùng một tia sáng rất mạnh, hội tụ thành một điểm nhỏ cỡ một phần mười milimét, để làm cháy xém hoặc làm bay hơi bề mặt vật liệu. Đầu laser không chạm vào vật liệu nên không mòn dao, không cần kẹp chặt phôi, khắc được chi tiết rất nhỏ như chữ cao 1–2 mm.
Trên thị trường có ba loại thường gặp: laser diode, laser CO2 và laser fiber. Chúng khác nhau ở bước sóng, nên mỗi loại hợp với những vật liệu khác nhau. Bài này giải thích cách máy hoạt động, so sánh ba loại và liệt kê vật liệu khắc, cắt được, để chọn đúng máy trước khi mua hay tự lắp.

1. Máy khắc laser hoạt động thế nào
- Nguồn laser phát ra một chùm tia gần như song song, cùng một bước sóng.
- Thấu kính hội tụ chùm tia vào một điểm (tiêu điểm). Công suất vài watt dồn vào diện tích rất nhỏ nên mật độ năng lượng đủ để đốt cháy gỗ trong tích tắc.
- Vật liệu hấp thụ năng lượng, nóng lên: chạy nhanh thì chỉ cháy xém bề mặt (khắc), chạy chậm thì cháy xuyên qua (cắt).
- Hệ di chuyển đưa điểm sáng đi theo hình vẽ. Máy cỡ nhỏ có hai kiểu:
- kiểu khung (gantry): đầu laser chạy trên trục X, Y như máy CNC;
- kiểu gương quét (galvo): hai gương nhỏ xoay rất nhanh để lái tia, dùng nhiều ở máy laser fiber.
- Bộ điều khiển bật, tắt và chỉnh công suất laser bằng xung PWM theo lệnh
Strong G-code, đồng thời điều khiển động cơ bước của hai trục.
2. Ba loại laser: diode, CO2, fiber
Laser diode
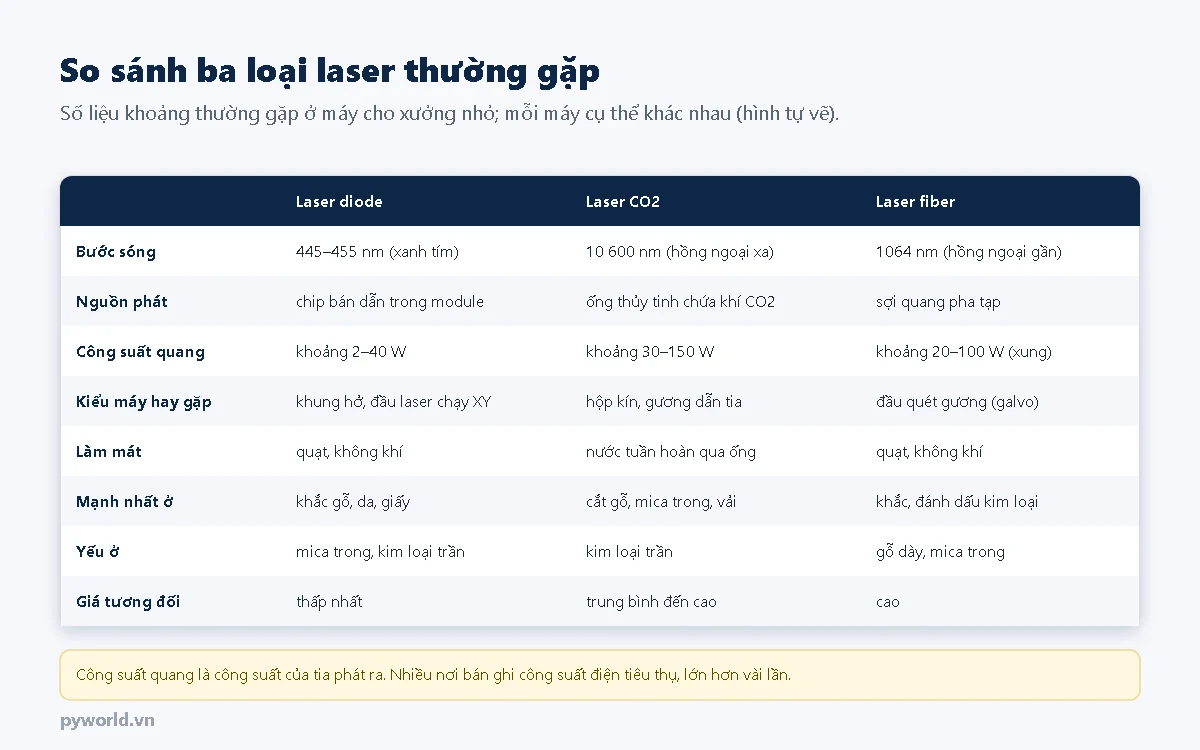
- Nguồn phát là chip bán dẫn, đặt trong một module nhỏ gồm tản nhiệt, quạt, mạch driver và thấu kính. Loại phổ biến phát ánh sáng xanh tím 445–455 nm.
- Công suất quang của module bán lẻ khoảng 2–40 W. Module công suất lớn thường ghép tia của nhiều chip lại với nhau.
- Gọn, nhẹ, rẻ, chỉ cần nguồn 12 V hoặc 24 V và quạt làm mát. Đây là loại dùng trong hầu hết máy khắc laser mini và máy tự lắp.
- Hạn chế: cắt chậm, mỗi lượt chỉ cắt được vật liệu mỏng; gần như không cắt được mica trong suốt hay mica xanh dương; không khắc được kim loại trần, chỉ khắc lớp sơn hoặc lớp anod phủ trên kim loại.
- Cũng có module diode hồng ngoại 1064 nm công suất nhỏ, dùng để đánh dấu kim loại.
Laser CO2
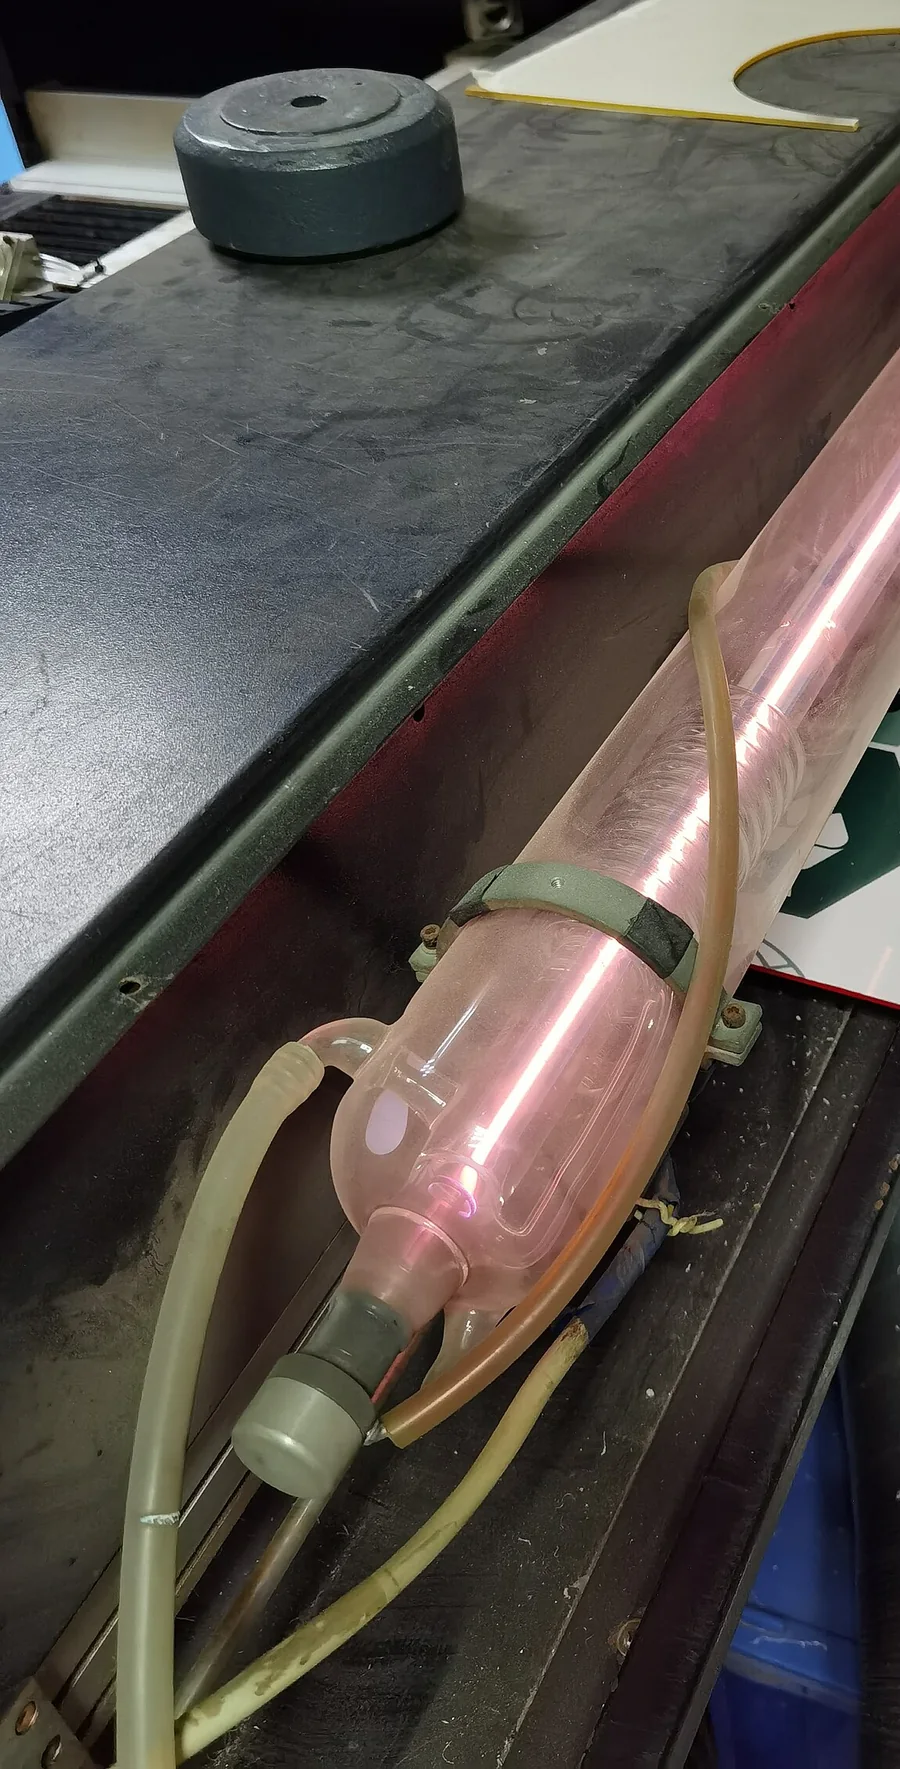

- Nguồn phát là ống thủy tinh chứa hỗn hợp khí có CO2, được kích bằng điện cao áp hàng chục kilovolt. Tia hồng ngoại 10 600 nm (10,6 µm) đi qua ba gương phản xạ tới đầu cắt có thấu kính.
- Công suất thường gặp ở máy cho xưởng nhỏ khoảng 30–150 W. Ống phải có nước tuần hoàn làm mát; ống có tuổi thọ giới hạn và cần thay sau một thời gian dùng.
- Cắt mica trong suốt rất đẹp (mép cắt bóng), cắt gỗ, vải, giấy nhanh, khắc mờ được thủy tinh.
- Hạn chế: máy to, nặng, phải căn chỉnh gương; không khắc được kim loại trần nếu không phủ bột chuyên dụng.
- Nguồn cao áp của ống CO2 rất nguy hiểm: không mở vỏ nguồn, không chạm vào dây cao áp khi máy còn điện.
Laser fiber
- Nguồn phát là sợi quang pha tạp, cho tia 1064 nm dạng xung rất ngắn, công suất trung bình thường 20–100 W.
- Thường đi kèm đầu quét gương (galvo): vùng khắc nhỏ (cỡ vài chục đến hơn một trăm milimét mỗi chiều) nhưng khắc cực nhanh.
- Mạnh nhất ở khắc, đánh dấu kim loại: inox, nhôm, đồng, thép, vàng bạc; khắc mã QR, số seri lên chi tiết máy.
- Hạn chế: giá cao; không hợp để cắt gỗ dày hay mica trong.
3. Vì sao bước sóng quyết định vật liệu
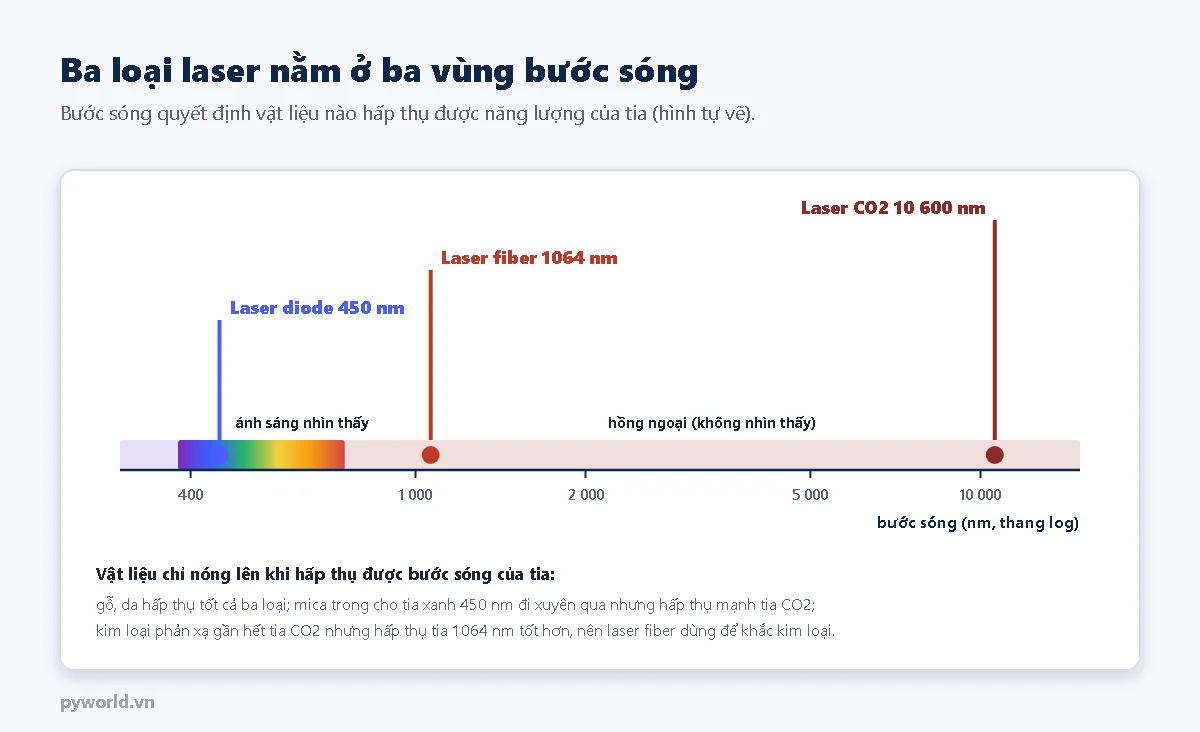
Vật liệu chỉ nóng lên khi hấp thụ được ánh sáng chiếu vào. Phần ánh sáng bị phản xạ hoặc đi xuyên qua không làm vật liệu nóng.
- Gỗ, giấy, da có màu sẫm hấp thụ tốt cả ba loại tia.
- Mica trong suốt cho tia xanh 450 nm đi xuyên qua (vì vậy mắt nhìn xuyên được), nhưng hấp thụ gần hết tia CO2 10,6 µm. Laser diode cắt được mica đen, mica màu đục, không cắt được mica trong.
- Kim loại phản xạ gần hết tia CO2, hấp thụ tia 1064 nm tốt hơn, nên khắc kim loại dùng laser fiber.
- Vật liệu màu sáng (gỗ thông trắng, giấy trắng) hấp thụ tia xanh kém hơn vật liệu sẫm, cần công suất cao hơn hoặc chạy chậm hơn.
4. Khắc và cắt khác nhau thế nào
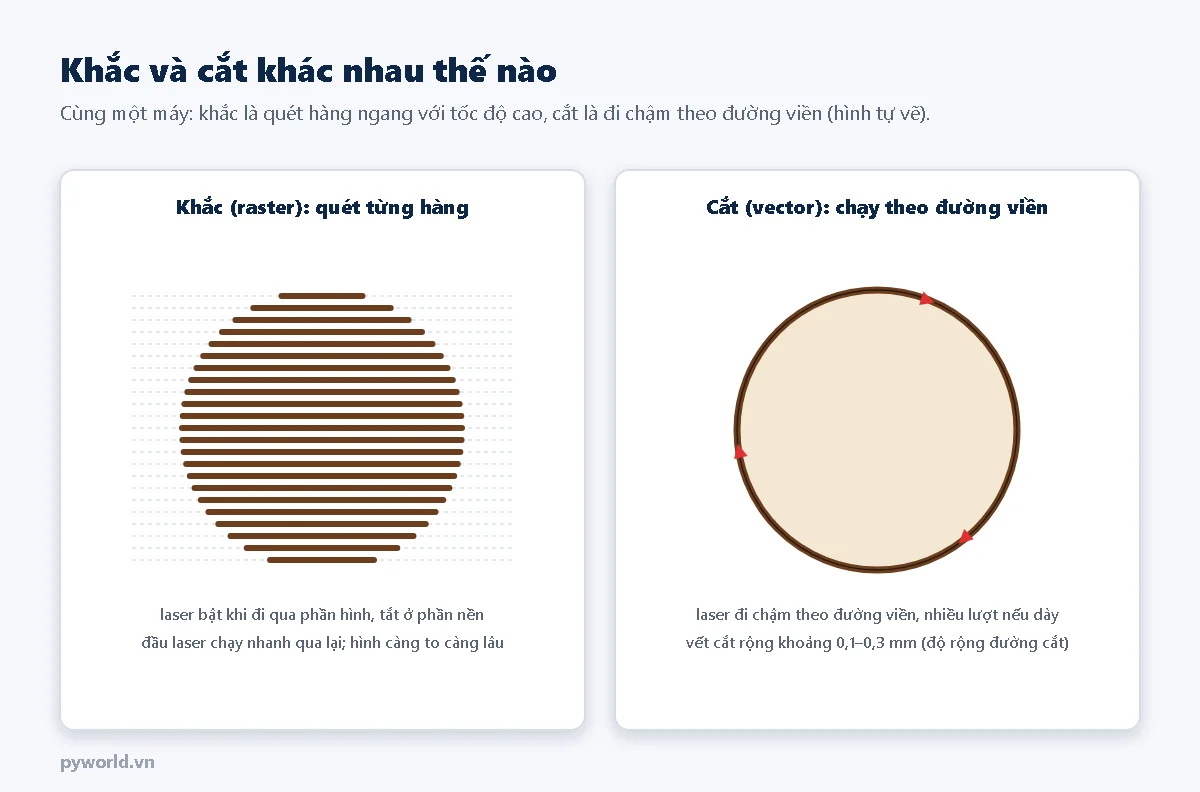
- Khắc (raster): đầu laser quét qua lại từng hàng ngang như máy in phun, bật laser khi đi qua phần hình, tắt ở phần nền. Dùng cho ảnh, chữ đặc, hình tô kín. Chạy nhanh (hàng nghìn mm/phút) với công suất vừa phải.
- Cắt (vector): đầu laser chạy chậm theo đường viền, công suất cao, có thể nhiều lượt. Vết cắt có bề rộng khoảng 0,1–0,3 mm, gọi là độ rộng đường cắt; chi tiết cần lắp khít phải tính phần này.
- Khắc nét (vector khắc): chạy theo đường viền nhưng nhanh, chỉ làm cháy bề mặt, dùng để vẽ đường mảnh.
- Thổi khí (air assist): một luồng khí nén thổi vào điểm cắt giúp đường cắt sạch hơn, ít cháy xém, giảm lửa bùng lên. Gần như bắt buộc khi cắt gỗ bằng laser diode.
5. Tiêu điểm và lấy nét
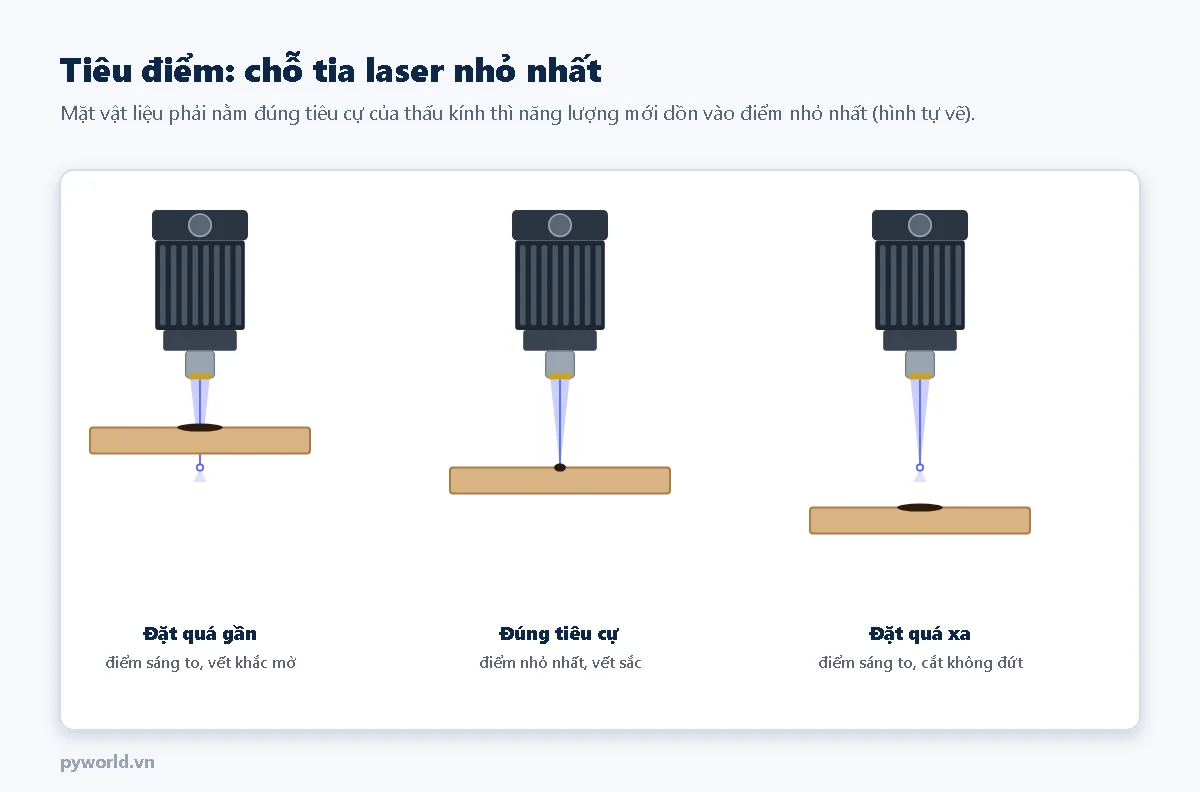
Thấu kính hội tụ tia tại một khoảng cách cố định gọi là tiêu cự. Mặt vật liệu nằm đúng tiêu cự thì điểm sáng nhỏ nhất, khắc sắc và cắt sâu nhất. Lệch vài milimét là đường khắc đã to và mờ.
- Module laser diode thường có khối kê hoặc thanh đo đi kèm: hạ đầu laser cho chạm khối kê là đúng tiêu cự.
- Module có thấu kính vặn được thì lấy nét bằng cách khắc thử một dãy đường và chọn độ cao cho đường mảnh nhất (bài 17).
- Vật liệu cong vênh làm tiêu cự thay đổi trên từng vùng: dùng tấm kê phẳng, kẹp vật liệu cho phẳng.
6. Vật liệu khắc, cắt được
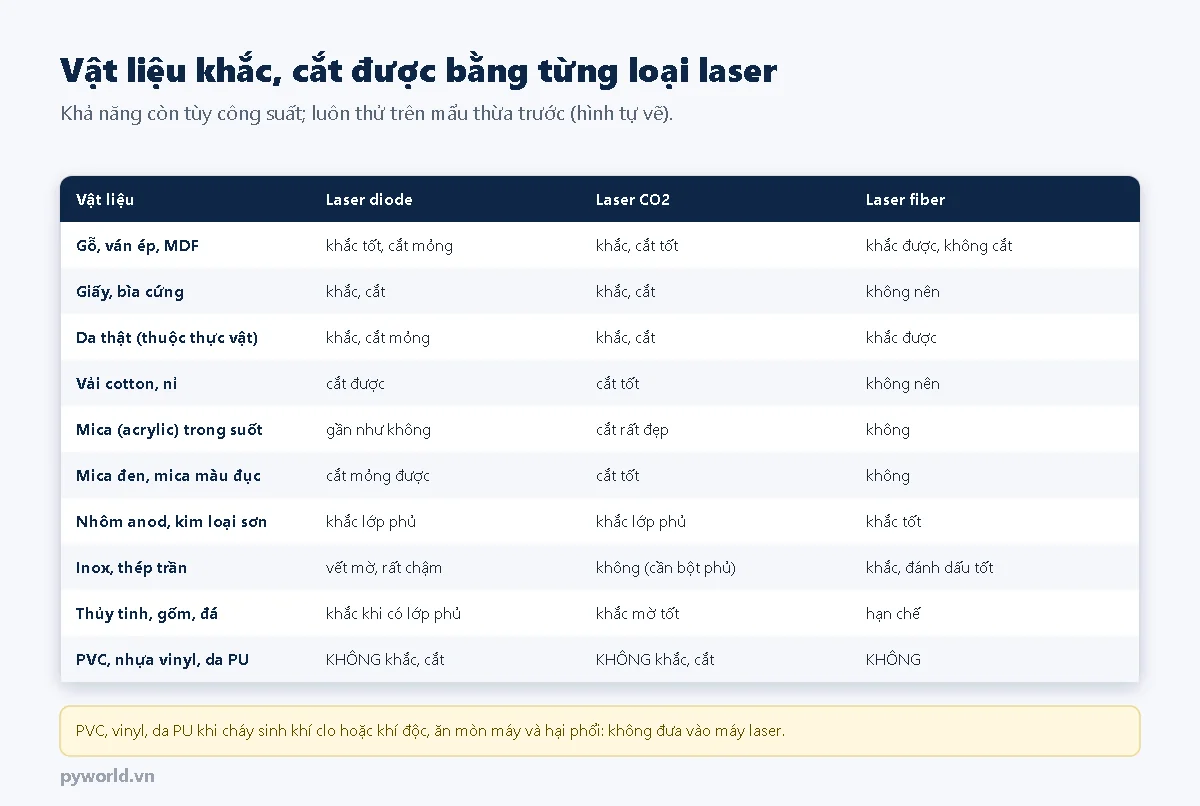
Không đưa vào máy laser các vật liệu sinh khí độc hoặc khí ăn mòn khi cháy:
- PVC, nhựa vinyl, da PU (giả da), một số loại decal;
- polycarbonate, nhựa ABS, xốp PU;
- nhựa có chứa flo như teflon (PTFE).
Không chắc vật liệu là gì thì không khắc. Danh sách đầy đủ và lý do nằm ở bài 3 của loạt (an toàn với máy laser và máy CNC).
7. Đọc thông số công suất cho đúng
- Công suất quang (optical power): công suất của tia phát ra, quyết định máy khắc, cắt được gì. Đây là con số cần so sánh.
- Công suất điện (electrical power): điện năng module tiêu thụ, thường lớn hơn công suất quang nhiều lần. Nhiều nơi bán ghi con số này to trên tên sản phẩm.
- Khắc gỗ, da, giấy: laser diode 2–5 W quang đã làm được. Cắt ván ép 3 mm: laser diode khoảng 10 W quang thường cần vài lượt, laser CO2 40 W thường cắt một lượt. Số lượt thật tùy loại gỗ và tốc độ, nên luôn thử trên mẩu thừa.
8. Nên chọn loại nào
- Bắt đầu, khắc quà tặng, bảng tên, đồ da, cắt giấy, gỗ mỏng: laser diode 5–10 W quang, có vỏ che hoặc tấm chắn.
- Cắt mica trong, cắt nhiều gỗ, vải: laser CO2.
- Khắc kim loại, đánh dấu chi tiết: laser fiber.
- Đã có máy CNC mini: lắp thêm module laser diode lên đầu trục Z là cách rẻ để có máy khắc; nhớ có chế độ laser trong firmware (bài 12) và che chắn tia.
9. Xem thêm
- Bài trước trong loạt: Máy CNC là gì, nguyên lý và các loại máy CNC mini. Bài sau: An toàn với máy khắc laser và máy CNC.
- Mạch hạ áp LM2596 và MP1584: hạ nguồn 24 V xuống 12 V cho quạt, đèn trong máy laser.
- ESP32 DevKit V1: chạy được firmware điều khiển máy laser qua Wi-Fi (bài 13 của loạt).
Tin tức liên quan

18/10/2026
Cấu tạo flycam 4 cánh: khung, động cơ không chổi than, ESC, cánh quạt, pin LiPo, mạch điều khiển bay; đường năng lượng, tín hiệu và cách tạo ga, roll, pitch, yaw chỉ bằng tốc độ động cơ.
14/10/2026
Giải thích sóng RF 433 MHz và điều chế ASK/OOK, cách mã hóa bit bằng độ rộng xung và khung tin 24 bit. Hướng dẫn tự viết chương trình phát và thu trên hai mạch ESP32, không dùng thư viện ngoài.

17/10/2026
ISO/IEC 17025 yêu cầu gì với phòng hiệu chuẩn, công nhận VILAS có ý nghĩa gì, cách đọc danh mục phạm vi công nhận, CMC khác độ không đảm bảo, so sánh liên phòng và chỉ số En.

18/10/2026
Cấu tạo máy CNC kiểu cổng và máy khắc laser khung hở: khung nhôm định hình, ray dẫn hướng, vít me và dây đai, động cơ bước, spindle, module laser, phần điện và ba kiểu kết cấu.

17/10/2026
Encoder tương đối hoạt động thế nào: đĩa mã, mặt nạ, kênh A B lệch 90°, vạch Z, đếm x4, ngõ ra NPN, HTL, RS-422, cách chế tạo đĩa mã và đếm encoder bằng PCNT của ESP32.

17/10/2026
Bốn kiểu máy chuẩn lực: tải trọng chết, đòn bẩy, khuếch đại thủy lực, máy so sánh; cách tính lực từ quả cân, vì sao g tại Việt Nam lệch 0,25 % và chuỗi liên kết chuẩn lực.

17/10/2026
Hiệu chuẩn áp kế lò xo và áp kế hiện số theo ĐLVN 76:2001, EURAMET cg-17: ba trình tự đo, cách tính sai số, độ trễ, độ lặp lại, độ không đảm bảo và ví dụ áp kế 0–10 bar cấp 0,6.

18/10/2026
Mạch transistor NPN đóng cắt phía thấp, bốn bước tính điện trở base, diode dập cho relay và động cơ, cách biết transistor bão hòa, thí nghiệm ESP32 so sánh đủ và thiếu dòng base.
Xem thêm