
Hàn linh kiện dán SMD bằng tay: cỡ 0805, SOT-23, SOIC, dụng cụ, các bước và lỗi hay gặp
Các cỡ linh kiện dán 1206, 0805, 0603, 0402, SOT-23, SOIC; dụng cụ cần có; bốn bước hàn điện trở, tụ dán; hàn IC bằng kéo thiếc; nhận ra mối hàn tốt và cách sửa lỗi.
Phần lớn linh kiện ngày nay là linh kiện dán (SMD): điện trở, tụ nhỏ như hạt gạo, IC chân dẹt nằm sát mặt mạch. Nhìn thì sợ, nhưng các cỡ phổ biến như 1206, 0805, SOT-23, SOIC hàn được bằng mỏ hàn thường nếu có đúng dụng cụ và đúng thứ tự. Bài này giới thiệu các cỡ vỏ linh kiện dán, dụng cụ cần có, bốn bước hàn linh kiện hai chân, cách hàn IC nhiều chân bằng kỹ thuật kéo thiếc, cách nhận ra mối hàn tốt và các lỗi hay gặp.
1. Linh kiện dán to nhỏ cỡ nào
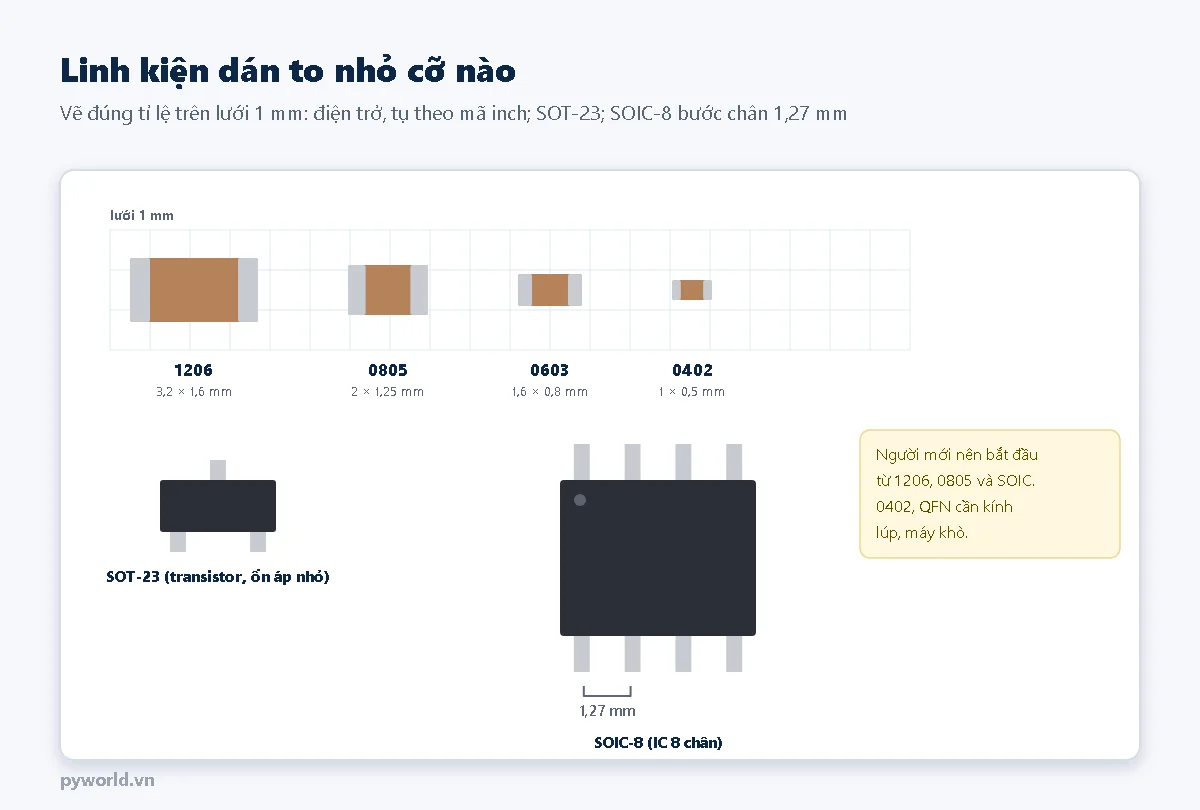
Điện trở, tụ dán đặt tên theo kích thước tính bằng phần trăm inch: 1206 là 0,12 × 0,06 inch (3,2 × 1,6 mm), 0805 là 2,0 × 1,25 mm, 0603 là 1,6 × 0,8 mm, 0402 là 1,0 × 0,5 mm. Khi tự vẽ mạch in, nên chọn 0805 hoặc 1206: đủ nhỏ mà vẫn dễ hàn tay. IC loại SOIC có chân cách nhau 1,27 mm, hàn tay dễ; loại chân sát hơn (TSSOP 0,65 mm, QFP 0,5 mm) và loại chân nằm dưới bụng (QFN) cần kính lúp và thường cần máy khò khí nóng.
2. Dụng cụ cần có
- Mỏ hàn chỉnh được nhiệt độ, đầu nhỏ (đầu dao nhỏ hoặc đầu dẹt 1–2 mm dễ dùng hơn đầu nhọn vì truyền nhiệt tốt).
- Nhíp đầu nhọn, tốt nhất loại chống tĩnh điện.
- Flux (chất trợ hàn) dạng gel loại không cần rửa (no-clean): thứ quan trọng nhất với linh kiện dán, giúp thiếc chảy gọn và tách khỏi chỗ không cần.
- Thiếc hàn mảnh 0,5–0,6 mm có lõi nhựa thông.
- Bấc đồng hút thiếc để gỡ chỗ dính chân.
- Kính lúp hoặc kính hiển vi cầm tay để soát mối hàn; cồn isopropyl và bàn chải để rửa flux.
Làm nơi thoáng, có quạt hút khói; khói nhựa thông gây kích ứng mắt và đường thở. Rửa tay sau khi hàn, nhất là khi dùng thiếc có chì.
3. Hàn điện trở, tụ dán hai chân
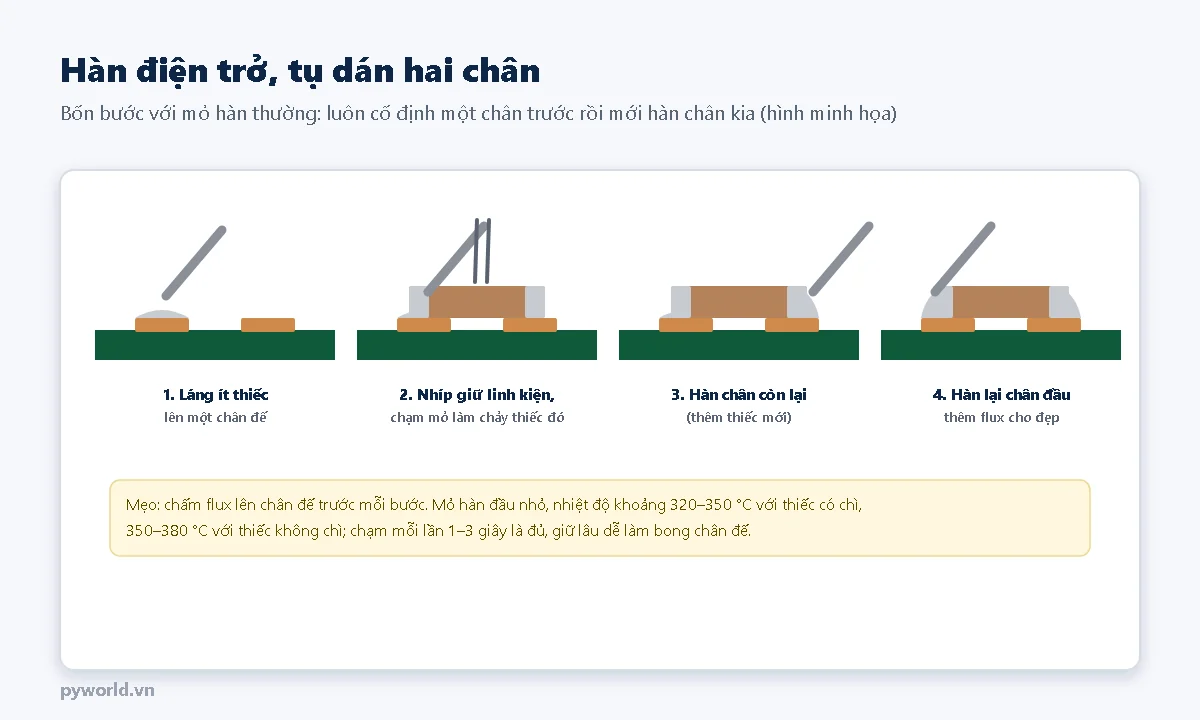
- Láng một chút thiếc lên một chân đế (pad).
- Dùng nhíp đặt linh kiện vào chỗ, chạm mỏ hàn vào chân đế đã có thiếc cho thiếc chảy và bám đầu linh kiện. Nhả mỏ, giữ nhíp thêm một giây cho thiếc đông.
- Hàn chân còn lại bằng thiếc mới: chạm mỏ vào cả chân đế lẫn đầu linh kiện, đưa thiếc vào chỗ tiếp xúc.
- Quay lại chân đầu, chấm flux, chạm mỏ cho mối hàn chảy lại thành hình dốc đẹp.
Nhiệt độ gợi ý: khoảng 320–350 °C với thiếc có chì, 350–380 °C với thiếc không chì; mỗi lần chạm 1–3 giây. Giữ mỏ quá lâu làm chân đế bong khỏi mạch.

4. Hàn IC nhiều chân (SOIC)
- Kiểm tra chiều IC (chấm tròn hoặc vát ở chân số 1) khớp với dấu trên mạch.
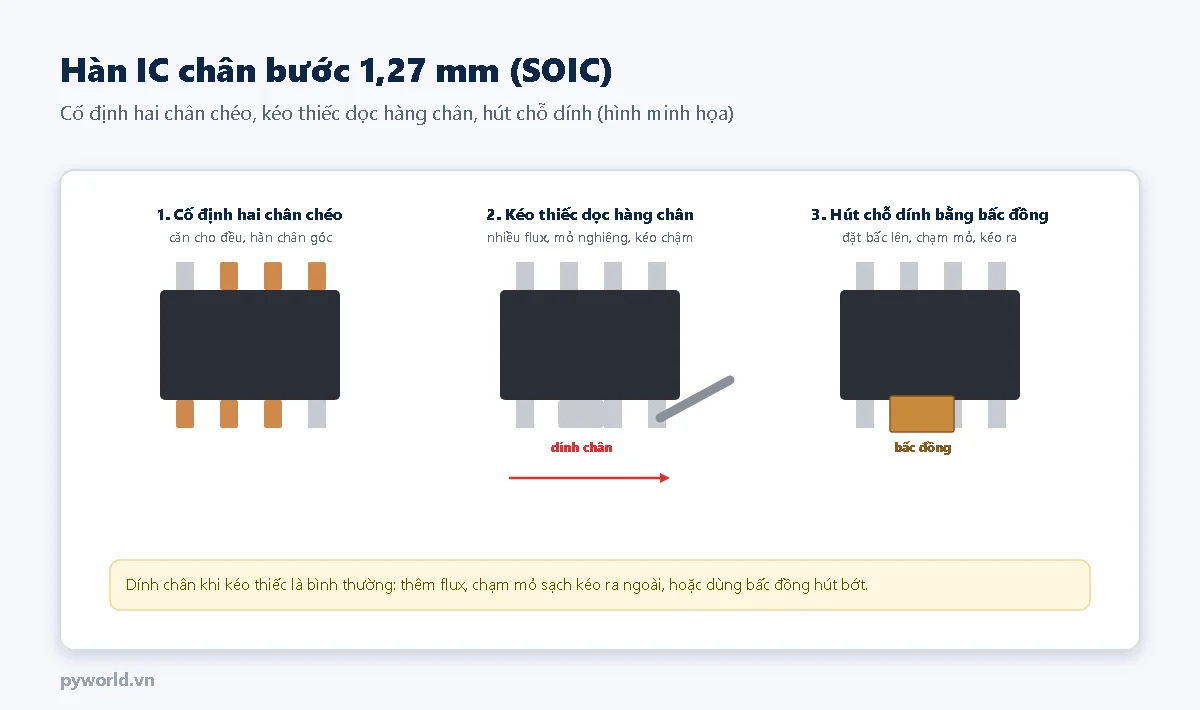
- Đặt IC, căn cho mọi chân nằm đúng chân đế, hàn hai chân ở hai góc chéo nhau để giữ cố định. Căn lại nếu lệch, rồi mới hàn tiếp.
- Bôi nhiều flux dọc hàng chân. Đặt ít thiếc lên mỏ, kéo mỏ chậm dọc theo đầu các chân: nhờ flux, thiếc tự chia vào từng chân.
- Chỗ nào dính sang chân bên cạnh: thêm flux, chạm mỏ sạch rồi kéo ra ngoài; hoặc đặt bấc đồng lên chỗ dính, áp mỏ lên bấc cho thiếc thừa bị hút đi.
5. Nhận ra mối hàn tốt
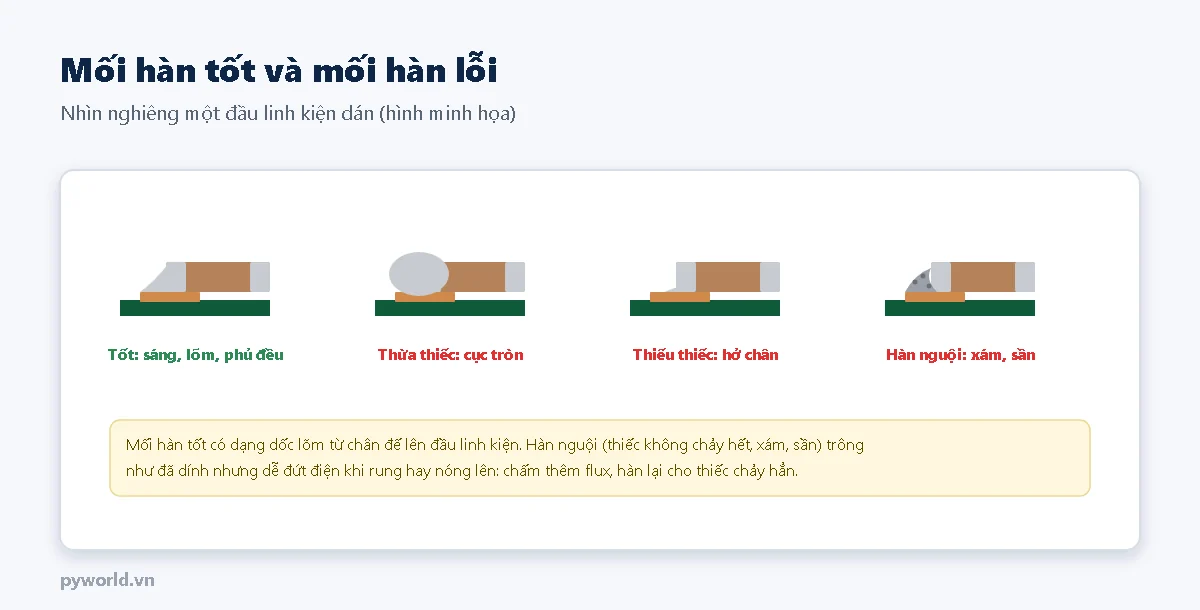
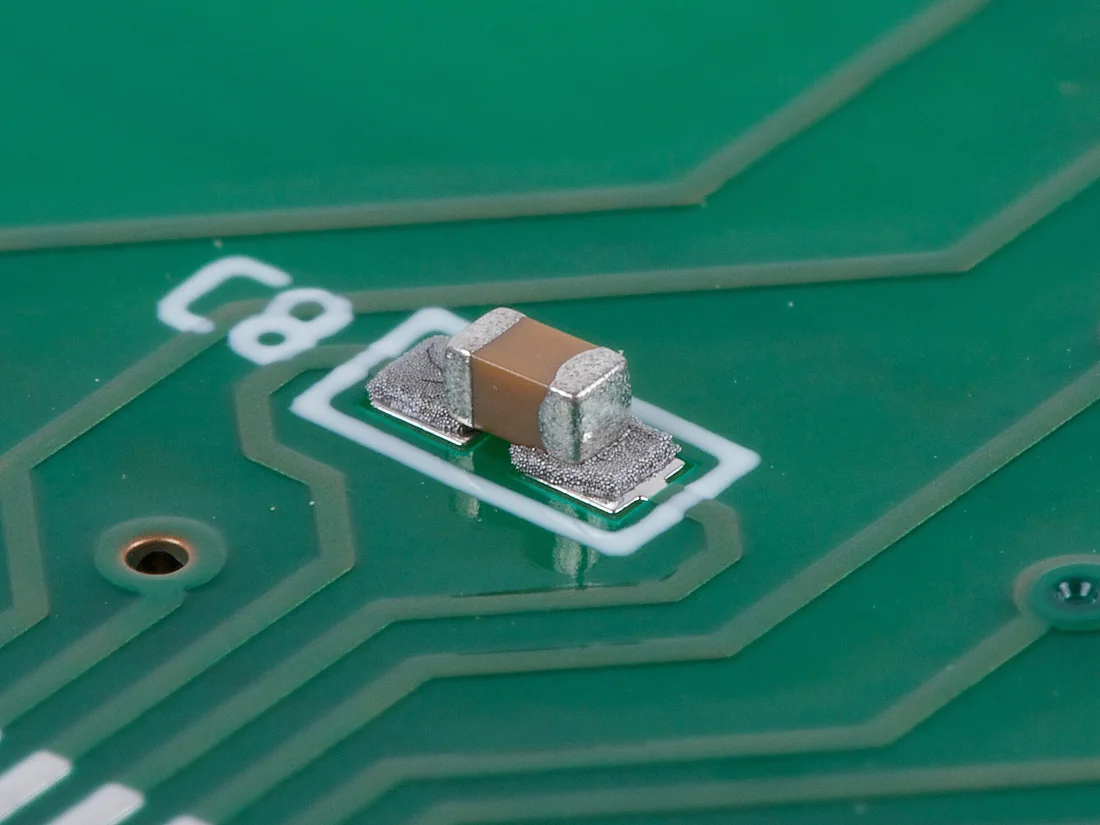
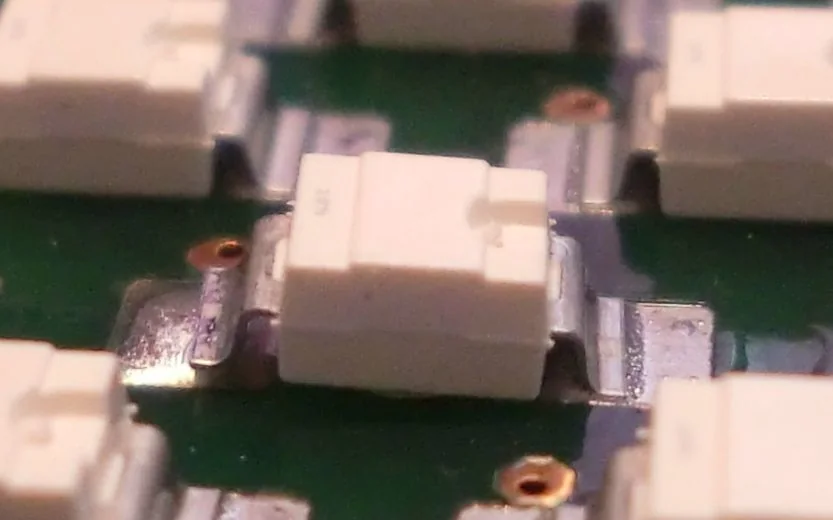
Mối hàn tốt phủ từ chân đế lên đầu linh kiện thành một dốc lõm, bề mặt sáng (với thiếc có chì) hoặc hơi mờ đều (thiếc không chì). Mối hàn thành cục tròn là thừa thiếc hoặc thiếc không bám chân đế; mối hàn xám, sần là hàn nguội, dễ đứt điện về sau.

6. Lỗi hay gặp
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Linh kiện dính vào mỏ, không bám mạch | Chân đế bẩn, thiếu flux, mỏ quá nhiều thiếc | Chấm flux; lau mỏ; láng chân đế trước |
| Một đầu linh kiện bị nhấc lên | Hàn chân thứ hai khi chân đầu chưa giữ chặt; nhiệt không đều | Giữ nhíp tới khi thiếc đông; hàn lại cả hai đầu |
| Dính chân IC | Thừa thiếc, thiếu flux | Thêm flux, kéo ra ngoài; dùng bấc đồng |
| Chân đế bong khỏi mạch | Nhiệt quá cao, giữ mỏ quá lâu, cạy linh kiện | Giảm nhiệt, chạm ngắn; nối lại bằng dây mảnh |
| Mối hàn xám, sần | Thiếc chưa chảy hết (nhiệt thấp, mỏ bẩn) | Thêm flux, hàn lại đủ nhiệt |
| Mạch chạy lúc được lúc không | Hàn nguội, chân IC hở do mạch cong | Soi kính lúp từng chân, chạm lại các chân nghi ngờ |
7. Xem thêm
- Jack nguồn Type-C đực 4 chân chưa hàn dây: một linh kiện nhỏ để tập hàn dây, hàn chân sát.
- Bài chọn mỏ hàn, thiếc hàn, nhựa thông và các bài vẽ mạch in, đặt gia công mạch in trong cùng loạt công cụ và chế tạo mạch.
Tin tức liên quan

18/10/2026
Dự án STEM với chân cảm ứng của ESP32: nối một dây vào D4, đọc giá trị cảm ứng, chạm tay bật tắt đèn trên mạch, giải thích điện dung, giá trị nền, hai ngưỡng và thí nghiệm.
18/10/2026
Dự án cuối loạt điện tử căn bản: quang trở trong cầu phân áp, lọc nhiễu, ngưỡng có trễ và chờ xác nhận, MOSFET điều khiển dải LED 12 V sáng dần bằng PWM, nguồn 12 V qua mạch hạ áp cho ESP32.

18/10/2026
Những điều phải biết trước khi bật máy khắc laser và máy CNC: cấp laser, chọn kính bảo hộ theo bước sóng và OD, vật liệu cấm khắc, phòng cháy, hút khói, an toàn dao phay và điện.

29/10/2026
Phân biệt lập trình nhúng và IoT qua bốn lớp thiết bị, kết nối, máy chủ, ứng dụng; ví dụ nhiệt kế bật quạt; chọn Wi-Fi, BLE, LoRa, 4G; kỹ năng từng vai trò, bảo mật và học gì trước.
26/10/2026
Vì sao học lập trình nuôi dưỡng tư duy sáng tạo của trẻ: bằng chứng nghiên cứu, bài toán nhiều lời giải, học qua làm sản phẩm, vòng học sáng tạo, bốn tiêu chí và thử thách mở.

17/10/2026
Hiệu chuẩn áp kế lò xo và áp kế hiện số theo ĐLVN 76:2001, EURAMET cg-17: ba trình tự đo, cách tính sai số, độ trễ, độ lặp lại, độ không đảm bảo và ví dụ áp kế 0–10 bar cấp 0,6.

29/10/2026
Vì sao biến dùng chung bị sai trên ESP32 hai nhân, queue chuyển dữ liệu, semaphore để ngắt báo cho task, mutex bảo vệ Serial, thí nghiệm hai nhân cùng tăng một biến.

17/10/2026
Chọn vali đựng máy ảnh, ống kính: liệt kê những gì bộ máy cần chỗ, xếp xốp, đặt ống kính đứng hay nằm, gợi ý cỡ vali chống nước theo bộ máy, chống ẩm và mang lên xe, máy bay.
Xem thêm