
Sửa lỗi và nâng cấp máy CNC, máy laser tự chế: mã lỗi GRBL, mất bước, nhiễu, laser yếu
Cách chẩn đoán lỗi máy CNC, máy laser tự chế theo lưu đồ; mã ALARM, error của GRBL; bảng lỗi chuyển động, điện, laser, phay; tìm cặp dây động cơ bước; thứ tự nâng cấp và bảo dưỡng.
Máy CNC và máy laser tự chế nào cũng có lúc chạy sai: động cơ rung mà không quay, hình bị dịch giữa chừng, laser không ra tia, máy báo ALARM giữa file. Phần lớn lỗi có nguyên nhân đơn giản (dây lỏng, ốc lỏng, một thông số sai), chỉ khó ở chỗ tìm ra nó.
Bài cuối của loạt gom lại cách chẩn đoán có thứ tự, các bảng lỗi hay gặp theo từng nhóm (thông báo của GRBL, chuyển động, điện, laser, phay), danh sách nâng cấp nên làm trước, làm sau và lịch bảo dưỡng.
1. Chẩn đoán có thứ tự
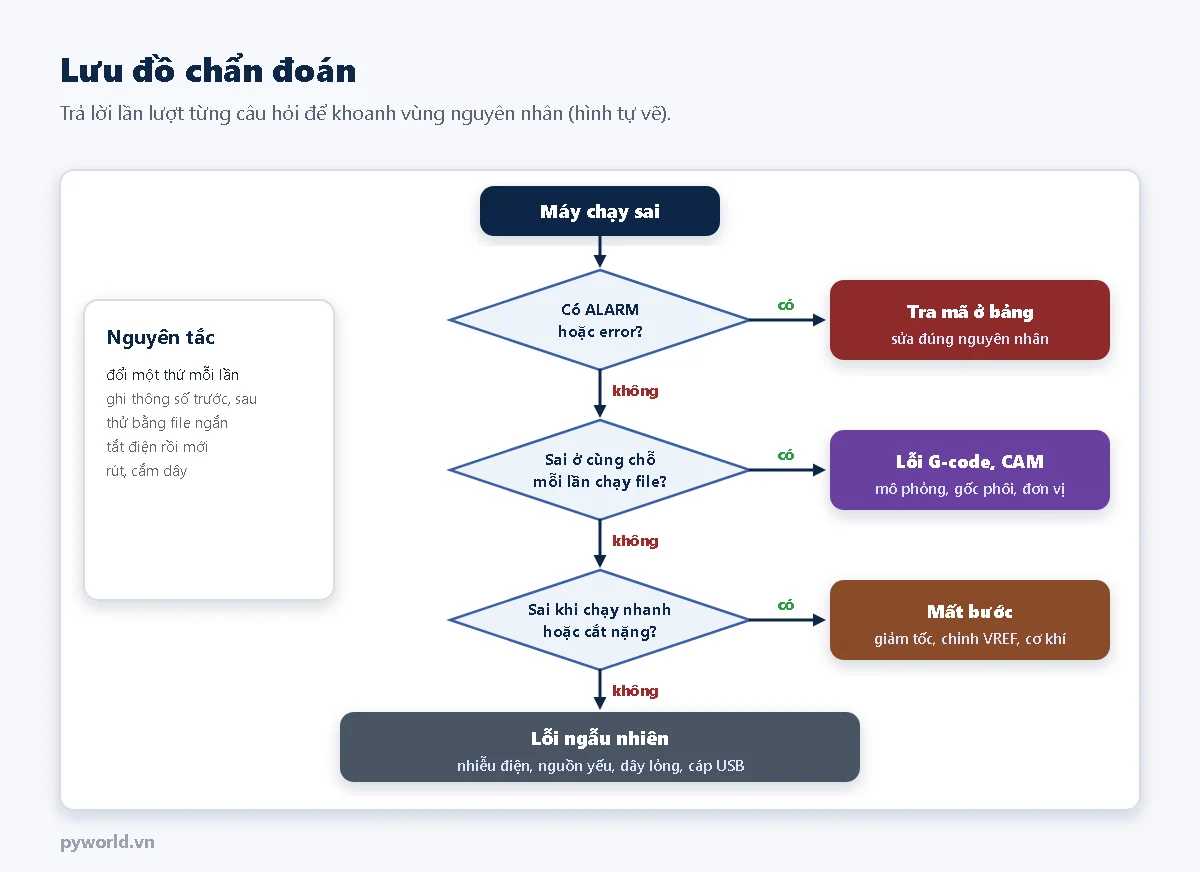
- Đọc thông báo trước: phần mềm gửi G-code luôn hiện dòng trả lời của GRBL. Một mã ALARM hay error chỉ thẳng tới nguyên nhân.
- Lỗi lặp lại đúng một chỗ trong file là lỗi của file (G-code, thiết lập CAM, gốc phôi, đơn vị mm hay inch), không phải lỗi máy.
- Lỗi xuất hiện khi chạy nhanh, cắt nặng thường là mất bước; lỗi ngẫu nhiên ở chỗ bất kỳ thường do điện.
- Mỗi lần chỉ đổi một thứ, ghi lại thông số trước và sau, thử bằng một file ngắn. Tắt điện trước khi rút hay cắm dây động cơ: rút dây khi driver đang chạy có thể làm hỏng driver.
2. Thông báo của GRBL
ALARM là trạng thái khóa máy: GRBL dừng và không nhận G-code cho tới khi được mở khóa bằng $X hoặc về gốc bằng $H. Ý nghĩa ALARM 1–9 có trong bài 12 của loạt; ba mã hay gặp khi đang dùng máy:
ALARM:1: chạm công tắc hành trình khi đang chạy. Vị trí máy đã mất, phải về gốc lại. Không chạm mà vẫn báo thì là nhiễu trên dây công tắc.ALARM:2: lệnh trong file vượt giới hạn mềm, máy dừng trước khi chạy. Thường do đặt gốc phôi sai chỗ hoặc file lớn hơn vùng làm việc.ALARM:9: về gốc không tìm thấy công tắc: dây công tắc, hướng về gốc$23, chân công tắc Z trên CNC shield (bài 11).
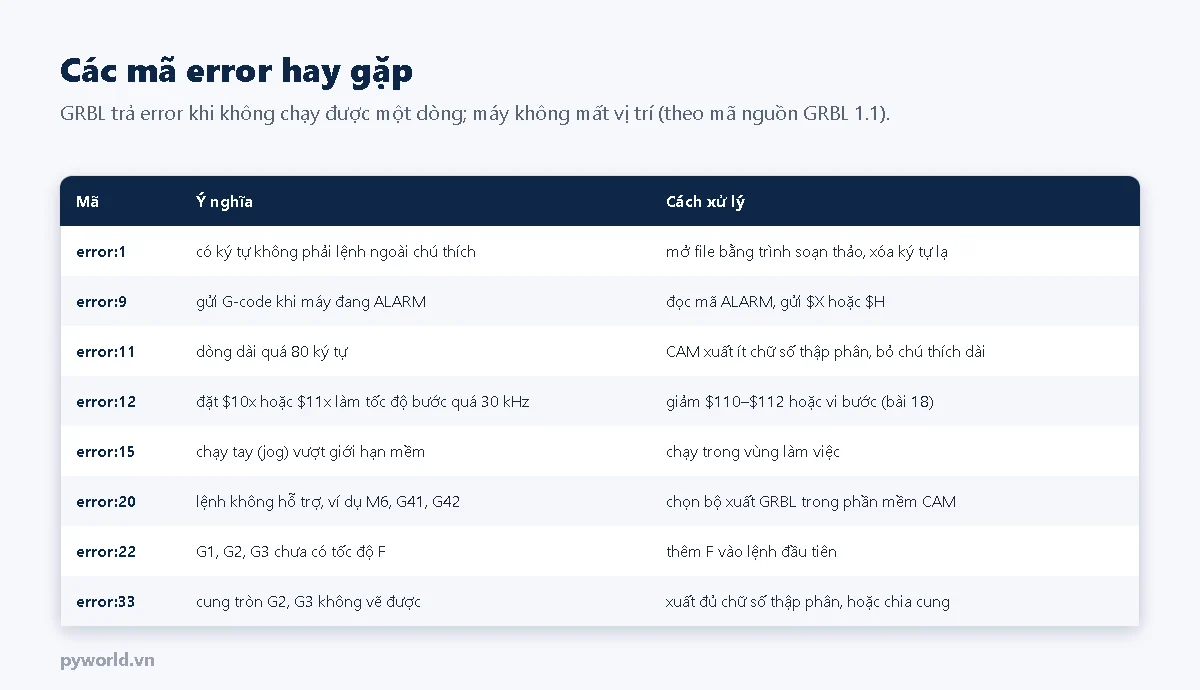
error là GRBL không chạy được một dòng; máy không mất vị trí. Các mã hay gặp:
Gửi ? để xem trạng thái. Trong dòng trả về, phần Pn: liệt kê chân đang tác động: X, Y, Z là công tắc hành trình, P là tấm dò. Công tắc không bị chạm mà vẫn thấy chữ trong Pn: thì kiểm tra dây và thông số đảo mức $5 (bài 10, bài 12).
3. Lỗi chuyển động và cơ khí
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
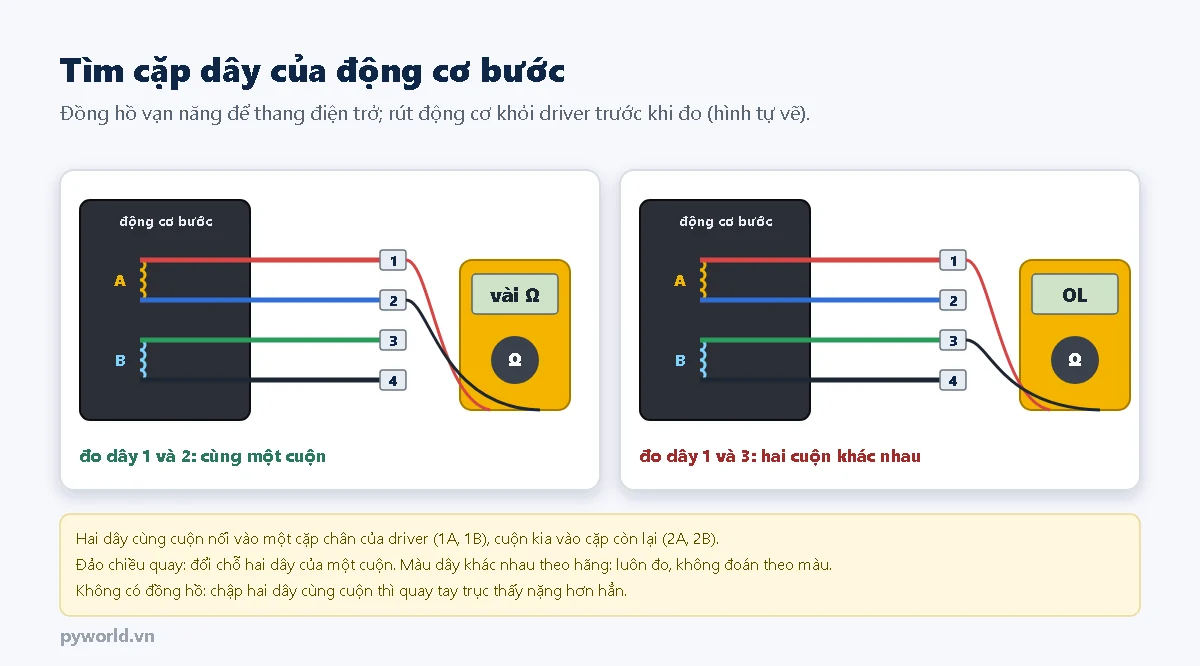
| Động cơ rung tại chỗ, kêu ù, không quay | sai cặp dây, đứt một cuộn, tốc độ đặt quá cao | tìm cặp dây theo mục 4, giảm $110 |
| Hình bị dịch giữa chừng (mất bước) | tốc độ, gia tốc cao; dòng driver thấp; cắt quá sâu; puly, khớp nối trượt | giảm $110, $120; chỉnh VREF (bài 7); siết vít vào mặt phẳng trục |
| Một trục chạy ngược chiều | đảo cực dây động cơ, $3 sai | sửa $3 (bài 12) |
| Kích thước sai đều theo tỉ lệ | bước/mm | hiệu chỉnh theo bài 19 |
| Lỗ tròn méo, bậc ở điểm đổi chiều | độ rơ | đai ốc chống rơ, căng đai (bài 19) |
| Kêu, rung mạnh ở một tốc độ nhất định | cộng hưởng của động cơ bước | tránh dải tốc độ đó, dùng vi bước nhỏ hơn hoặc TMC2209 (bài 6, 7) |
| Trục Z tự tụt khi máy đứng yên | GRBL tắt driver sau $1 mili giây | $1=255 để giữ driver luôn bật (bài 12) |
4. Lỗi điện
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Driver rất nóng, động cơ chạy rồi ngắt từng lúc | VREF cao, thiếu tản nhiệt, driver tự ngắt khi quá nhiệt | giảm VREF, gắn tản nhiệt, thêm quạt |
Báo ALARM:1 khi không chạm công tắc | nhiễu trên dây công tắc chạy song song dây động cơ, spindle | dây xoắn đôi hoặc có vỏ chống nhiễu, tụ 100 nF ở chân công tắc, tách xa dây động lực |
| Mất kết nối USB giữa file | nhiễu từ spindle chổi than, cáp dài, máy tính cho cổng USB ngủ | cáp ngắn có lõi lọc, tụ ở cực spindle, tắt chế độ tiết kiệm điện của cổng USB |
| Bo khởi động lại khi bật spindle, bơm | sụt áp, nhiễu theo dây GND | nguồn riêng cho tải, các dây GND gom về một điểm |
| Công tắc luôn báo chạm | dùng công tắc kiểu thường đóng mà $5 chưa đảo, hoặc đứt dây | sửa $5, kiểm tra dây (bài 10) |
5. Lỗi máy laser
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Không ra tia | dây PWM sai chân, $30 khác thang của phần mềm, module chưa có nguồn | kiểm tra theo bài 17 |
| Tia yếu dần | ống kính bẩn, quạt module hỏng, lệch tiêu cự | lau ống kính, kiểm tra quạt, đo lại tiêu cự |
| Hai đầu dòng khắc đậm hơn giữa dòng | dùng M3 (công suất cố định) | dùng M4 với $32=1 (bài 14) |
| Có vệt nối giữa các hình | chưa bật chế độ laser | $32=1 |
| Ảnh khắc hai chiều bị lệch từng dòng | đai chùng, độ rơ, độ trễ khi đổi chiều quét | căng đai; dùng chức năng bù lệch quét của phần mềm laser |
| Cắt không đứt | tốc độ cao, ít lượt, sai tiêu cự, vật liệu ẩm | ma trận thử (bài 14), thêm lượt, đặt tiêu điểm thấp hơn mặt vật liệu một chút khi cắt tấm dày |
| Lửa bùng khi cắt | thiếu thổi khí, chạy quá chậm | bật thổi khí, tăng tốc độ; không rời máy (bài 3) |
6. Lỗi khi phay
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Gãy mũi phay | ăn quá sâu, tốc độ cắt không hợp, mũi mòn, phoi không thoát | giảm độ ăn sâu, tính lại tốc độ (bài 15), hút phoi |
| Gỗ cháy xém, mũi nóng | tiến chậm so với vòng quay nên dao chà xát thay vì cắt, mũi cùn | tăng F hoặc giảm S theo lượng ăn mỗi răng, thay mũi |
| Mặt cắt gợn sóng, máy rung | khung chưa đủ cứng, mũi thò dài, ăn ngang quá nhiều | kẹp mũi ngắn, lau sạch collet, giảm bước ngang |
| Chi tiết bung ra giữa chừng | kẹp phôi yếu, không có cầu giữ | thêm kẹp, thêm cầu giữ chi tiết (bài 15) |
| Độ sâu khác nhau giữa các lần chạy | dò Z sai, mũi tuột trong collet | dò lại Z sau mỗi lần thay mũi, siết collet (bài 19) |
7. Nâng cấp theo thứ tự
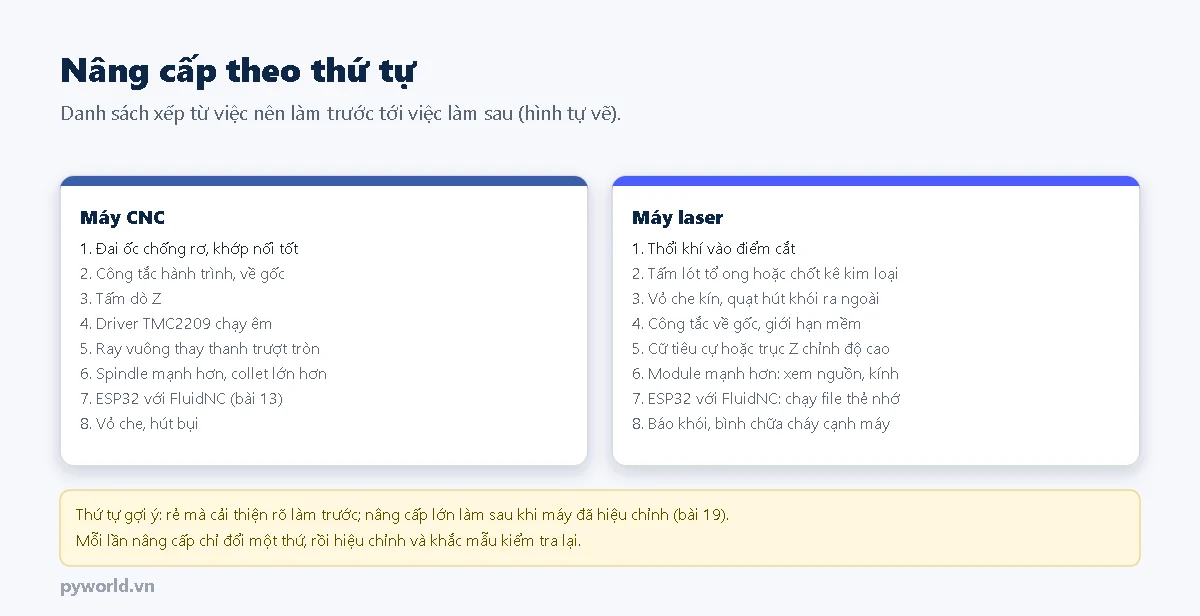
- Rẻ mà thấy rõ: đai ốc chống rơ, khớp nối tốt, căng lại đai; thổi khí cho máy laser. Tốn ít tiền nhưng cải thiện độ chính xác và chất lượng cắt ngay.
- Tiện và an toàn hơn: công tắc hành trình để về gốc và bật giới hạn mềm; tấm dò Z; vỏ che, hút bụi, hút khói. Thiết bị phụ như quạt hút, bơm khí bật tắt được bằng lệnh M8, M9 qua module relay (dòng tải nằm trong mức của relay).
- Nâng cấp lớn: ray vuông, spindle công suất lớn hơn, module laser mạnh hơn. Kiểm tra lại nguồn, khung, kính bảo hộ trước khi lắp; mạnh hơn cũng nguy hiểm hơn.
- Đổi bộ điều khiển: chuyển từ Arduino chạy GRBL sang ESP32 chạy FluidNC để có Wi-Fi, giao diện web, chạy file từ thẻ nhớ, nhiều trục hơn (bài 13).
8. Bảo dưỡng
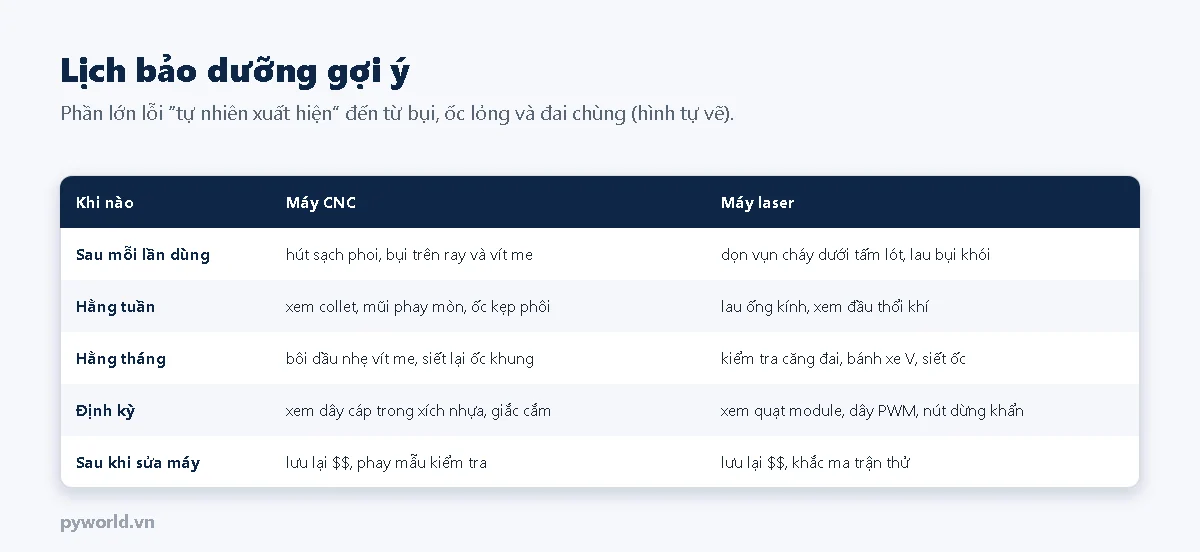
- Bôi trơn vít me bằng dầu máy loại nhẹ hoặc mỡ loại nhẹ, lau sạch lớp cũ lẫn bụi trước khi bôi. Không bôi dầu lên dây đai và rãnh bánh xe V.
- Dây cáp chạy trong xích nhựa hay gãy ngầm bên trong vỏ sau thời gian dài: lỗi chập chờn ở một trục thì kiểm tra dây đó trước.
- Sau mỗi lần sửa hay nâng cấp, gửi
$$và lưu lại bộ thông số mới.
9. Kết thúc loạt bài
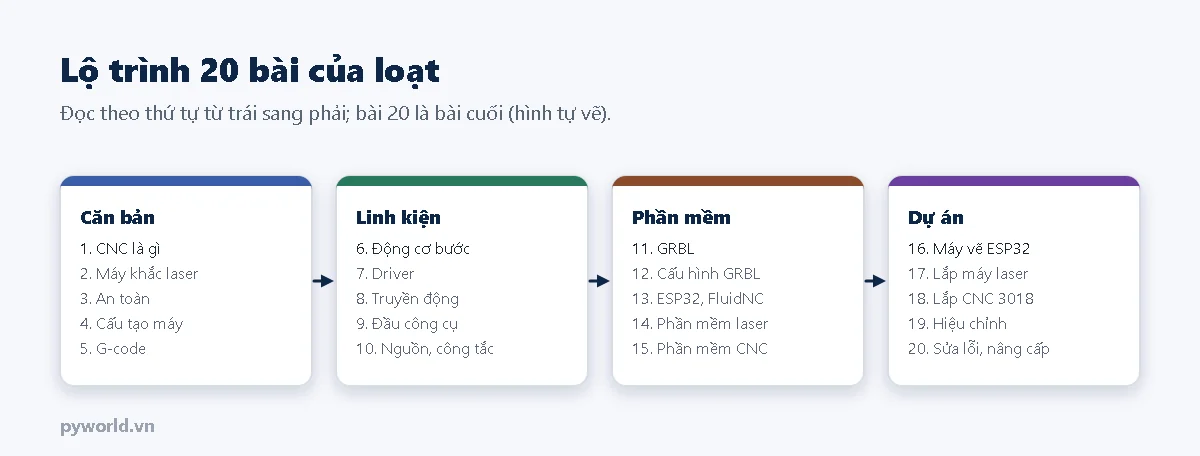
Loạt bài đi từ khái niệm CNC, laser và an toàn, qua từng linh kiện, firmware và phần mềm, tới các dự án tự làm máy vẽ, máy laser, máy CNC mini và cách hiệu chỉnh, sửa lỗi. Người mới nên đọc theo thứ tự; người đã có máy có thể vào thẳng nhóm bài cần dùng.
10. Xem thêm
- Bài trước trong loạt: Hiệu chỉnh độ chính xác máy CNC, máy laser tự chế. Bài đầu của loạt: Máy CNC là gì.
- ESP32 điều khiển động cơ bước NEMA 17 với A4988: thử riêng một động cơ và driver khi nghi hỏng.
- Điều khiển relay: nối relay bật tắt quạt hút, bơm khí.
Tin tức liên quan

18/10/2026
Làm đèn giao thông ngã tư thu nhỏ với ESP32: 6 đèn LED cho hai hướng, bảng 6 pha, millis không dùng delay dài, dây cảm ứng làm nút xin qua đường và mô hình bìa cứng.

17/10/2026
Cảm biến mô men xoắn hoạt động thế nào: strain gauge xiên 45° trên trục, vành trượt, biến áp quay, đo góc xoắn, từ giảo, cách chế tạo và bàn thử mô men, công suất với ESP32.

18/10/2026
Hướng dẫn dùng đồng hồ vạn năng số cho người mới: các bộ phận, chọn thang, cách mắc đo điện áp, dòng điện, điện trở, thử thông mạch và diode, đọc kết quả, độ chính xác, lỗi cần tránh.

18/10/2026
Dự án STEM là gì và quy trình thiết kế kỹ thuật 8 bước, 5 hoạt động theo hướng dẫn của Bộ GD&ĐT, minh họa bằng dự án cối xay gió nâng vật với phiếu thử nghiệm công bằng.
14/10/2026
Phần 2 về CAN bus với ESP32: đặt bộ lọc nhận theo mã lọc và mặt nạ, chọn tốc độ bit theo chiều dài dây, hiểu ba trạng thái lỗi của nút và viết chương trình theo dõi bộ đếm lỗi, tự hồi phục sau bus-off.

14/10/2026
Sơ đồ nguồn cho ESP32 chạy pin 18650, sạc qua jack Type-C trên vỏ hộp: vì sao cần mạch đổi áp, chọn tăng áp 5 V hay ổn áp 3,3 V, ước tính thời gian chạy pin, đo mức pin và các lỗi nguồn thường gặp.

18/10/2026
Ba trò chơi giúp trẻ hiểu thuật toán: đoán số bằng chia đôi, xếp hàng bằng sắp xếp nổi bọt, tìm đường ngắn nhất kiểu Dijkstra, kèm câu đố kiểu Bebras có lời giải từng bước.

18/10/2026
Làm trò chơi đo phản xạ bằng ESP32 và màn hình OLED kèm 4 nút: kiểm tra nút, đo thời gian bằng millis, chờ ngẫu nhiên, tính trung bình 5 lượt, thí nghiệm cho học sinh.
Xem thêm