
Phần mềm cho máy CNC: thiết kế, CAM, chọn mũi phay, tốc độ cắt và gửi G-code
Ba loại phần mềm cho máy CNC phay: CAD, CAM và phần mềm gửi G-code; các kiểu đường dao, công thức tốc độ cắt theo lượng ăn mỗi răng, phay thuận, phay nghịch, cầu giữ chi tiết.
Máy CNC phay cần ba loại phần mềm: CAD để vẽ chi tiết, CAM để biến bản vẽ thành đường chạy dao với mũi phay, độ sâu và tốc độ cụ thể, và phần mềm gửi G-code để điều khiển máy. Khác với máy laser, máy phay có lực cắt thật: chọn sai tốc độ, sai độ sâu là gãy mũi, cháy gỗ, chi tiết bật khỏi bàn.
Bài này giải thích vai trò từng loại phần mềm, các kiểu đường dao cơ bản, cách tính tốc độ chạy dao theo vòng quay và lượng ăn mỗi răng, phay thuận và phay nghịch, cầu giữ chi tiết và các bước chuẩn bị trước khi bấm chạy.
1. CAD, CAM và phần mềm gửi G-code
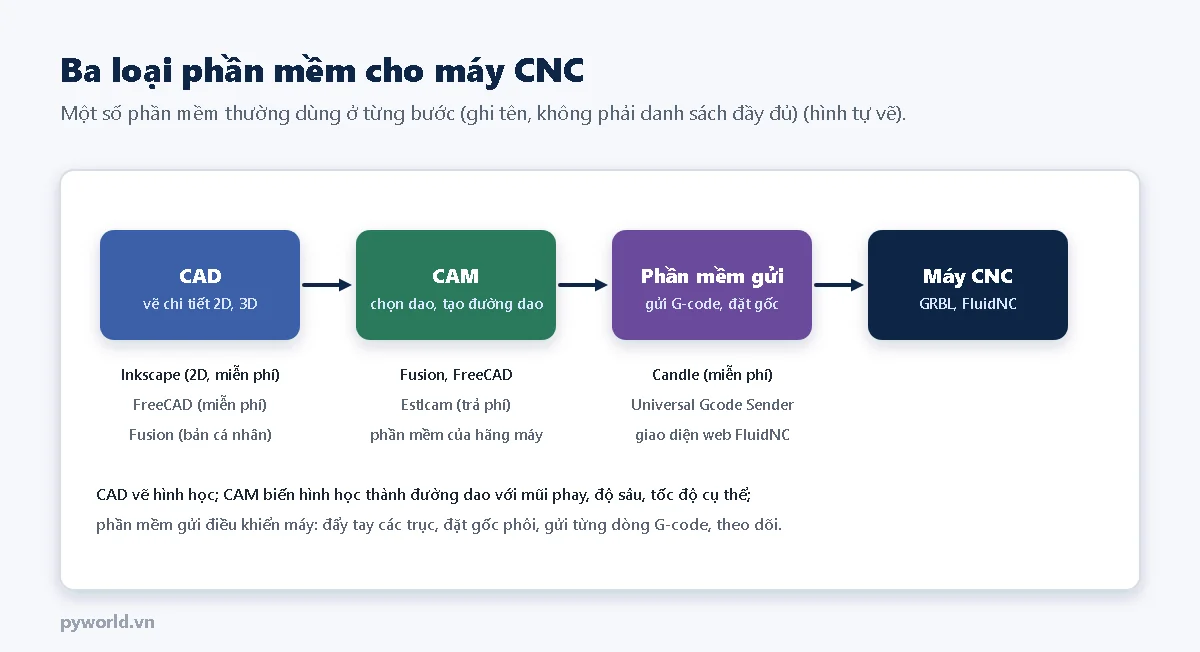
- CAD: chi tiết phẳng (biển tên, khay, miếng gá) vẽ được bằng phần mềm vẽ vector 2D như Inkscape rồi xuất SVG, DXF. Chi tiết 3D, chi tiết cơ khí cần đúng kích thước thì dùng phần mềm thiết kế như FreeCAD hoặc Fusion.
- CAM: FreeCAD và Fusion có sẵn phần CAM; Estlcam là phần mềm CAM gọn nhẹ (trả phí, có dùng thử); nhiều hãng máy có phần mềm CAM đơn giản đi kèm. Khi xuất G-code, chọn bộ xuất (post processor) loại GRBL.
- Phần mềm gửi: Candle và Universal Gcode Sender (miễn phí) cho máy GRBL: đẩy tay các trục, đặt gốc phôi, dò Z, xem trước đường dao, gửi file và theo dõi. Máy dùng FluidNC còn có giao diện web.
2. Các kiểu đường dao cơ bản
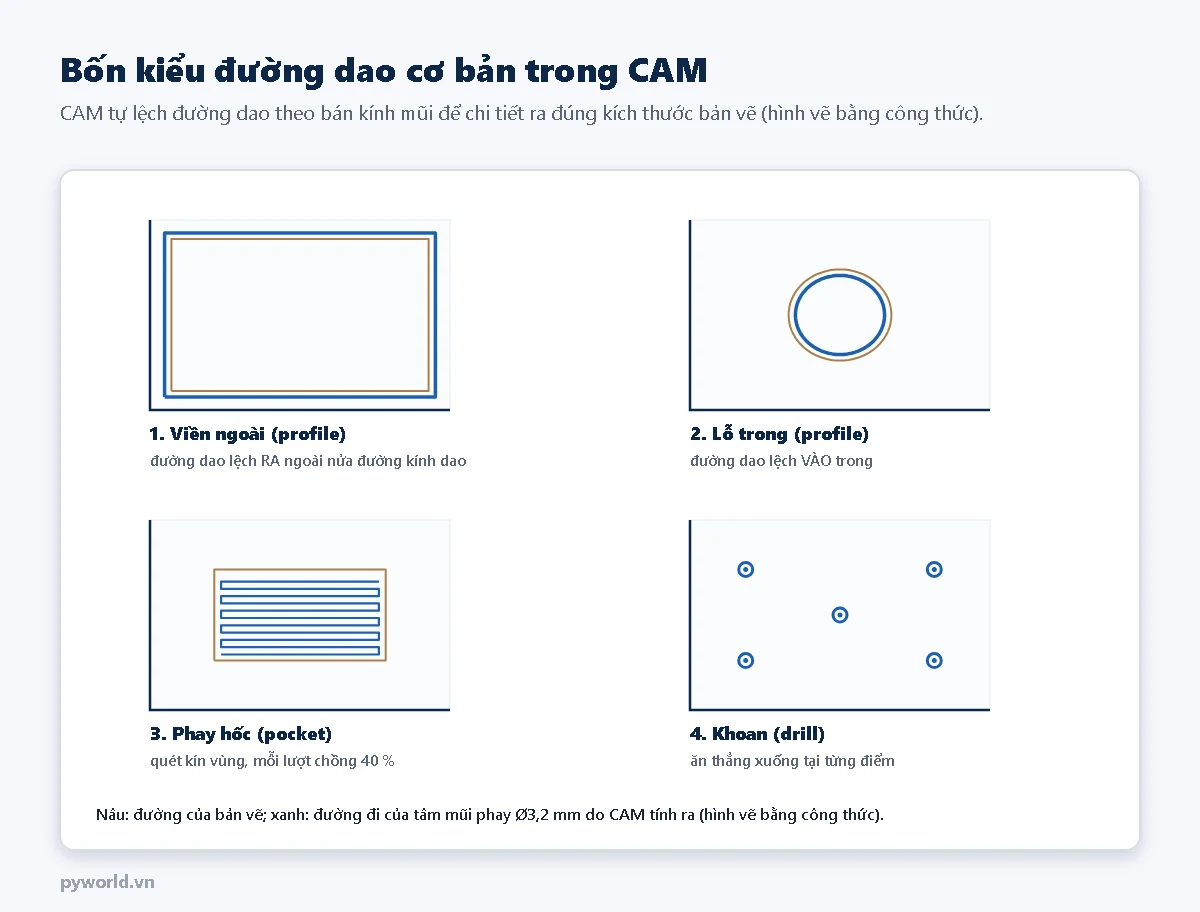
- Viền ngoài (profile, outside): cắt rời chi tiết. CAM dời đường dao ra ngoài nửa đường kính mũi để chi tiết đúng kích thước.
- Viền trong (profile, inside): cắt lỗ, khe. Đường dao dời vào trong. Góc trong của lỗ luôn bo theo bán kính mũi: lỗ vuông không thể có góc nhọn.
- Phay hốc (pocket): bóc hết vật liệu trong một vùng tới độ sâu nhất định. Lượng chồng giữa hai lượt (stepover) thường 30–50 % đường kính mũi.
- Khoan (drill): ăn thẳng xuống tại từng điểm. Lỗ to hơn mũi thì dùng phay viền trong hoặc phay hốc tròn.
- Khắc V (V-carve): mũi V ăn sâu nông khác nhau theo bề rộng nét, tạo chữ khắc sắc nét.
- Phay 3D: mũi đầu cầu đi theo bề mặt cong, lượt thô bằng mũi to rồi lượt tinh bằng mũi nhỏ.
3. Tốc độ cắt: vòng quay, số me, lượng ăn mỗi răng
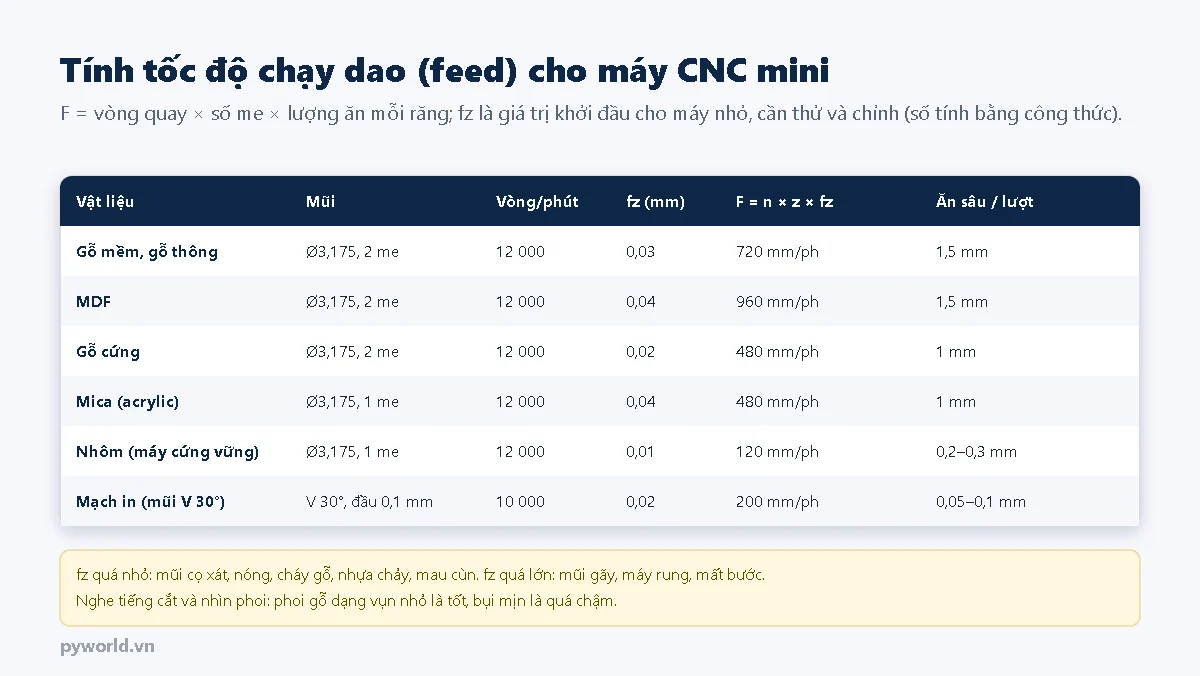
Mỗi răng (me) của mũi phay cắt đi một lớp vật liệu dày fz mỗi vòng quay. Tốc độ chạy dao:
F (mm/phút) = n (vòng/phút) × z (số me) × fz (mm/răng)

Ví dụ: mũi 2 me, 12 000 vòng/phút, gỗ mềm fz = 0,03 mm
F = 12 000 × 2 × 0,03 = 720 mm/phút- fz quá nhỏ (chạy quá chậm so với vòng quay): mũi cọ xát thay vì cắt, nóng lên, làm cháy gỗ, nhựa chảy dính mũi, mũi cùn nhanh.
- fz quá lớn: lực cắt lớn, mũi gãy, máy rung, động cơ mất bước.
- Ăn sâu mỗi lượt: với máy mini, khoảng nửa đường kính mũi trong gỗ là điểm bắt đầu; nhôm ăn rất mỏng.
- Các giá trị trong bảng là điểm bắt đầu cho máy nhỏ. Nghe tiếng cắt và nhìn phoi: phoi gỗ dạng vụn nhỏ là tốt; bụi mịn như bột là chạy quá chậm.
4. Phay thuận và phay nghịch
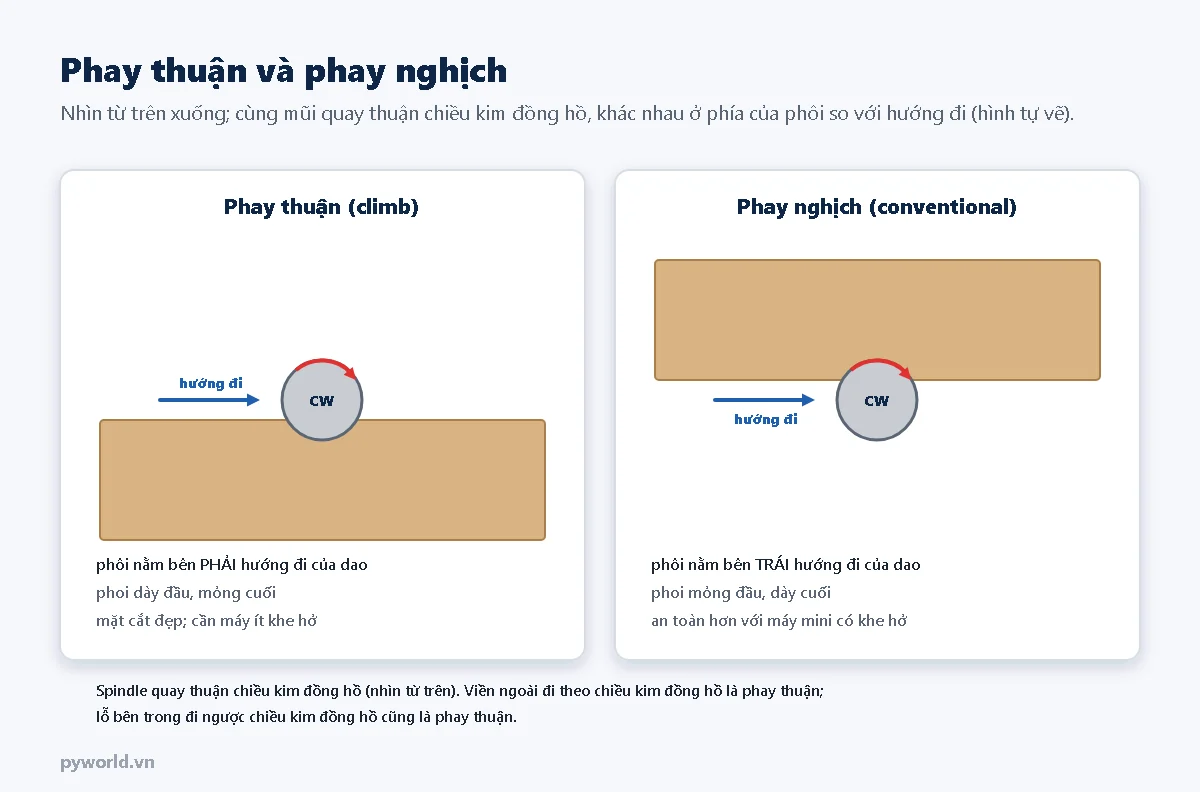
- Phay thuận (climb): lưỡi cắt "lăn" theo cạnh phôi, phoi dày lúc vào, mỏng lúc ra. Bề mặt đẹp, ít nóng, nhưng lực có xu hướng kéo dao vào phôi: máy có khe hở dễ bị giật.
- Phay nghịch (conventional): phoi mỏng lúc vào, dày lúc ra; lực đẩy dao ra khỏi phôi, ổn định hơn với máy mini có khe hở. Mép trên của gỗ dễ xơ hơn.
- Cách hay dùng trên máy mini: lượt thô phay nghịch, lượt tinh mỏng phay thuận. Phần mềm CAM cho chọn kiểu này trong mỗi đường dao.
5. Cắt nhiều lớp và cầu giữ chi tiết
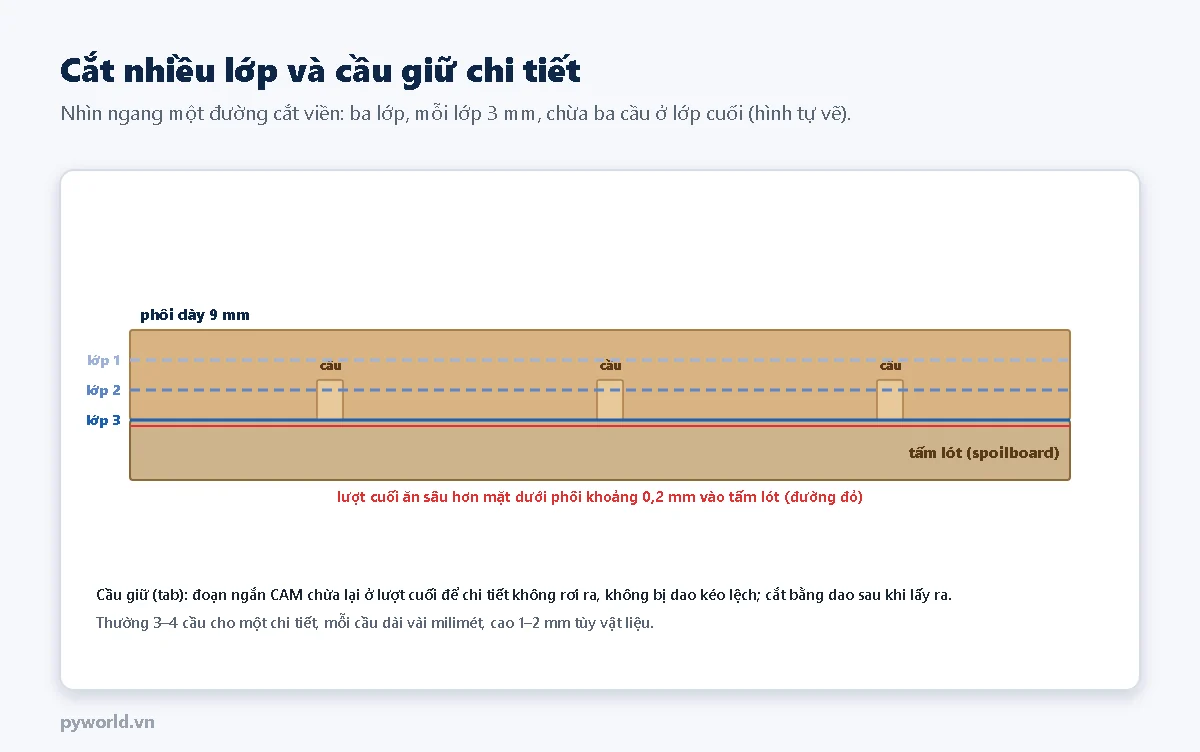
- Tấm lót (spoilboard): tấm MDF đặt dưới phôi để mũi ăn qua đáy phôi mà không cắt vào bàn máy. Phay phẳng tấm lót một lần trước khi dùng (bài 19).
- Lượt cuối ăn sâu hơn đáy phôi khoảng 0,2 mm để chắc chắn cắt đứt.
- Cầu giữ (tab): CAM chừa lại vài đoạn ngắn ở lớp cuối để chi tiết không rơi ra, không bị mũi kéo lệch khi gần đứt. Lấy chi tiết ra rồi cắt cầu bằng dao, chà nhám.
- Phôi mỏng, nhẹ có thể dán băng keo hai mặt xuống tấm lót thay cho kẹp, nhưng vẫn nên có cầu giữ.
6. Các bước trước khi bấm chạy
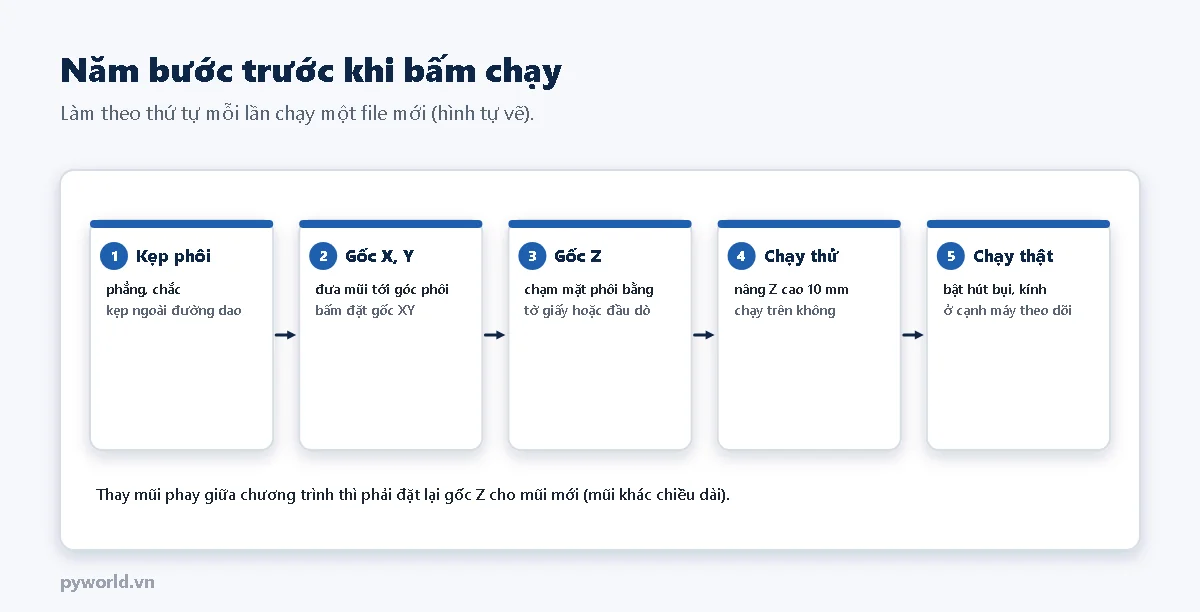
- Kẹp phôi phẳng, chắc; kẹp nằm ngoài vùng đường dao.
- Đặt gốc X, Y đúng chỗ đã chọn trong CAM (thường là góc trái dưới của phôi).
- Đặt gốc Z trên mặt phôi: hạ mũi từng chút tới khi kẹp nhẹ một tờ giấy đặt trên phôi, hoặc dùng tấm dò Z nối với chân đầu dò (bài 19).
- Chạy thử trên không: nâng gốc Z lên 10 mm (hoặc dùng chức năng chạy thử của phần mềm) và cho máy chạy để xem đường đi có ra ngoài phôi, đâm vào kẹp không.
- Chạy thật: đeo kính, bật hút bụi, đứng cạnh máy, tay gần nút dừng.
7. Lỗi thường gặp
| Hiện tượng | Nguyên nhân hay gặp |
|---|---|
| Chi tiết to hoặc nhỏ hơn bản vẽ đúng bằng đường kính mũi | chọn nhầm cắt viền ngoài và viền trong, khai sai đường kính mũi trong CAM |
| Mũi ăn sâu vào bàn hoặc cắt trên không | đặt gốc Z sai, quên đặt lại gốc Z sau khi thay mũi |
| Mép gỗ cháy đen | chạy quá chậm, mũi cùn, ăn lại nhiều lần cùng một chỗ |
| Mũi gãy | ăn quá sâu, tốc độ quá cao, phay rãnh kín bằng mũi nhỏ, phôi lỏng |
| Hình lệch dần theo một trục | động cơ mất bước, puly hoặc khớp nối lỏng (bài 20) |
| Phần mềm báo lỗi lệnh lạ | bộ xuất G-code không phải loại GRBL, có lệnh GRBL không hỗ trợ |
8. Xem thêm
- Bài trước trong loạt: Phần mềm cho máy khắc laser. Bài sau: Tự làm máy vẽ 2 trục bằng ESP32.
- Bài 5 (G-code cơ bản, bù bán kính dao), bài 9 (chọn mũi phay), bài 19 (phay phẳng bàn, dò Z) của loạt.
- Dịch vụ gia công xốp chống sốc theo yêu cầu của PYWORLD, nếu cần khay xốp cắt theo hình thiết bị.
Tin tức liên quan

18/10/2026
Giải thích các thông số $ của GRBL 1.1: steps/mm, tốc độ, gia tốc, đảo chiều bằng mặt nạ trục, về gốc homing, giới hạn mềm, giới hạn cứng, chế độ laser $32 với M3, M4 và các mã ALARM.

14/10/2026
Giải thích mức logic 3,3 V và 5 V: ngưỡng mức thấp, mức cao của ESP32, Arduino và các họ IC; khi nào nối thẳng được, khi nào cần mạch chia áp hoặc mạch chuyển mức MOSFET. Kèm chương trình đo kiểm tra.

17/10/2026
Cảm biến lưu lượng hoạt động thế nào: tua bin, thể tích, chênh áp, điện từ, siêu âm, xoáy, Coriolis, nhiệt; cách chế tạo và đo lít mỗi phút, tổng lít bằng cảm biến tua bin với ESP32.

17/10/2026
Hiệu chuẩn áp kế lò xo và áp kế hiện số theo ĐLVN 76:2001, EURAMET cg-17: ba trình tự đo, cách tính sai số, độ trễ, độ lặp lại, độ không đảm bảo và ví dụ áp kế 0–10 bar cấp 0,6.

17/10/2026
Liên kết chuẩn đo lường là gì: chuỗi hiệu chuẩn không đứt đoạn từ đơn vị SI, chuẩn quốc gia tới thiết bị hiện trường, CIPM MRA, ILAC MRA, VILAS, các trường hợp chuỗi bị đứt và cách kiểm tra.

17/10/2026
Chọn vali đựng thiết bị đo lường: loại vali theo nơi làm việc, cỡ vali cho bộ đồng hồ vạn năng, ampe kìm, que đo, cách xếp xốp để máy và que đo không đè nhau, vali cho cả đội.

18/10/2026
Dùng nhóm lệnh Bút vẽ của Scratch để vẽ đa giác đều, ngôi sao, hoa văn, xoắn ốc; hiểu vì sao xoay góc ngoài 360 : n, góc trong, và liên hệ với môn Toán ở tiểu học.

17/10/2026
Cảm biến độ dẫn điện hoạt động thế nào: EC và TDS, hằng số bình đo, vì sao phải đo bằng dòng xoay chiều, loại hai điện cực, bốn điện cực, cảm ứng, cách chế tạo và tự làm đầu đo với ESP32.
Xem thêm