
Gá lắp gia tốc kế theo ISO 5348: tần số cộng hưởng, dải tần dùng được và các sai số khi đo rung
Cách gá gia tốc kế theo ISO 5348: vít cấy, keo, sáp, nam châm, đầu dò cầm tay; tần số cộng hưởng lắp đặt, dải tần dùng được, ảnh hưởng khối lượng cảm biến và các điểm kỹ thuật khi gắn.
Một gia tốc kế được hiệu chuẩn rất kỹ ở phòng thí nghiệm, gắn bằng vít trên mặt phẳng có mỡ. Mang ra hiện trường, người đo gắn bằng nam châm lên vỏ ổ cong, hoặc cầm tay ấn đầu dò vào máy. Đường đáp ứng tần số trên giấy chứng nhận không còn đúng nữa: cộng hưởng của mối ghép tụt từ vài chục kHz xuống còn vài kHz hay thấp hơn, và rung ở tần số cao bị đọc sai hàng chục phần trăm. Bài này trình bày các cách gá gia tốc kế theo hướng dẫn ISO 5348, tần số cộng hưởng và dải tần dùng được của từng cách, ảnh hưởng của khối lượng cảm biến, và các điểm kỹ thuật khi gắn.
1. Các cách gá và tần số cộng hưởng
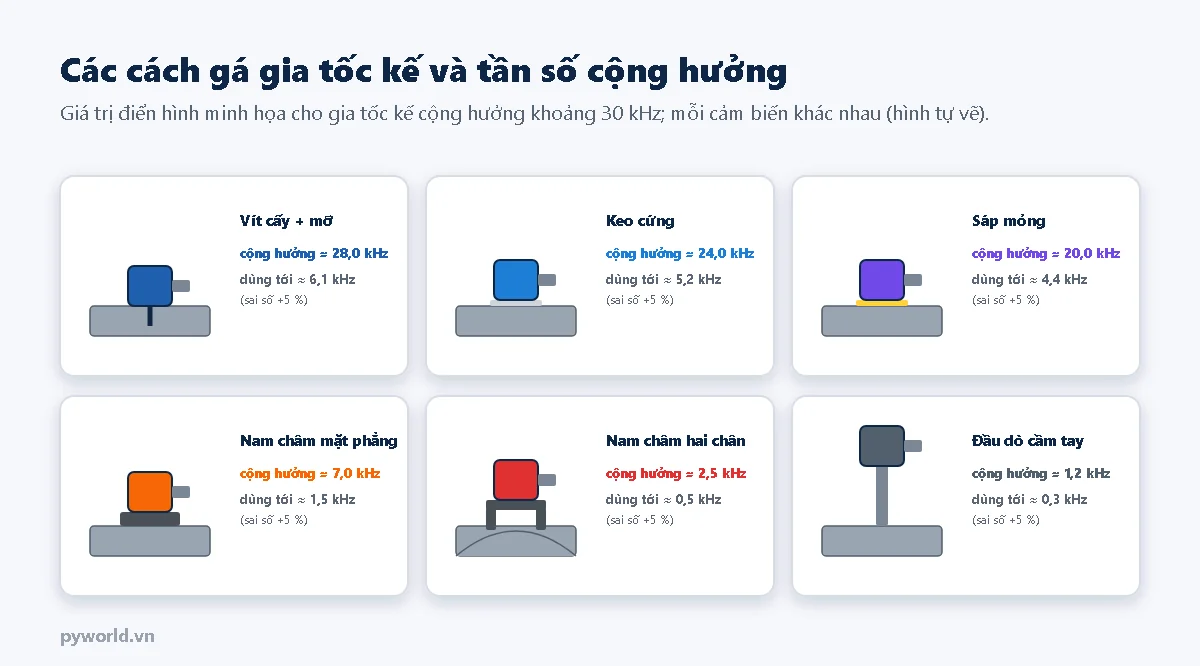
Gia tốc kế và chi tiết máy được nối với nhau qua một mối ghép có độ cứng hữu hạn. Mối ghép càng mềm thì tần số cộng hưởng của hệ "gia tốc kế trên mối ghép" càng thấp. ISO 5348 (bản 2021) mô tả các cách gá và ảnh hưởng của chúng:
- Vít cấy trên mặt phẳng có lớp mỡ mỏng: cứng nhất, gần với điều kiện hiệu chuẩn, dùng cho điểm đo cố định và dải tần rộng.
- Keo cứng (keo dán nhanh, epoxy) hoặc đế dán: khi không khoan được; cần mặt sạch, lớp keo mỏng.
- Sáp: tạm thời, nhanh, chỉ dùng ở nhiệt độ thấp và gia tốc nhỏ.
- Nam châm: phổ biến khi đo định kỳ; nam châm mặt phẳng trên mặt phẳng sạch cho kết quả khá, nam châm hai chân trên mặt cong thì cộng hưởng thấp hơn nhiều.
- Đầu dò cầm tay: chỉ dùng kiểm tra nhanh ở tần số thấp; lực ấn và góc cầm thay đổi làm kết quả khó lặp lại.
2. Ảnh hưởng tới đáp ứng tần số
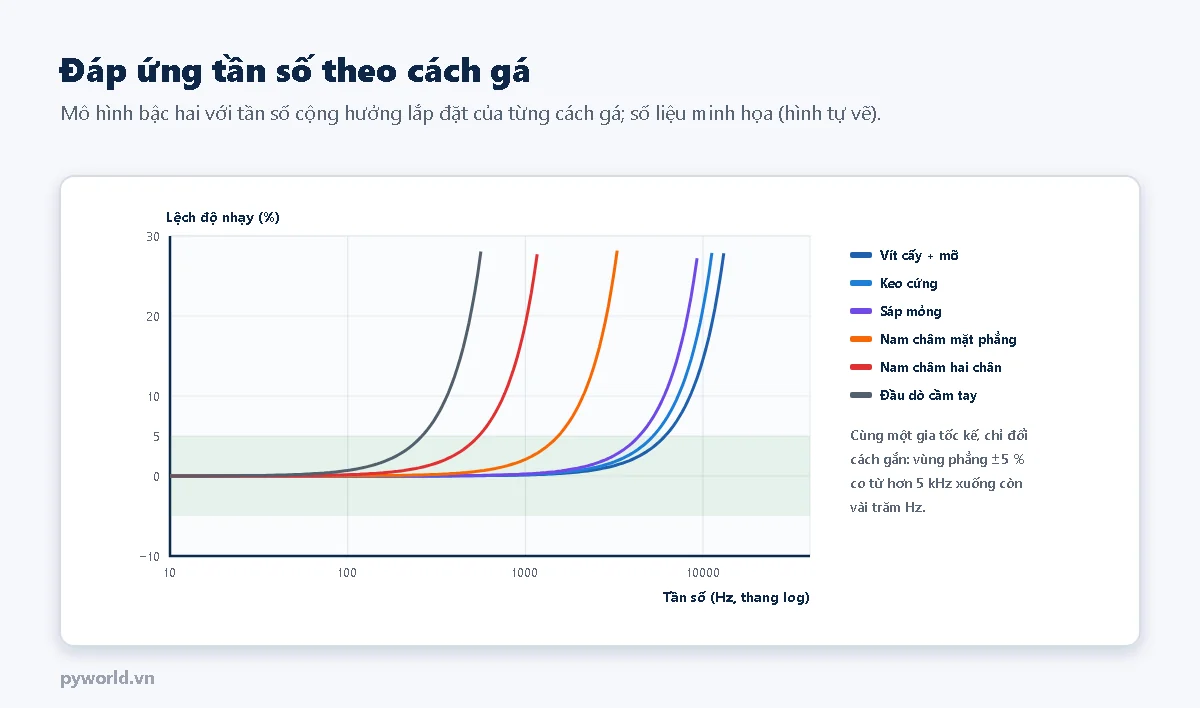
Gần tần số cộng hưởng, độ nhạy tăng rất mạnh. Với mô hình dao động bậc hai, độ nhạy tăng 5 % ở khoảng 0,22 lần tần số cộng hưởng lắp đặt và 10 % ở khoảng 0,3 lần. Hệ quả: nếu cần đo rung ổ lăn tới 5 kHz, gắn nam châm hai chân là không đủ; nếu chỉ đo vận tốc rung tổng thể 10–1000 Hz, nam châm mặt phẳng thường chấp nhận được.
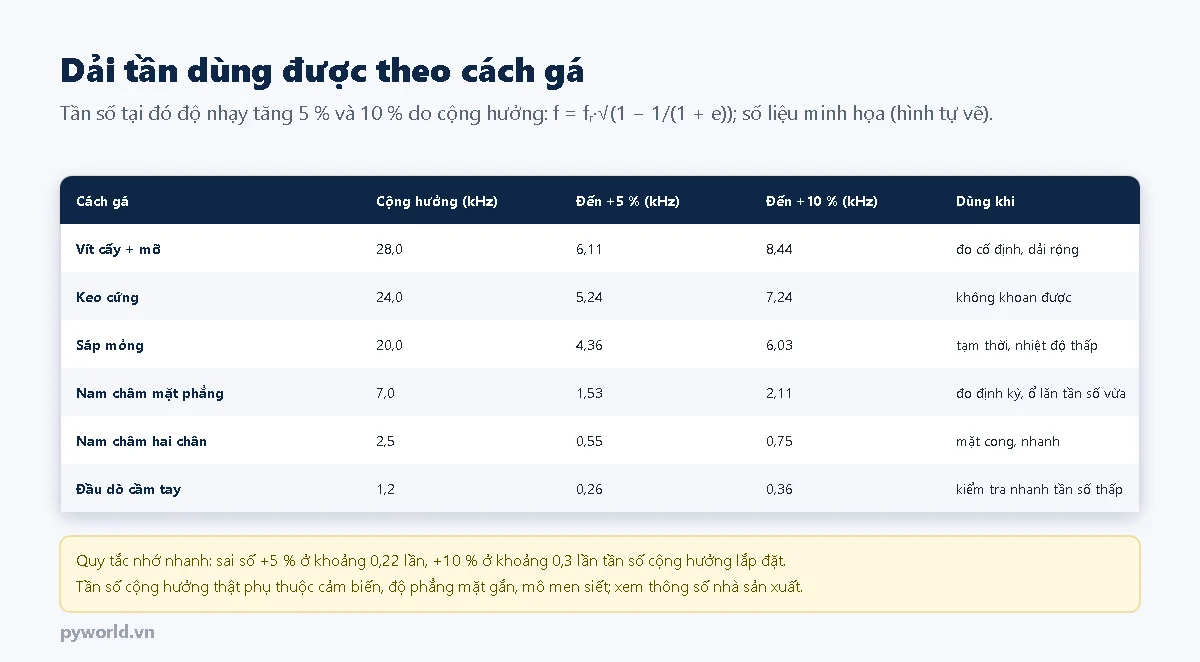
Các con số trong bảng chỉ để minh họa cách suy luận; tần số cộng hưởng thật phụ thuộc cảm biến, độ phẳng và độ sạch của mặt gắn, lực hút nam châm, mô men siết. Nhà sản xuất thường công bố tần số cộng hưởng lắp đặt hoặc dải tần dùng được cho từng phụ kiện gá.
3. Khối lượng của gia tốc kế
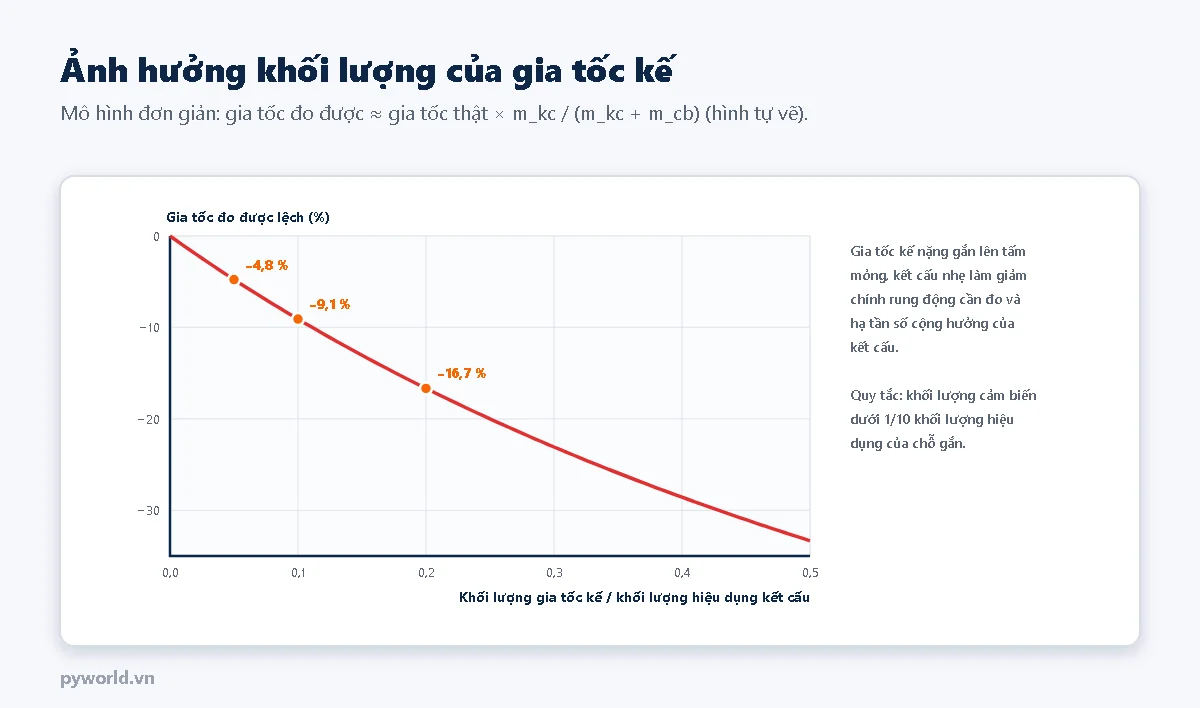
Gắn một gia tốc kế 50 g lên một tấm thép mỏng hay một chi tiết nhỏ, cảm biến góp thêm khối lượng và làm thay đổi rung động của chính chỗ đó: biên độ giảm, tần số cộng hưởng của kết cấu hạ xuống. Mô hình đơn giản cho thấy khi khối lượng cảm biến bằng 1/10 khối lượng hiệu dụng của chỗ gắn, gia tốc đo được đã thấp hơn khoảng 9 %. Với kết cấu nhẹ, dùng gia tốc kế nhỏ (vài gam) hoặc phương pháp không tiếp xúc (rung kế laser).
4. Các điểm kỹ thuật khi gắn
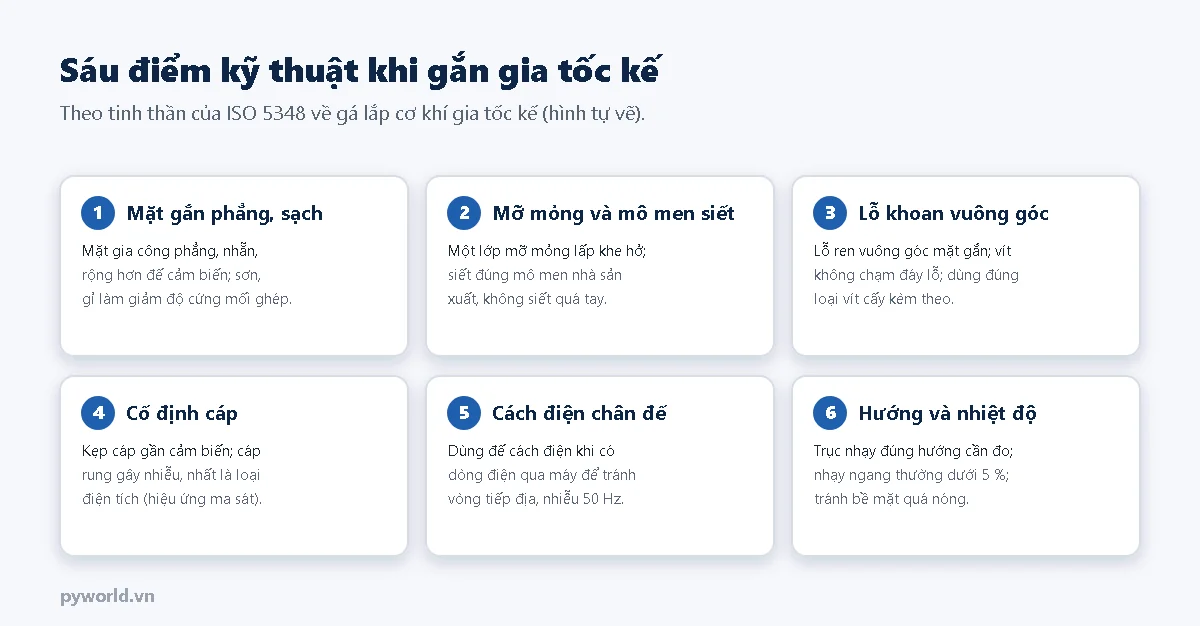
- Mặt gắn: gia công phẳng và nhẵn, rộng hơn đế cảm biến; lớp sơn, gỉ, bụi làm giảm độ cứng mối ghép.
- Mỡ mỏng và mô men siết: một lớp mỡ silicone mỏng lấp khe hở vi mô, tăng độ cứng; siết đúng mô men khuyến nghị; siết quá tay làm biến dạng đế và sai độ nhạy.
- Lỗ ren vuông góc với mặt gắn, đủ sâu để vít cấy không chạm đáy (chạm đáy làm đế không áp sát mặt).
- Cáp: kẹp cáp gần cảm biến, tránh để cáp rung tự do; cáp của gia tốc kế loại điện tích tạo nhiễu khi bị uốn (hiệu ứng ma sát điện).
- Cách điện: dùng đế hoặc vít cách điện khi máy có dòng điện rò, để tránh vòng tiếp địa gây nhiễu tần số lưới.
- Hướng: trục nhạy trùng hướng cần đo; độ nhạy ngang thường dưới 5 %, nhưng ở vị trí có rung ngang lớn vẫn đáng kể.
- Nhiệt độ: tránh mặt gắn quá nóng; nam châm mất lực hút, keo và sáp mềm ra ở nhiệt độ cao.
5. Liên hệ với hiệu chuẩn
- Giấy chứng nhận hiệu chuẩn gia tốc kế mô tả kết quả với cách gá của phòng thí nghiệm (thường là vít cấy, mặt phẳng có mỡ). Đáp ứng tần số trên giấy chỉ áp dụng khi gá tương tự.
- Nếu luôn dùng nam châm, có thể yêu cầu hiệu chuẩn kèm đế nam châm đó, hoặc tự kiểm tra đáp ứng bằng cách so với cảm biến gắn vít trên cùng một máy rung.
- Khi kiểm tra bằng bộ hiệu chuẩn cầm tay 159,2 Hz, gắn bằng đúng cách sẽ dùng ngoài hiện trường; ở tần số này mọi cách gá trừ đầu dò cầm tay đều cho kết quả gần nhau, nên phép kiểm này không phát hiện được vấn đề ở tần số cao.
6. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Đo rung ổ lăn tần số cao bằng đầu dò cầm tay | Sai lệch lớn, không phát hiện được hư hỏng sớm | Gắn vít hoặc nam châm mặt phẳng tối thiểu |
| Gắn nam châm lên mặt sơn, gỉ, cong | Cộng hưởng thấp, kết quả không lặp lại | Đế gắn cố định phẳng tại điểm đo |
| Siết vít quá mô men | Biến dạng đế, sai độ nhạy, hỏng ren | Siết đúng mô men khuyến nghị |
| Gia tốc kế nặng trên kết cấu nhẹ | Đo thấp hơn thực tế, sai tần số cộng hưởng kết cấu | Dùng cảm biến nhẹ, khối lượng dưới 1/10 |
| Để cáp lủng lẳng | Tín hiệu giả tần số thấp | Kẹp cáp gần cảm biến |
7. Xem thêm
- Cảm biến gia tốc: cấu tạo MEMS răng lược, áp điện, cách chế tạo và đo góc nghiêng bằng ESP32.
- Các bài khác trong loạt: chuẩn rung và hiệu chuẩn gia tốc kế theo ISO 16063, máy đo rung và kiểm tra hiện trường, thực hành hiệu chuẩn tĩnh gia tốc kế MEMS.
Tin tức liên quan

17/10/2026
Hiệu chuẩn lực kế chuẩn theo ISO 376: chuẩn bị, trình tự sáu loạt đo xoay 0°, 120°, 240°, công thức b, b', fc, v, bảng tiêu chí cấp 00, 0,5, 1, 2 và ví dụ lực kế 100 kN.
08/06/2021
Hướng dẫn ESP32 đọc load cell qua HX711 và hiển thị LCD 1602 bằng MicroPython, gồm đấu dây, hiệu chuẩn và xử lý lỗi.
14/10/2026
Giải thích điều khiển hồng ngoại: sóng mang 38 kHz, mắt thu và giao thức NEC với khung 32 bit, mã lặp. Hướng dẫn tự giải mã phím điều khiển và tự phát lệnh bằng ESP32, không dùng thư viện ngoài.

17/10/2026
Vali demo giúp kỹ sư bán hàng mang mẫu cảm biến, bộ điều khiển tới nhà máy và trình bày ngay khi mở nắp. Bài so sánh kiểu xốp khoét với kiểu panel, cách đi nguồn, dây và tính chiều sâu vali.
12/10/2026
Jack Type-C đực (đầu cắm) chỉ có một chân CC ở A5 và một cặp D+ D−. Bài trình bày sơ đồ chân đầu đực, điện trở 56 kΩ hoặc 5,1 kΩ cần gắn ở chân CC cho từng kiểu dây và các bước hàn dây vào pad.

17/10/2026
Hiệu chuẩn đồng hồ so theo ISO 463: sai số trong 1/10 vòng, 1 vòng, toàn dải, trễ, lặp lại; trình tự trên máy hiệu chuẩn, ví dụ kết quả, sai số cosin của đồng hồ chân gạt.
17/10/2026
Hiệu chuẩn cảm biến áp suất 0,5–4,5 V bằng áp kế chuẩn: ADS1115 đo tỉ lệ qua cầu chia, ESP32 ghi điểm tăng giảm áp, khớp đa thức, chỉnh điểm 0 tại chỗ và ước lượng độ không đảm bảo.

14/10/2026
So sánh các chuẩn giao tiếp thường gặp với vi điều khiển: UART, I2C, SPI, 1-Wire, RS-485, CAN, Ethernet và không dây. Giải thích tín hiệu vi sai, ba lớp của một hệ giao tiếp và cách chọn chuẩn theo nhu cầu.
Xem thêm