
Đặt gia công mạch in: hiểu tệp Gerber, chọn thông số, kiểm tra trước khi nộp và khi nhận mạch
Bộ tệp Gerber và tệp khoan gồm những gì, chọn số lớp, bề dày, lớp phủ HASL hay ENIG, đồng 1 oz khi đặt mạch in, danh sách kiểm tra trước khi nộp và các bước kiểm tra khi nhận mạch.
Vẽ xong mạch in trên máy, bước tiếp theo là gửi cho xưởng làm mạch. Xưởng không cần tệp dự án EasyEDA hay KiCad, chỉ cần bộ tệp Gerber và tệp khoan, cùng vài thông số chọn trên trang đặt hàng. Bài này giải thích từng tệp trong bộ Gerber bằng chính mạch ví dụ của bài EasyEDA, ý nghĩa các thông số thường gặp khi đặt (số lớp, bề dày, lớp phủ bề mặt…), những điều nên kiểm tra trước khi nộp, và cách kiểm tra mạch khi nhận.
1. Bộ tệp Gerber gồm những gì
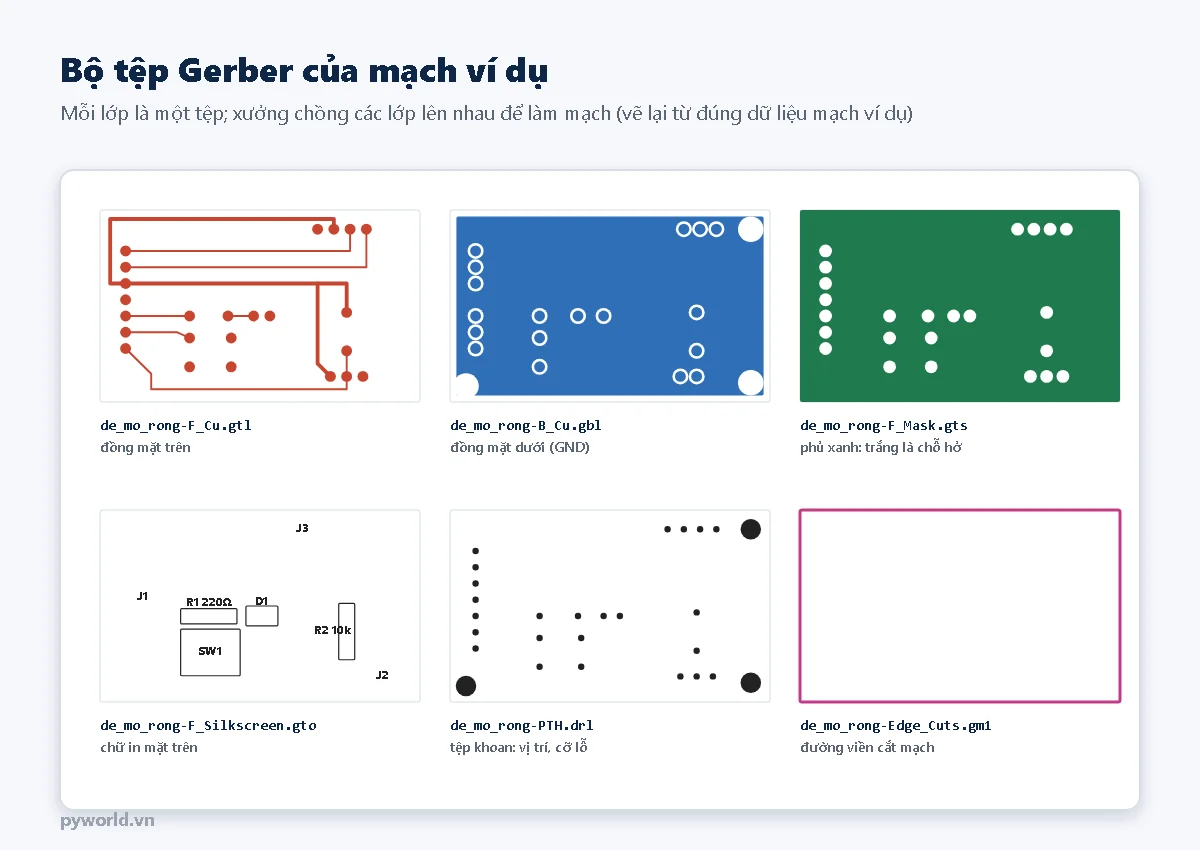
Gerber là định dạng chung của ngành mạch in, mỗi tệp mô tả hình dạng của một lớp. Với mạch hai lớp, bộ tệp thường gồm:
| Lớp | Đuôi tệp hay gặp | Nội dung |
|---|---|---|
| Đồng mặt trên / dưới | .gtl / .gbl | Đường mạch, chân hàn, mặt đồng |
| Phủ (solder mask) trên / dưới | .gts / .gbs | Chỗ hở lớp phủ để hàn |
| Chữ in trên / dưới | .gto / .gbo | Tên linh kiện, khung, chữ ghi chú |
| Đường viền | .gm1, .gko | Hình dạng ngoài của mạch, khe cắt |
| Tệp khoan | .drl, .xln | Tọa độ và cỡ từng lỗ (lỗ mạ đồng, lỗ không mạ) |
Nén tất cả vào một tệp .zip rồi tải lên trang của xưởng. Trước khi nộp, mở tệp .zip bằng trình xem Gerber (KiCad có sẵn GerbView; nhiều xưởng có trình xem trên trang đặt hàng) và bật tắt từng lớp để soát.
2. Thông số khi đặt
| Thông số | Nên chọn cho mạch tự làm | Ghi chú |
|---|---|---|
| Số lớp | 2 | Đúng số lớp đồng đã vẽ |
| Kích thước | Theo đường viền (50 × 30 mm) | Xưởng thường tự đọc từ tệp |
| Số lượng | Mức tối thiểu của xưởng (thường 5) | Thừa vài mạch để hàn thử, sửa sai |
| Bề dày | 1,6 mm | Phổ biến nhất, cứng vừa phải |
| Màu lớp phủ | Xanh lá | Màu khác thường làm lâu hơn |
| Lớp phủ bề mặt | HASL (thiếc), nên chọn loại không chì | ENIG (phủ vàng) phẳng hơn, hợp chân dán bước nhỏ |
| Độ dày đồng | 1 oz (khoảng 35 µm) | Dòng lớn mới cần 2 oz |
| Via | Phủ kín (tented) | Tránh thiếc chảy vào lỗ via khi hàn |
Một số xưởng in mã đơn hàng lên lớp chữ in và có tùy chọn chọn chỗ in hoặc bỏ đi; xem kỹ phần tùy chọn trước khi đặt. Nếu đặt thêm dịch vụ hàn sẵn linh kiện (lắp ráp), xưởng cần thêm danh sách linh kiện (BOM) và tệp tọa độ đặt linh kiện (pick and place) xuất từ phần mềm vẽ mạch.
3. Kiểm tra trước khi nộp
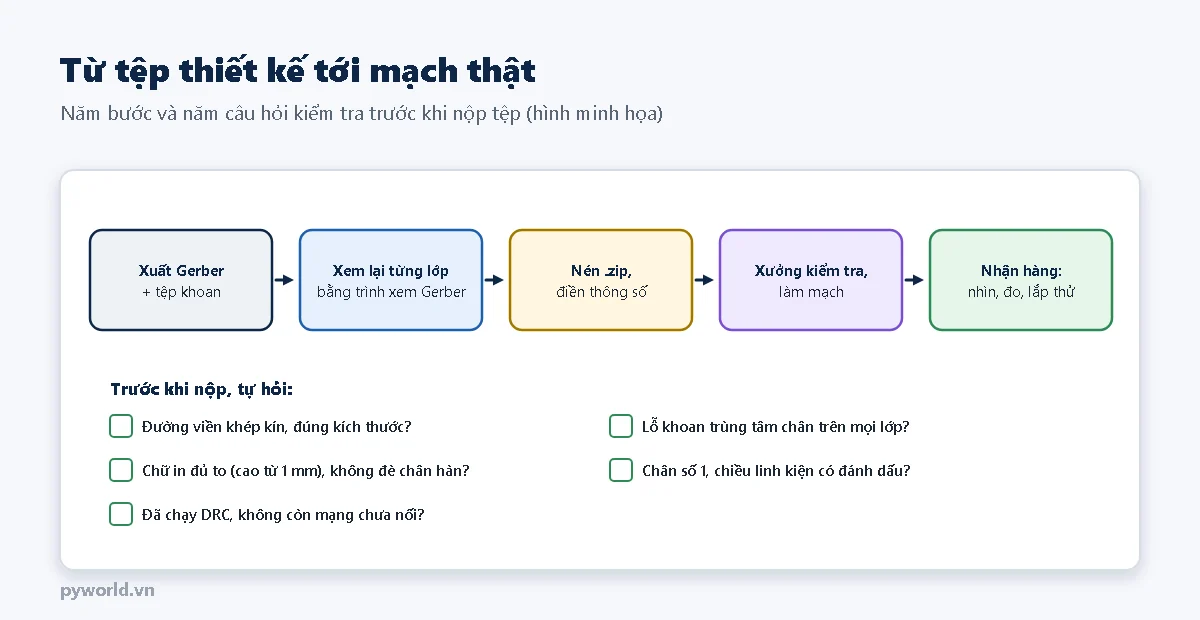
- Đường viền khép kín, đúng kích thước; không có chi tiết nào nằm ngoài viền.
- Lỗ khoan nằm đúng tâm chân trên cả hai lớp đồng (thiếu tệp khoan là lỗi rất hay gặp).
- Chữ in đủ to để đọc (cao từ khoảng 1 mm, nét từ 0,15 mm) và không đè lên chân hàn.
- Có đánh dấu chân số 1 của đầu nối, chiều của LED, diode, tụ phân cực.
- Đã chạy DRC với quy tắc không nhỏ hơn mức tối thiểu mà xưởng ghi trên trang của họ.
4. Kiểm tra mạch khi nhận
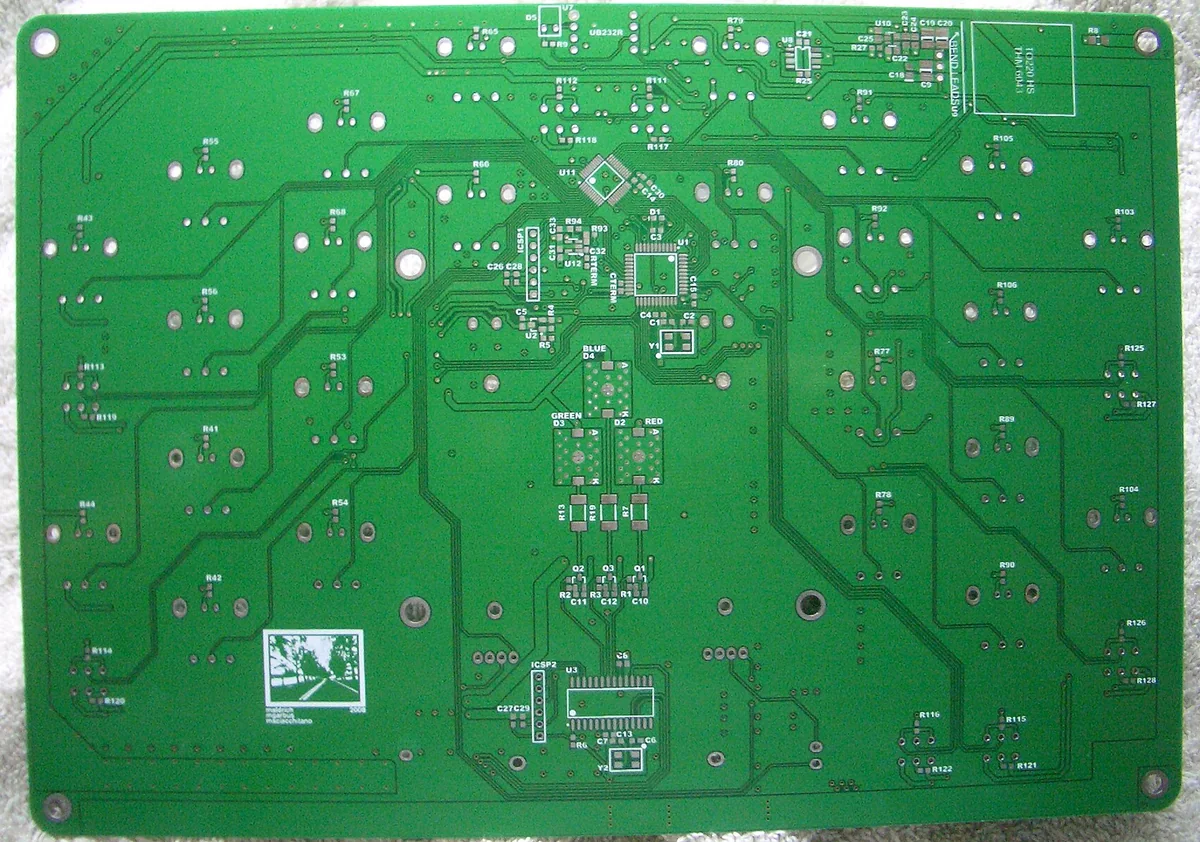

- Nhìn: soi dưới đèn sáng, tìm chỗ đồng bị nối dính, đường bị đứt, lỗ khoan lệch.
- Đo: dùng đồng hồ vạn năng chế độ thông mạch đo giữa nguồn (3V3) và GND: phải không thông. Đo vài đường tín hiệu từ đầu này tới đầu kia.
- Lắp thử: cắm thử đầu nối, nút, LED vào lỗ (chưa hàn) để chắc footprint đúng.
- Hàn và thử từng phần: hàn linh kiện nhỏ, thấp trước (điện trở, LED), đầu nối sau; cấp điện và thử bằng chương trình thử mạch của bài EasyEDA.
5. Tự làm mạch in tại nhà thì sao
Có thể tự làm mạch một lớp bằng cách in mạch lên giấy, ủi chuyển mực sang tấm đồng rồi ăn mòn bằng dung dịch hóa chất. Cách này hợp để học, nhưng khó làm đường mảnh, lỗ khoan tay dễ lệch, không có lớp phủ, và hóa chất ăn mòn cần đeo găng, kính, làm nơi thoáng, xử lý chất thải đúng cách. Với mạch hai lớp hoặc có chân dán nhỏ, đặt xưởng làm gọn và chính xác hơn nhiều.
6. Lỗi hay gặp khi đặt mạch
| Lỗi | Hậu quả | Cách tránh |
|---|---|---|
| Quên tệp khoan | Mạch không có lỗ, hoặc xưởng hỏi lại | Xuất drill cùng Gerber, nén chung |
| Viền mạch hở hoặc trùng hai lần | Xưởng không cắt được, hoặc cắt sai | Kiểm tra lớp viền trong trình xem Gerber |
| Chữ in quá nhỏ | Chữ mờ, không đọc được | Chữ cao từ 1 mm |
| Nộp nhầm bản cũ | Mạch về là bản chưa sửa | Đặt tên tệp có ngày, phiên bản; in phiên bản lên mạch |
| Chọn sai bề dày cho đầu cắm cạnh | Cắm không vừa khe | Đối chiếu bề dày yêu cầu của khe cắm |
7. Xem thêm
- ESP32 DevKit V1 30 chân và dây cắm để thử mạch ví dụ sau khi hàn.
- Các bài vẽ mạch in bằng EasyEDA, KiCad và bài hàn linh kiện SMD trong cùng loạt công cụ và chế tạo mạch.
Tin tức liên quan

17/10/2026
Cảm biến tiệm cận điện dung hoạt động thế nào: điện cực, điện cực bù, điện trường viền, hằng số điện môi, báo mức xuyên thành bồn, cách chế tạo và tự làm cảm biến mức nước bằng chân cảm ứng ESP32.

17/10/2026
Hiệu chuẩn đồng hồ so theo ISO 463: sai số trong 1/10 vòng, 1 vòng, toàn dải, trễ, lặp lại; trình tự trên máy hiệu chuẩn, ví dụ kết quả, sai số cosin của đồng hồ chân gạt.
17/10/2026
Hiệu chuẩn tĩnh gia tốc kế MPU-6050 bằng trọng trường với ESP32: sáu vị trí ±1 g, tính độ lệch không, độ nhạy, độ nhạy chéo dạng ma trận, lưu hệ số và kiểm tra độ lớn gia tốc ở tư thế bất kỳ.

28/10/2026
Dùng esptool trên Windows cho ESP32: kiểm tra chip, sao lưu toàn bộ firmware ra file .bin, xóa flash, nạp lại file .bin ở đúng địa chỉ và bảng tra lỗi thường gặp.

17/10/2026
ISO/IEC 17025 yêu cầu gì với phòng hiệu chuẩn, công nhận VILAS có ý nghĩa gì, cách đọc danh mục phạm vi công nhận, CMC khác độ không đảm bảo, so sánh liên phòng và chỉ số En.
23/11/2024
Hướng dẫn lấy đúng file và offset theo từng ESP32, nạp bằng Flash Download Tool, xử lý lỗi boot và xóa flash an toàn.

18/10/2026
G-code là gì, các lệnh G0 G1 G2 G3 G90 G91 M3 M5 F S dùng nhiều nhất trên máy CNC, máy laser chạy GRBL, cung tròn I J, gốc phôi, kèm chương trình Python tự sinh G-code.

17/10/2026
Cờ lê lực theo ISO 6789-1 và ISO 6789-2: kiểu chỉ thị và kiểu cài đặt, dung sai ±4 %, trình tự hiệu chuẩn ba điểm mười lần đo, ảnh hưởng điểm đặt tay, đầu nối dài và cách bảo quản.
Xem thêm