
Sai số Abbe, sai số cosin và giãn nở nhiệt khi đo chuyển vị, kích thước: cách tính và cách giảm
Ba nguồn sai số có ở mọi phép đo kích thước: sai số Abbe khi đường đo lệch thang đo, sai số cosin khi trục đo lệch chuyển động, giãn nở nhiệt; cách tính, ví dụ ngân sách và quy tắc bố trí.
Một dụng cụ đo chiều dài đã hiệu chuẩn tốt vẫn có thể cho kết quả sai vài micromét chỉ vì cách bố trí phép đo: đường đo lệch khỏi thang đo, trục đo không song song với chuyển động, chi tiết ấm hơn chuẩn một chút. Ba nguồn sai số này, sai số Abbe, sai số cosin và giãn nở nhiệt, xuất hiện ở mọi phép đo chuyển vị và kích thước, từ thước cặp tới máy đo tọa độ và giao thoa kế laser. Bài này giải thích từng loại, cách tính độ lớn, cách nhận ra và cách bố trí phép đo để giảm chúng, kèm một ví dụ ngân sách độ không đảm bảo.
1. Nguyên lý Abbe
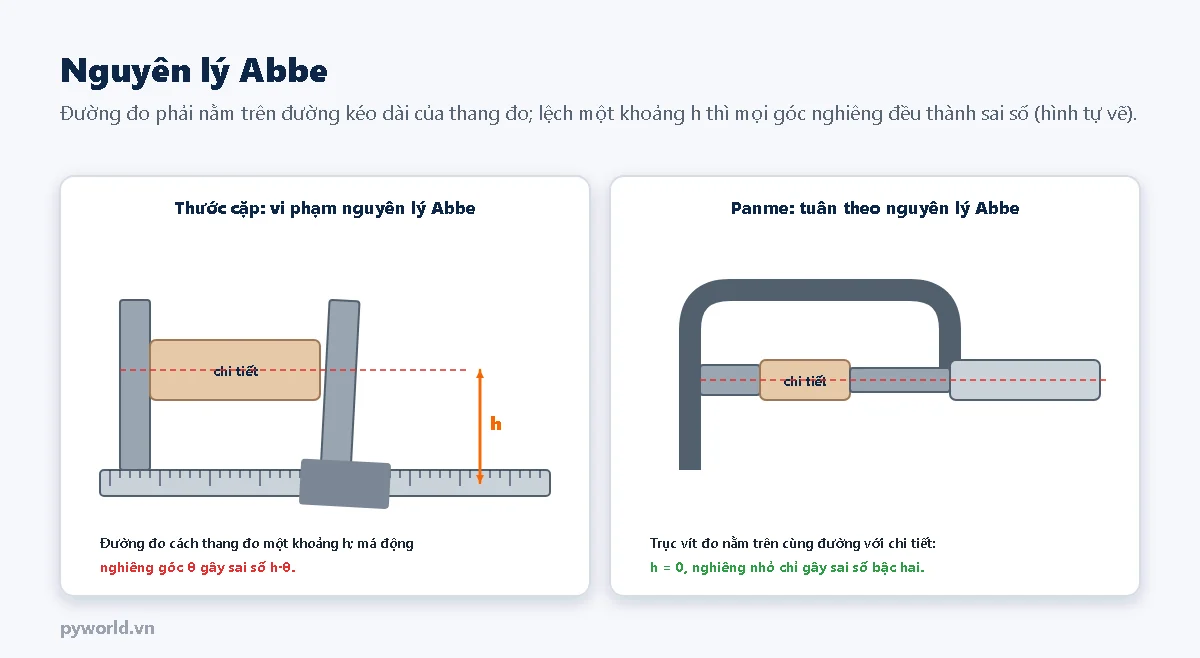
Ernst Abbe phát biểu: muốn đo chính xác, chi tiết phải nằm trên đường kéo dài của thang đo. Nếu đường đo cách thang đo một khoảng h, mọi góc nghiêng θ của bộ phận trượt (do khe hở dẫn hướng, lực đo, mòn) sẽ thành sai số bậc một:
Sai số Abbe = h · tan θ ≈ h · θ
- Thước cặp: má đo cách thang đo vài chục milimét, nên nhạy với khe hở của con trượt và lực bóp tay.
- Panme: trục vít đo trùng đường đo, góc nghiêng nhỏ chỉ gây sai số bậc hai, nên chính xác hơn thước cặp cùng độ phân giải.
- Máy đo một trục, máy so sánh căn mẫu được thiết kế để đầu đo nằm trên trục thang đo. Máy đo tọa độ, máy công cụ không thể tuân thủ hoàn toàn, nên phải bù sai số góc của các trục.
2. Sai số Abbe lớn đến đâu
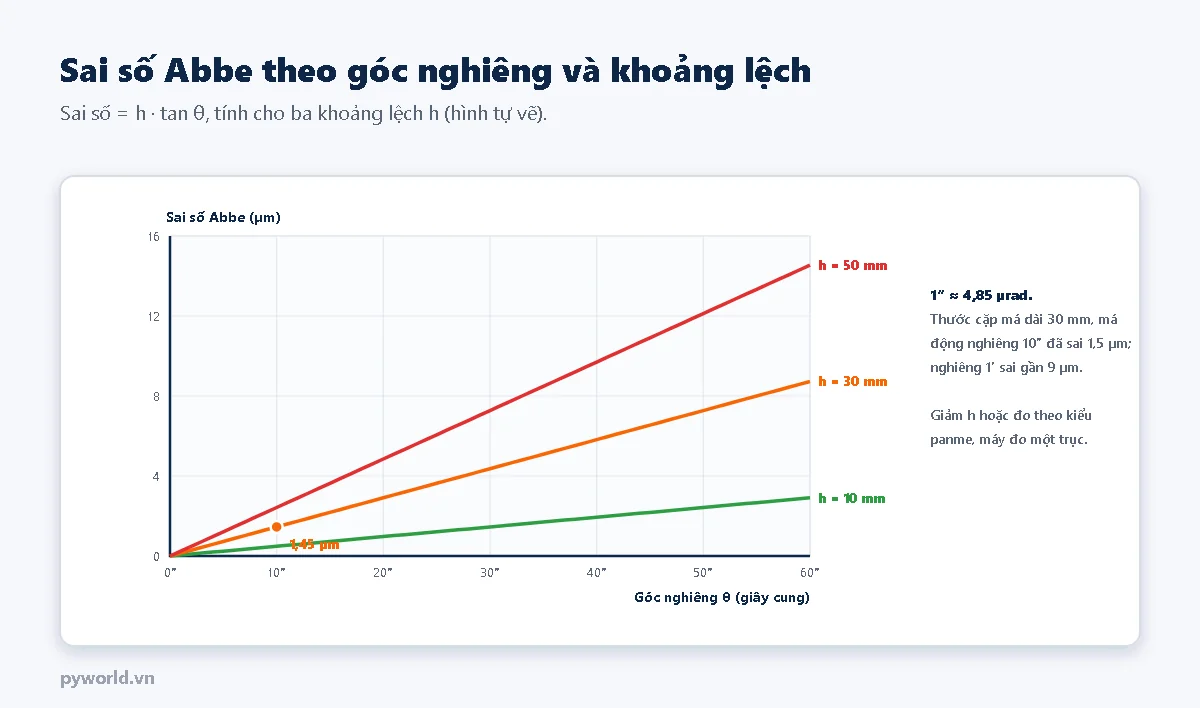
Một giây cung chỉ khoảng 4,85 µrad, nhưng nhân với khoảng lệch 30 mm của má thước cặp, góc 10″ đã cho 1,5 µm và góc 1′ cho gần 9 µm. Trên máy công cụ, khoảng lệch giữa thước quang và dao cắt có thể tới hàng trăm milimét; một sai số góc của bàn trượt 5″ trên khoảng lệch 300 mm đã là 7 µm. Đây là lý do khi kiểm máy bằng giao thoa laser, chùm laser phải đặt càng gần đường gia công càng tốt.
3. Sai số cosin
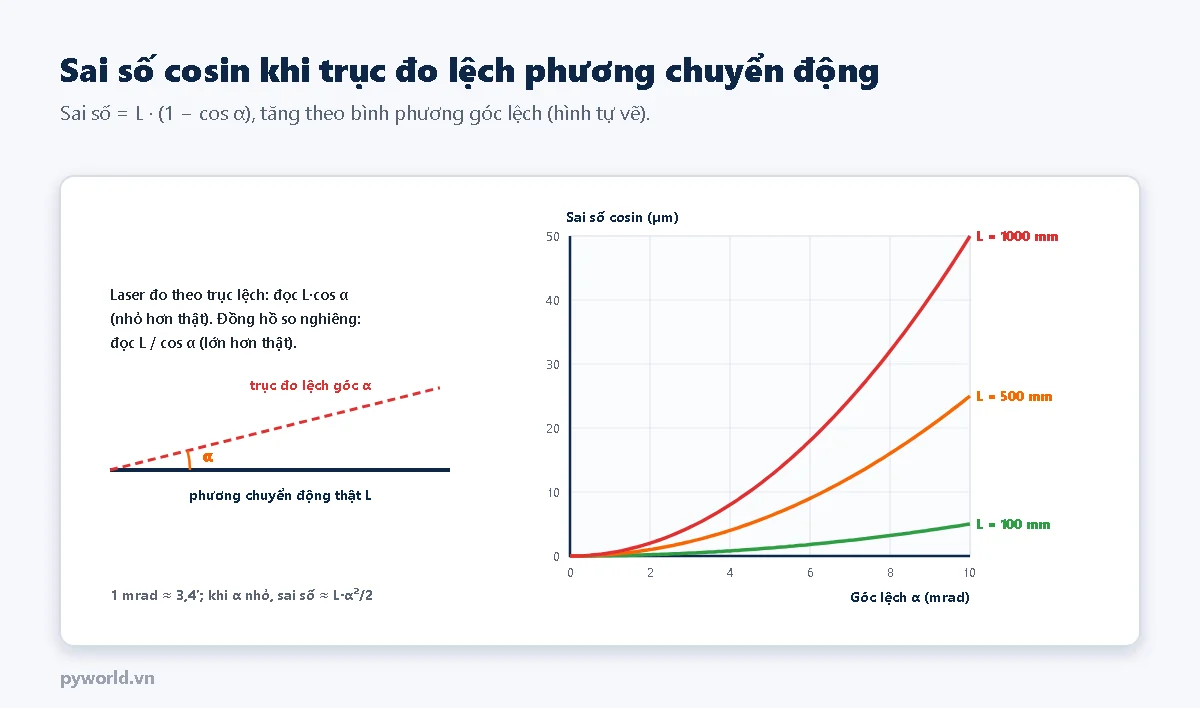
Khi trục đo lệch một góc α so với phương chuyển động, phép đo cho hình chiếu thay vì chiều dài thật:
Sai số cosin = L · (1 − cos α) ≈ L · α² / 2
- Giao thoa kế laser, thước dây, cảm biến kéo dây căn lệch: đọc L·cos α, nhỏ hơn thật. Lệch 1 mrad (khoảng 3,4′) trên 1 m chỉ sai 0,5 µm, nhưng lệch 5 mrad sai 12,5 µm.
- Đồng hồ so, đầu đo tiếp xúc đặt nghiêng: đọc L/cos α, lớn hơn thật.
- Đồng hồ chân gạt: sai số cosin của chân gạt lớn hơn nhiều vì góc thường lớn (xem bài hiệu chuẩn đồng hồ so trong loạt).
Vì sai số tỉ lệ với bình phương góc, căn chỉnh giảm góc lệch đi một nửa thì sai số giảm bốn lần. Với giao thoa kế laser, cách căn là di chuyển gương phản xạ suốt hành trình và chỉnh tới khi vết laser không trôi trên ô ngắm.
4. Giãn nở nhiệt
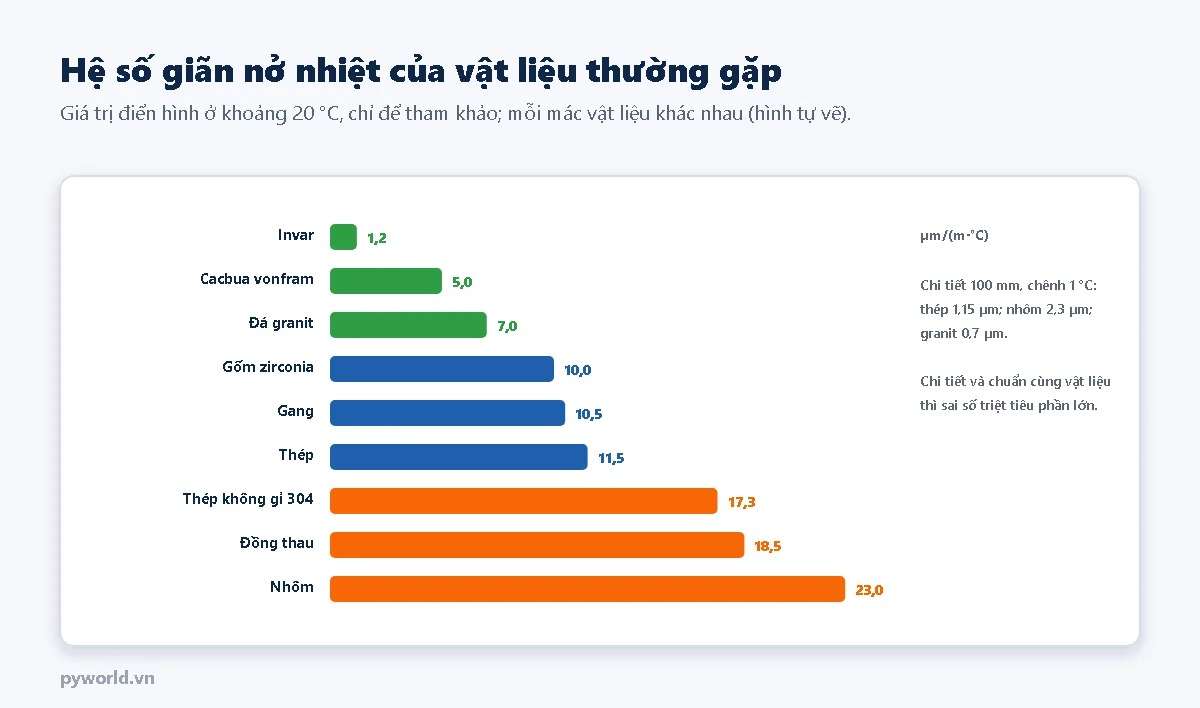
Kích thước theo quy định là kích thước ở 20 °C (ISO 1). Đo ở nhiệt độ khác, phải tính:
ΔL = L · (αct · (tct − 20) − αc · (tc − 20))
với α, t của chi tiết (ct) và của chuẩn hoặc thang đo (c). Ba tình huống:
- Cùng vật liệu, cùng nhiệt độ: hai số hạng gần triệt tiêu; chỉ còn phần do hệ số giãn nở không chắc chắn.
- Khác vật liệu (chi tiết nhôm, thang đo thép): sai số tỉ lệ với (αct − αc) và độ lệch so với 20 °C; đo nhôm 100 mm ở 25 °C bằng dụng cụ thép sai khoảng 5,8 µm nếu không hiệu chính.
- Chênh nhiệt độ giữa chi tiết và chuẩn: nguy hiểm nhất, vì không triệt tiêu và khó biết chính xác. Chi tiết vừa gia công, cầm tay, nắng chiếu hay gió điều hòa thổi một phía đều gây chênh vài độ.
Ngoài ra, gradient nhiệt làm chi tiết dài và giá đo bị cong: khung máy đo nóng một phía sẽ nghiêng, sinh thêm sai số Abbe.
5. Ví dụ: ngân sách khi đo chiều cao 100 mm
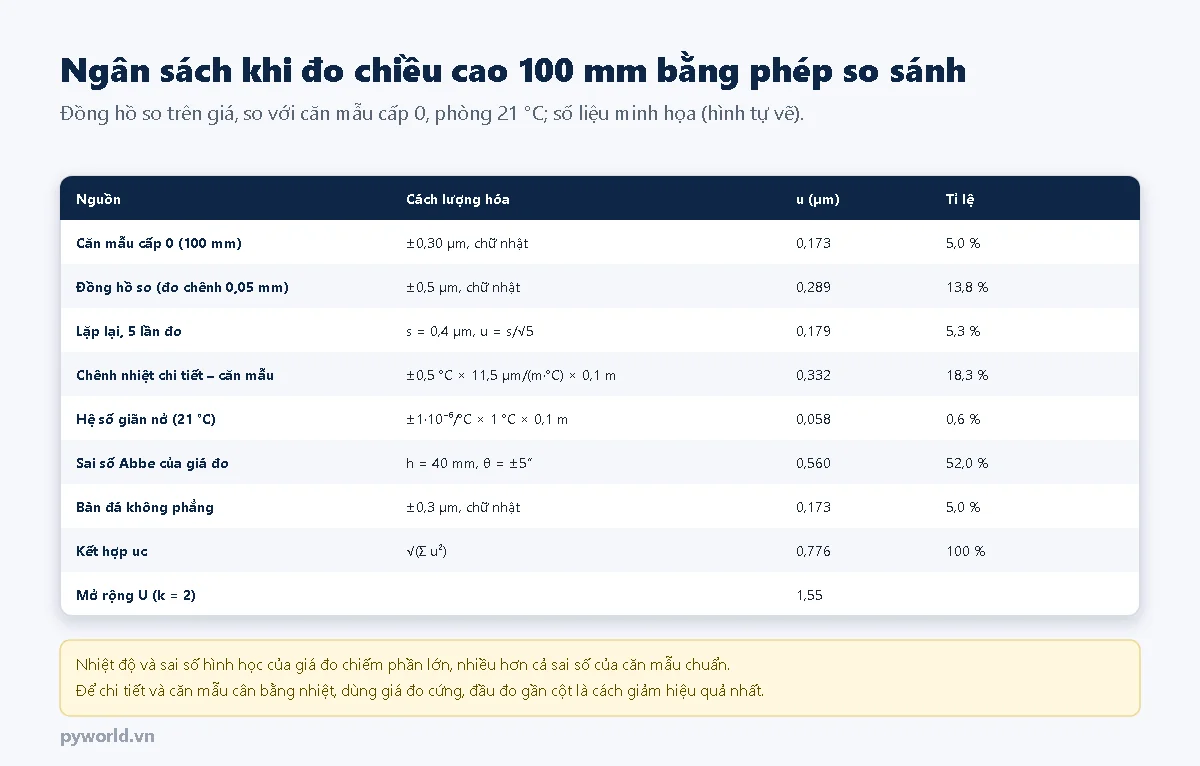
Chi tiết thép cao 100 mm được đo bằng đồng hồ so trên giá, so với căn mẫu cấp 0 cùng danh nghĩa. Đồng hồ so chỉ đo chênh lệch nhỏ, căn mẫu chuẩn chỉ sai ±0,3 µm, vậy mà độ không đảm bảo mở rộng vẫn khoảng 1,6 µm. Hơn một nửa đến từ sai số Abbe của giá đo (đầu đo cách cột 40 mm, cần nghiêng ±5″ khi đổi vật), gần một phần năm từ chênh nhiệt độ giữa chi tiết và căn mẫu. Cách giảm hiệu quả nhất không phải mua căn mẫu tốt hơn mà là dùng giá đo cứng, đưa đầu đo sát cột, để chi tiết và căn mẫu nằm cạnh nhau trên bàn đá đủ lâu.
6. Quy tắc bố trí phép đo
- Đặt chi tiết trên đường kéo dài của thang đo; nếu không được, giữ khoảng lệch nhỏ nhất và dùng dẫn hướng ít khe hở.
- Căn trục đo song song với chuyển động; với giao thoa laser, căn trên toàn hành trình.
- Đo so sánh với chuẩn cùng vật liệu, cùng danh nghĩa, đặt cạnh nhau cho cân bằng nhiệt.
- Ghi nhiệt độ chi tiết và chuẩn; hiệu chính về 20 °C khi khác vật liệu hoặc khác nhiệt độ.
- Giữ lực đo nhỏ và không đổi; dùng giá đo cứng, cần ngắn.
- Đưa các nguồn này vào ngân sách độ không đảm bảo, không chỉ lấy độ chính xác của dụng cụ.
7. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Đo chi tiết sát mép ngoài của má thước cặp | Tăng khoảng lệch h, sai số Abbe lớn | Kẹp chi tiết sát thân thước, hoặc dùng panme |
| Laser căn lệch vài mrad trên hành trình dài | Sai số cosin hàng chục micromét | Căn chùm laser trên toàn hành trình |
| Đo chi tiết vừa gia công xong | Sai vài micromét do còn nóng | Chờ cân bằng nhiệt, đo nhiệt độ chi tiết |
| Đo nhôm bằng dụng cụ thép ở 28 °C không hiệu chính | Sai khoảng 9 µm trên 100 mm | Hiệu chính theo công thức giãn nở |
| Chỉ tính độ chính xác của dụng cụ vào độ không đảm bảo | Báo kết quả tốt hơn thực tế nhiều lần | Lập ngân sách đủ các nguồn |
8. Xem thêm
- Cảm biến chuyển vị: biến trở, LVDT, điện dung, dòng xoáy, laser – cấu tạo, nguyên lý và chế tạo.
- Các bài khác trong loạt: chuẩn chiều dài và căn mẫu ISO 3650, hiệu chuẩn đồng hồ so, thực hành hiệu chuẩn cảm biến chuyển vị bằng căn mẫu.
Tin tức liên quan

17/10/2026
Cảm biến độ ẩm hoạt động thế nào: độ ẩm tương đối, tuyệt đối, điểm sương; cảm biến điện dung polyme, điện trở, ẩm kế tóc, khô ướt, gương lạnh; chế tạo và đọc SHT31 bằng ESP32.

17/10/2026
Encoder tuyệt đối hoạt động thế nào: đĩa mã nhị phân và mã Gray, đơn vòng, đa vòng, giao tiếp SSI, encoder từ tính, cách chế tạo và đọc cảm biến góc AS5600 bằng ESP32.

17/10/2026
Cảm biến từ trường hoạt động thế nào: hiệu ứng Hall và ba kiểu IC Hall, công tắc lưỡi gà, từ trở, fluxgate, cuộn cảm ứng, cách chế tạo và đo mật độ từ thông bằng Hall tuyến tính 49E với ESP32.
14/10/2026
Giải thích CAN bus: hai dây CAN_H, CAN_L, mức trội và mức lặn, khung tin có ID 11 bit, phân xử ưu tiên, CRC và ACK. Kèm hai chương trình ESP32 dùng bộ điều khiển TWAI: tự kiểm tra và hai nút gửi nhận.

17/10/2026
Hiệu chuẩn cảm biến laser tam giác lượng và extensometer: ảnh hưởng của bề mặt, trình tự trên bàn trượt, bảng cấp ISO 9513 với giới hạn tương đối và tuyệt đối, ví dụ extensometer 50 mm.

12/10/2026
Gia công xốp định hình cho vali nhôm và vali kéo: khoang tròn, khoang chữ nhật, rãnh dài cho bộ dụng cụ nhiều chi tiết. Xem hai mẫu thực tế, bảng kích thước vali nhôm và cách đặt làm.

17/10/2026
Hiệu chuẩn hệ load cell tại hiện trường: chuỗi đo và nguồn sai số, tải thật so với mô phỏng mV/V, thế chỗ cho cân bồn, lưu ý lắp đặt, so sánh ISO 376 và ASTM E74.

17/10/2026
Cảm biến mô men xoắn hoạt động thế nào: strain gauge xiên 45° trên trục, vành trượt, biến áp quay, đo góc xoắn, từ giảo, cách chế tạo và bàn thử mô men, công suất với ESP32.
Xem thêm