
Chuẩn chiều dài: căn mẫu song phẳng ISO 3650, giao thoa laser và nhiệt độ tham chiếu 20 °C
Mét được hiện thực ra sao, căn mẫu song phẳng và các cấp K, 0, 1, 2 theo ISO 3650, hiệu chuẩn căn mẫu bằng giao thoa và so sánh, giao thoa laser cho máy CNC và vì sao đo ở 20 °C.
Mọi phép đo chuyển vị, kích thước, độ dày trong nhà máy, từ thước cặp, panme, đồng hồ so cho tới cảm biến LVDT hay máy đo tọa độ, cuối cùng đều quy về một chuẩn: mét. Trong xưởng và phòng thí nghiệm, mét được mang tới dưới dạng căn mẫu song phẳng và giao thoa kế laser. Bài này giải thích chuẩn chiều dài được hiện thực ra sao, các cấp chính xác căn mẫu theo ISO 3650, cách hiệu chuẩn căn mẫu bằng giao thoa và bằng so sánh, cách dùng giao thoa laser cho máy CNC, và vì sao mọi phép đo kích thước đều xoay quanh con số 20 °C.
1. Mét được định nghĩa và hiện thực thế nào
- Từ năm 1983, mét được định nghĩa qua tốc độ ánh sáng trong chân không, c = 299 792 458 m/s chính xác. Một mét là quãng đường ánh sáng đi trong 1/299 792 458 giây. Lần định nghĩa lại SI năm 2019 giữ nguyên cách này.
- Trong thực tế, mét được hiện thực bằng laser ổn định tần số, ví dụ laser He-Ne 633 nm ổn định bằng iốt, có tần số (và do đó bước sóng) biết chính xác tới khoảng 10⁻¹¹. Ủy ban Đo lường Quốc tế công bố danh sách các bức xạ chuẩn được thừa nhận.
- Từ bước sóng laser, các viện đo lường đo căn mẫu bằng giao thoa, rồi căn mẫu chuẩn hiệu chuẩn căn mẫu bậc dưới, máy so sánh, đồng hồ so, panme… Ở Việt Nam, chuẩn quốc gia về độ dài do Viện Đo lường Việt Nam giữ.
2. Căn mẫu song phẳng
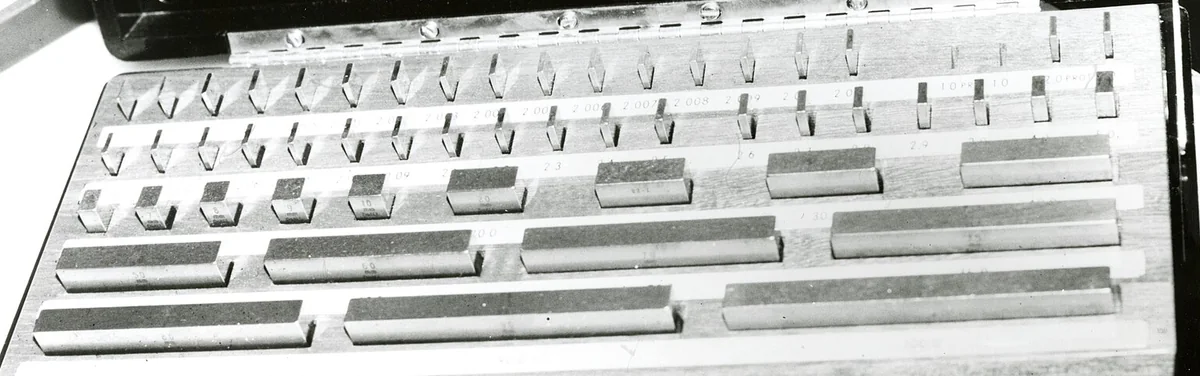

Căn mẫu là khối thép, gốm hoặc cacbua có hai mặt đo phẳng, song song, cách nhau đúng một chiều dài danh nghĩa. Mặt đo được mài rà tới mức hai căn áp vào nhau bằng động tác trượt sẽ dính chặt (dán áp), nhờ vậy ghép được nhiều căn thành một chiều dài bất kỳ. Một bộ 87 hoặc 103 miếng ghép được mọi kích thước từ khoảng 1 mm tới hơn 100 mm với bước 0,001 mm.
Căn mẫu dùng để hiệu chuẩn panme, thước cặp, đồng hồ so, đầu đo của máy so sánh, kiểm tra calip, đặt điểm 0 cho dụng cụ đo so sánh và làm chuẩn khi gia công chính xác.
3. Cấp chính xác theo ISO 3650
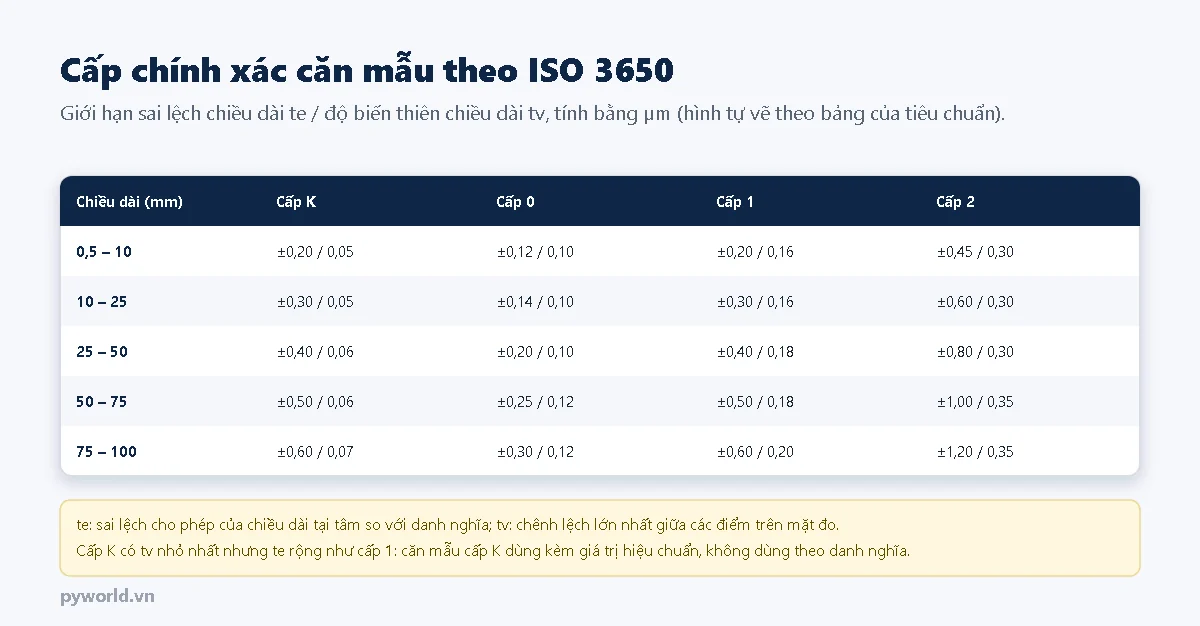
ISO 3650 áp dụng cho căn mẫu dài từ 0,5 mm tới 1000 mm, chia bốn cấp K, 0, 1, 2 theo hai chỉ tiêu:
- te: giới hạn sai lệch của chiều dài tại tâm mặt đo so với chiều dài danh nghĩa.
- tv: giới hạn độ biến thiên chiều dài, tức chênh lệch giữa chiều dài lớn nhất và nhỏ nhất trên mặt đo, phản ánh độ phẳng và độ song song.
Cách chọn cấp:
- Cấp K: độ song song tốt nhất nhưng chiều dài được phép lệch như cấp 1, vì căn cấp K luôn được dùng kèm giá trị hiệu chuẩn từng miếng. Dùng làm chuẩn để hiệu chuẩn căn mẫu khác bằng so sánh.
- Cấp 0: dùng theo danh nghĩa trong phòng thí nghiệm, hiệu chuẩn dụng cụ đo chính xác.
- Cấp 1: phòng kiểm tra, hiệu chuẩn panme, đồng hồ so trong xưởng.
- Cấp 2: dùng tại xưởng để chỉnh máy, kiểm tra thô.
4. Hiệu chuẩn căn mẫu bằng giao thoa
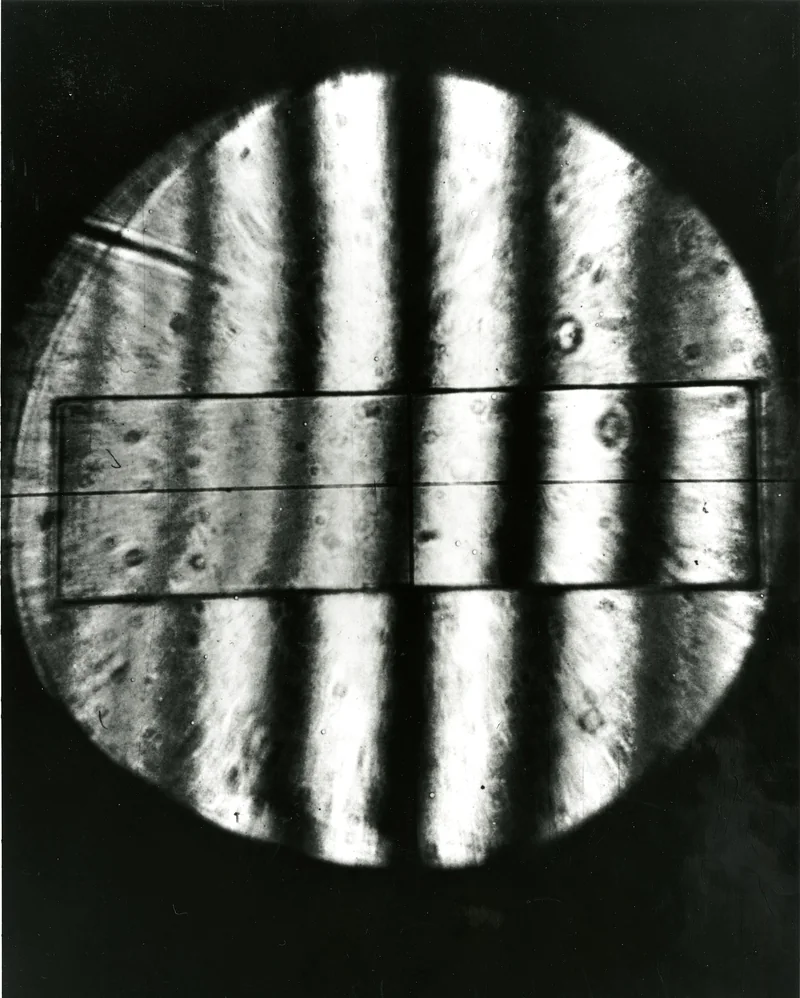

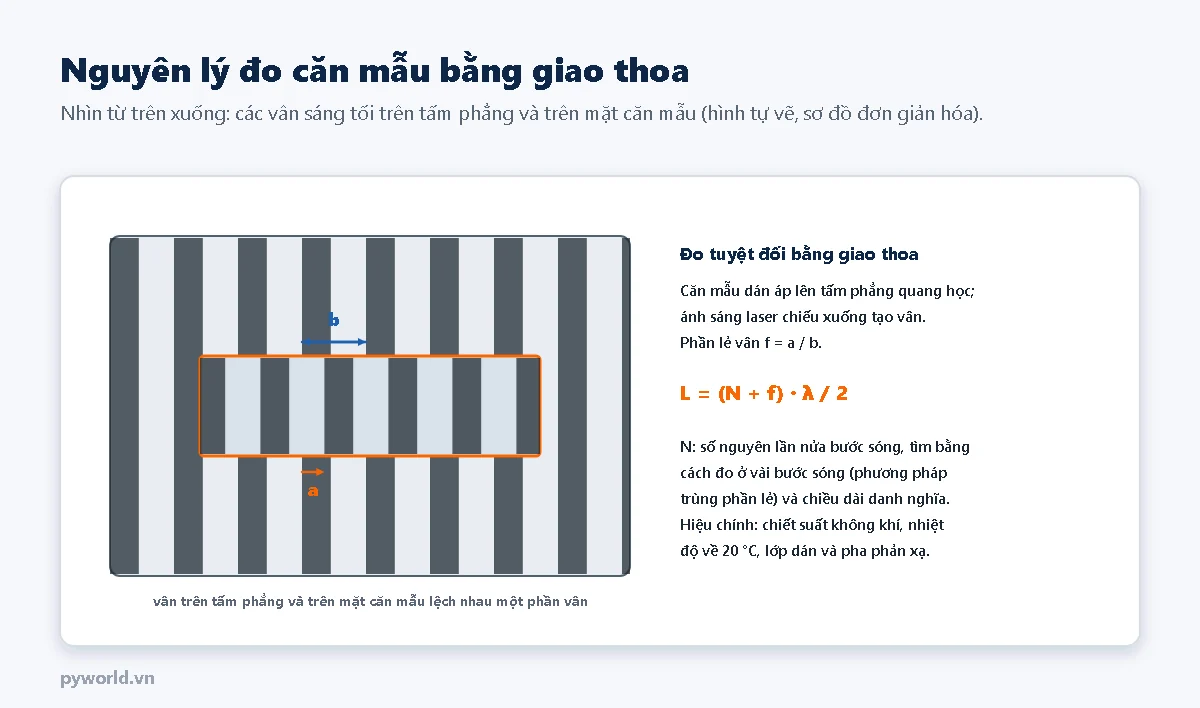
Căn mẫu được dán áp lên một tấm phẳng quang học, đặt trong giao thoa kế. Ánh sáng phản xạ từ mặt trên căn mẫu và từ tấm phẳng giao thoa với chùm tham chiếu, tạo các vân. Mỗi vân ứng với nửa bước sóng chênh lệch độ cao; độ lệch giữa vân trên căn mẫu và trên tấm phẳng cho phần lẻ f. Chiều dài là L = (N + f)·λ/2, với N được xác định bằng cách đo ở vài bước sóng khác nhau và đối chiếu với chiều dài danh nghĩa (phương pháp trùng phần lẻ).
Kết quả phải hiệu chính chiết suất không khí (tính từ nhiệt độ, áp suất, độ ẩm), đưa về 20 °C theo nhiệt độ căn mẫu, và hiệu chính lớp dán cùng pha phản xạ. Đây là phép đo tuyệt đối, cho độ không đảm bảo cỡ vài chục nanomét với căn ngắn, và là đỉnh của chuỗi liên kết chuẩn chiều dài.
Hiệu chuẩn bằng so sánh phổ biến hơn ở các phòng thí nghiệm: máy so sánh có hai đầu đo đối nhau đo chênh lệch giữa căn cần hiệu chuẩn và căn chuẩn cấp K cùng danh nghĩa. Vì chỉ đo chênh lệch nhỏ, máy có độ phân giải cỡ 0,01 µm và kết quả ít phụ thuộc nhiệt độ hơn, miễn là hai căn cùng vật liệu và cân bằng nhiệt. Đo ở tâm và bốn góc để có cả độ biến thiên tv.
5. Giao thoa kế laser cho máy CNC, máy đo tọa độ
Giao thoa kế laser đo chuyển vị bằng cách đếm vân khi gương phản xạ di chuyển: mỗi vân ứng với λ/2 (khoảng 0,316 µm với laser He-Ne). Thiết bị này dùng để kiểm tra độ chính xác định vị của máy công cụ (ISO 230-2), hiệu chuẩn máy đo tọa độ, bàn trượt, thước quang.
- Chiết suất không khí làm bước sóng thay đổi: khoảng −0,93·10⁻⁶ mỗi °C, +0,27·10⁻⁶ mỗi hPa áp suất, rất ít theo độ ẩm. Thiết bị có trạm môi trường đo nhiệt độ, áp suất, độ ẩm để bù tự động (công thức Edlén hoặc tương đương). Quên bù 2 °C trên hành trình 1 m sai gần 2 µm.
- Nhiệt độ vật liệu: máy thép ở 25 °C dài hơn ở 20 °C; muốn báo kết quả quy về 20 °C phải đo nhiệt độ thân máy và bù theo hệ số giãn nở.
- Sai số cosin và sai số Abbe khi chùm laser không song song với trục chuyển động hoặc lệch khỏi đường đo: xem bài về các sai số hình học trong loạt.
6. Vì sao là 20 °C
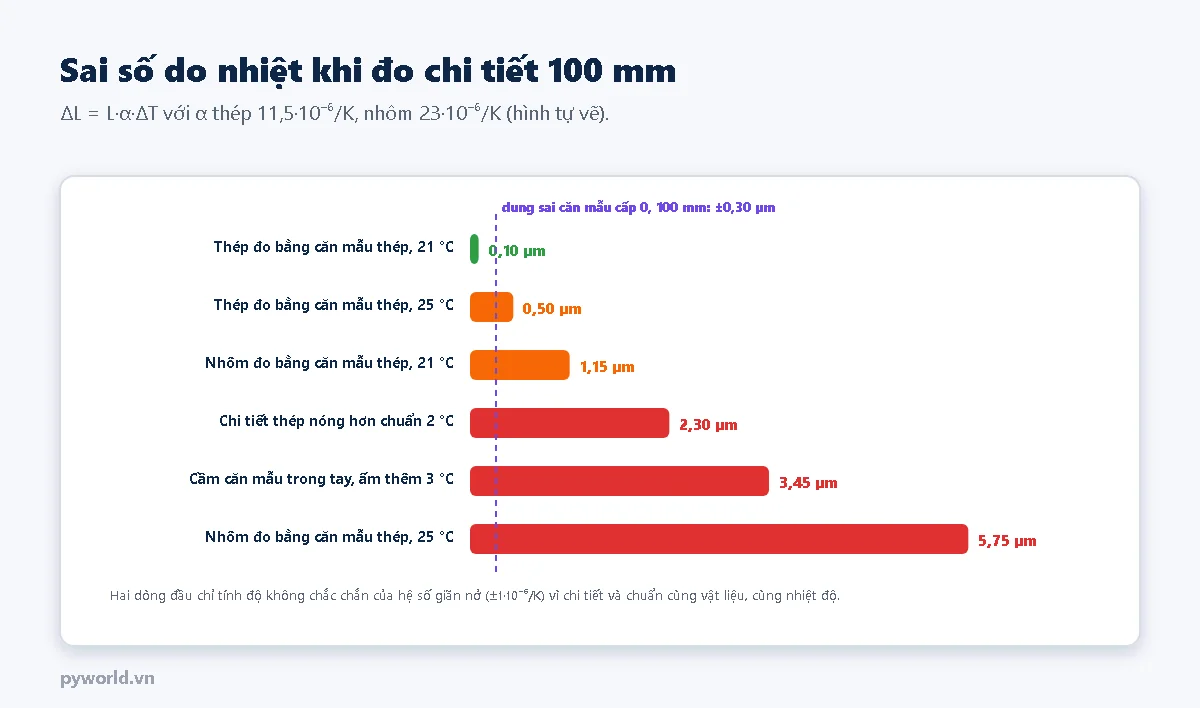
Vật liệu giãn nở theo nhiệt độ: thép khoảng 11,5·10⁻⁶ mỗi °C, nhôm khoảng 23·10⁻⁶. Một thanh thép 100 mm dài thêm 1,15 µm khi nóng lên 1 °C, gấp gần bốn lần dung sai của căn mẫu cấp 0 cùng cỡ. Vì vậy ISO 1 quy định nhiệt độ tham chiếu chuẩn 20 °C: mọi kích thước ghi trên bản vẽ và trên giấy hiệu chuẩn là kích thước ở 20 °C.
- Nếu chi tiết và chuẩn cùng vật liệu và cùng nhiệt độ, chúng giãn như nhau và sai số gần như triệt tiêu, chỉ còn phần do hệ số giãn nở không chắc chắn. Đây là lý do đo so sánh bền vững hơn đo tuyệt đối.
- Nếu khác vật liệu (chi tiết nhôm, chuẩn thép), sai số tỉ lệ với độ chênh nhiệt độ so với 20 °C: phải đo ở gần 20 °C hoặc tính hiệu chính.
- Nguy hiểm nhất là chênh nhiệt độ giữa chi tiết và chuẩn: chi tiết vừa gia công còn nóng, căn mẫu bị cầm trong tay. Chênh 2–3 °C đã gây sai vài micromét.
Thực hành tốt: để chi tiết và căn mẫu cùng nằm trên tấm phẳng đủ lâu (căn lớn cần hàng giờ), dùng găng tay hoặc kẹp cách nhiệt, cầm căn mẫu càng ít càng tốt, ghi lại nhiệt độ khi đo.
7. Sử dụng và bảo quản căn mẫu
- Lau sạch dầu chống gỉ bằng dung môi trước khi dán áp; bụi giữa hai mặt làm sai và làm xước.
- Dán áp bằng cách trượt hai mặt vào nhau, tách cũng bằng cách trượt, không bẻ.
- Không để căn ghép dính nhau qua đêm: có thể dính chặt, khó tách, gây xước mặt đo.
- Sau khi dùng, lau sạch, phủ dầu chống gỉ, cất vào đúng ô trong hộp.
- Kiểm tra mặt đo định kỳ bằng tấm phẳng quang học; căn bị xước, rỉ hoặc không còn dán áp được thì loại.
- Chu kỳ hiệu chuẩn tùy cấp và tần suất dùng, thường một tới ba năm; căn dùng nhiều (cấp 1, 2 ở xưởng) mòn nhanh hơn.
8. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Dùng căn cấp K theo giá trị danh nghĩa | Sai tới mức te của cấp 1 | Dùng giá trị hiệu chuẩn từng miếng |
| Đo ngay sau khi cầm căn mẫu lâu trong tay | Sai vài micromét do nóng | Chờ cân bằng nhiệt, dùng găng hoặc kẹp |
| Đo chi tiết nhôm bằng căn thép ở 28 °C không hiệu chính | Sai cỡ 9 µm trên 100 mm | Đo gần 20 °C hoặc hiệu chính theo hệ số giãn nở |
| Ghép quá nhiều căn để ra một kích thước | Cộng dồn sai số và lớp dán | Chọn tổ hợp ít miếng nhất |
| Giao thoa kế laser không bù môi trường | Sai khoảng 1 µm mỗi mét cho mỗi °C | Dùng trạm môi trường, kiểm tra cảm biến nhiệt độ |
9. Xem thêm
- Cảm biến chuyển vị: biến trở, LVDT, điện dung, dòng xoáy, laser – cấu tạo, nguyên lý và chế tạo.
- Các bài khác trong loạt: liên kết chuẩn đo lường, hiệu chuẩn đồng hồ so, sai số Abbe, cosin và giãn nở nhiệt, thực hành hiệu chuẩn cảm biến chuyển vị bằng căn mẫu.
Tin tức liên quan

14/10/2026
Giải thích Modbus TCP/IP: phần đầu MBAP, cổng 502, điểm khác với Modbus RTU. Kèm chương trình ESP32 làm máy chủ Modbus TCP qua Wi-Fi với 10 thanh ghi giữ và 8 cuộn, tự phân tích khung, không dùng thư viện.
12/10/2026
Jack Type-C đực (đầu cắm) chỉ có một chân CC ở A5 và một cặp D+ D−. Bài trình bày sơ đồ chân đầu đực, điện trở 56 kΩ hoặc 5,1 kΩ cần gắn ở chân CC cho từng kiểu dây và các bước hàn dây vào pad.
14/10/2026
Giải thích điều khiển hồng ngoại: sóng mang 38 kHz, mắt thu và giao thức NEC với khung 32 bit, mã lặp. Hướng dẫn tự giải mã phím điều khiển và tự phát lệnh bằng ESP32, không dùng thư viện ngoài.

17/10/2026
Cảm biến tiệm cận điện dung hoạt động thế nào: điện cực, điện cực bù, điện trường viền, hằng số điện môi, báo mức xuyên thành bồn, cách chế tạo và tự làm cảm biến mức nước bằng chân cảm ứng ESP32.
12/10/2026
Sơ đồ chân (pinout) cổng USB Type-C loại 24 chân, 16 chân và 6 chân: bảng tra VBUS, GND, CC1, CC2, D+, D−, SBU, TX RX, lý do cắm được hai chiều và cách các chân gom thành jack 2, 4, 6 dây.

17/10/2026
Cấu tạo, nguyên lý và cách chế tạo năm họ cảm biến nhiệt độ: cặp nhiệt điện, Pt100, NTC, IC bán dẫn, hồng ngoại; cách chọn theo ứng dụng và ví dụ đọc NTC 10 kΩ bằng ESP32.

22/07/2025
Giải thích strain, hệ số gauge, cầu Wheatstone, cấu hình quarter/half/full bridge và các bước thiết lập phép đo biến dạng tin cậy.

17/10/2026
Bốn kiểu máy chuẩn lực: tải trọng chết, đòn bẩy, khuếch đại thủy lực, máy so sánh; cách tính lực từ quả cân, vì sao g tại Việt Nam lệch 0,25 % và chuỗi liên kết chuẩn lực.
Xem thêm