
Lực kế chuẩn theo ISO 376: trình tự hiệu chuẩn, chỉ tiêu tái lập, lặp lại, nội suy và phân cấp
Hiệu chuẩn lực kế chuẩn theo ISO 376: chuẩn bị, trình tự sáu loạt đo xoay 0°, 120°, 240°, công thức b, b', fc, v, bảng tiêu chí cấp 00, 0,5, 1, 2 và ví dụ lực kế 100 kN.
Lực kế chuẩn là "cây thước" của phòng thí nghiệm lực: dùng để kiểm định máy thử kéo nén, hiệu chuẩn load cell, cân treo, máy ép. Một lực kế chuẩn sai 0,1 % sẽ làm sai theo mọi thiết bị được kiểm tra bằng nó. Vì vậy lực kế chuẩn được hiệu chuẩn và phân cấp theo một tiêu chuẩn riêng, ISO 376. Bài này giải thích lực kế chuẩn gồm những gì, trình tự hiệu chuẩn theo ISO 376 với các loạt đo xoay 0°, 120°, 240°, cách tính các chỉ tiêu tái lập, lặp lại, nội suy, độ trễ, bảng tiêu chí cấp 00, 0,5, 1, 2 và một ví dụ tính đầy đủ.
1. Lực kế chuẩn là gì
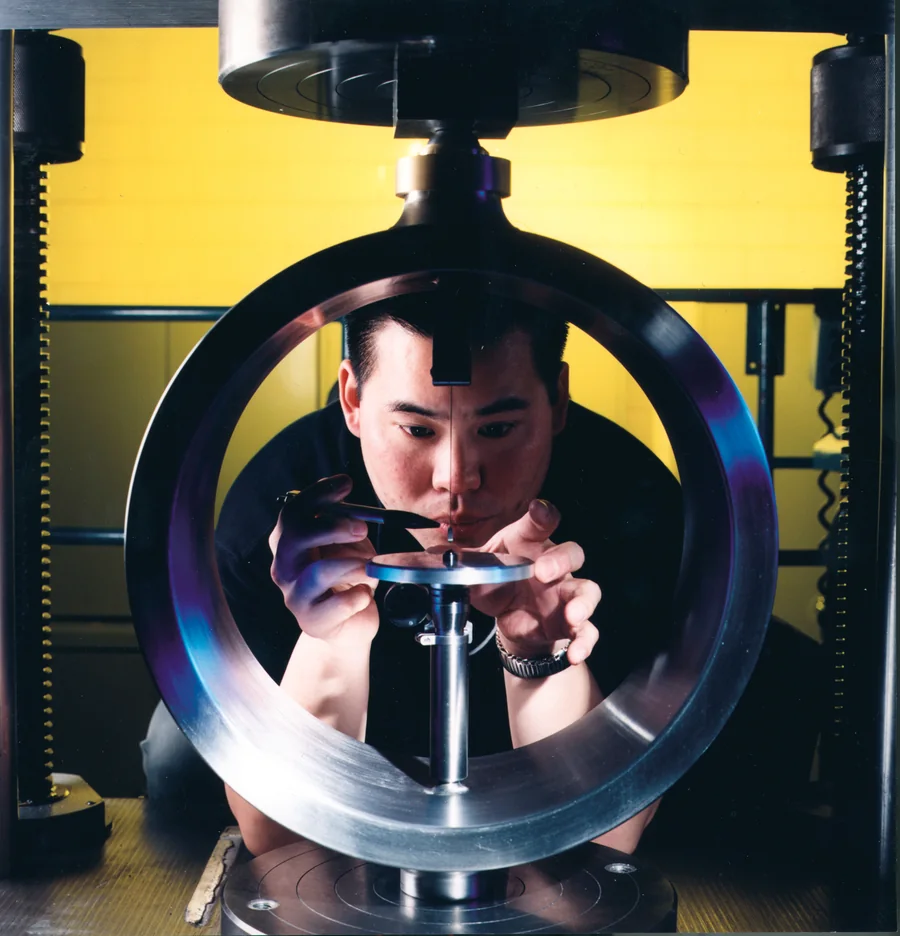

ISO 376 gọi đây là dụng cụ đo lực (force-proving instrument), gồm toàn bộ chuỗi từ phần tử đàn hồi tới số đọc:
- Phần tử đàn hồi: vòng thép (vòng chuẩn lực), trụ hoặc màng thép dán strain gauge (load cell).
- Bộ chuyển đổi và chỉ thị: đồng hồ so, đồng hồ hiện số đo mV/V, hoặc bộ khuếch đại kèm phần mềm.
- Phụ kiện gá lắp: đệm tì, khớp cầu, đầu kéo có ren. Phụ kiện là một phần của lực kế khi hiệu chuẩn, nên dùng đúng phụ kiện đó khi sử dụng.
Lực kế được hiệu chuẩn như một bộ: thay cáp, thay bộ chỉ thị hay sửa chữa phần tử đàn hồi thì kết quả cũ không còn giá trị. Ở Việt Nam, các phòng hiệu chuẩn lực áp dụng quy trình ĐLVN 56:1999 kết hợp ISO 376:2011 và TCVN 10598:2014.
2. Chuẩn bị trước khi hiệu chuẩn
- Độ phân giải và giới hạn dưới: độ phân giải r của bộ chỉ thị quyết định lực nhỏ nhất được phân cấp. Giới hạn dưới của dải hiệu chuẩn không nhỏ hơn 4000·r cho cấp 00, 2000·r cho cấp 0,5, 1000·r cho cấp 1, 500·r cho cấp 2 (r tính theo đơn vị số chỉ). Số chỉ dao động thì r lấy bằng nửa khoảng dao động nếu lớn hơn bước hiển thị.
- Thử quá tải: lực kế mới hoặc sau sửa chữa được gia tải vượt lực lớn nhất khoảng 8–12 % vài lần trước lần hiệu chuẩn đầu.
- Nhiệt độ: hiệu chuẩn ở nhiệt độ trong khoảng 18–28 °C, ổn định trong ±1 °C suốt mỗi loạt đo; để lực kế ở phòng đủ lâu để cân bằng nhiệt; ghi lại nhiệt độ.
- Máy chuẩn lực đủ tốt: độ không đảm bảo của lực tạo ra không quá 0,01 % (cấp 00), 0,02 % (cấp 0,5), 0,05 % (cấp 1), 0,1 % (cấp 2).
- Điểm lực: ít nhất 8 cấp lực phân bố gần đều từ 20 % đến 100 % lực lớn nhất; có thể thêm điểm dưới 20 % (tới giới hạn dưới theo độ phân giải) nếu cần phân cấp cả vùng lực nhỏ.
3. Trình tự hiệu chuẩn
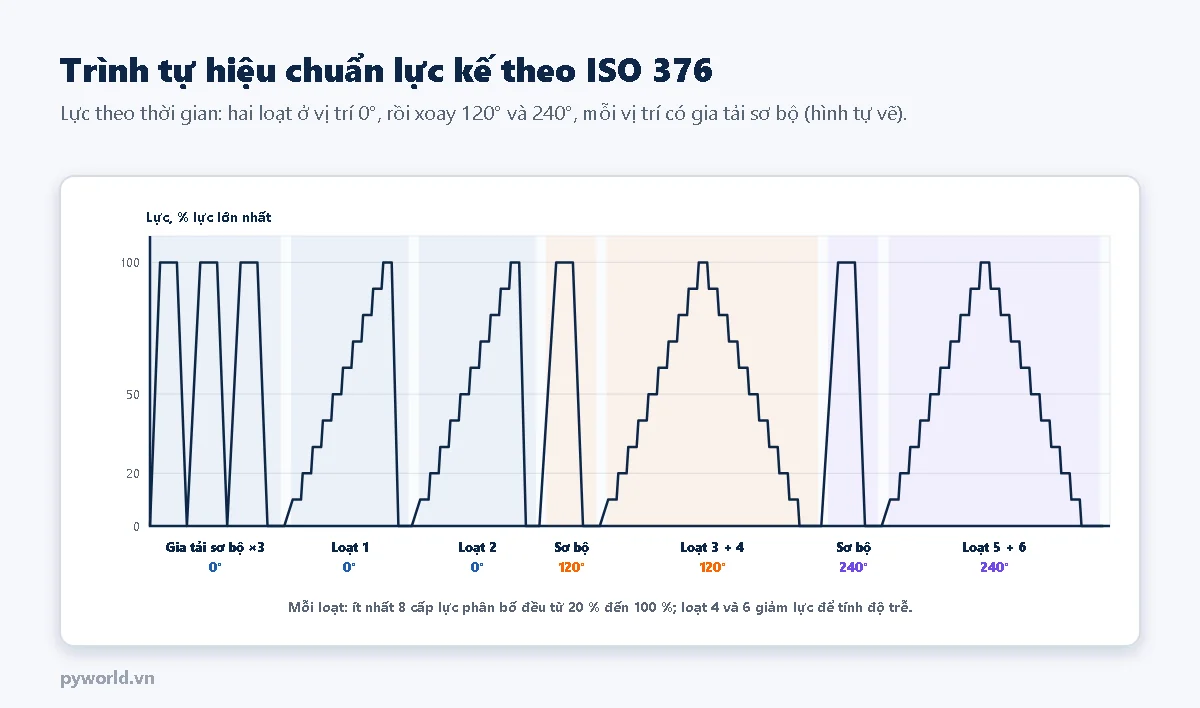
- Gia tải sơ bộ ba lần tới lực lớn nhất ở vị trí 0°, mỗi lần giữ khoảng 60–90 giây. Ghi số chỉ không tải sau mỗi lần.
- Loạt 1 và loạt 2 ở vị trí 0°, chỉ tăng lực, không thay đổi cách lắp. Hai loạt này cho độ lặp lại b'.
- Xoay lực kế 120° quanh trục, gia tải sơ bộ một lần, đo loạt 3 (tăng) và loạt 4 (giảm, nếu cần xác định độ trễ).
- Xoay tiếp tới 240°, gia tải sơ bộ, đo loạt 5 (tăng) và loạt 6 (giảm).
- Mỗi số đọc lấy sau khi lực ổn định, không sớm hơn khoảng 30 giây kể từ lúc bắt đầu thay đổi lực; khoảng thời gian giữa các lần đọc giữ đều nhau.
- Rão: ở lực lớn nhất, ghi số chỉ sau 30 giây và sau 300 giây; chênh lệch là sai số rão c (cách này dùng thay cho loạt giảm khi không cần độ trễ).
Việc xoay lực kế giữa các loạt nhằm phát hiện ảnh hưởng của lệch tâm, độ không song song của mặt tì và độ không đồng đều của phần tử đàn hồi. Lực kế kéo cũng xoay theo cách tương tự với đầu kéo được tháo lắp lại.
4. Các chỉ tiêu được tính
Gọi X₁ … X₆ là số chỉ (đã trừ số chỉ không tải) tại một cấp lực của sáu loạt, X̄r = (X₁ + X₃ + X₅)/3 là trung bình ba loạt tăng lực ở ba vị trí xoay.
| Chỉ tiêu | Công thức (%) | Ý nghĩa |
|---|---|---|
| Tái lập b | (Xmax − Xmin) / X̄r × 100, xét X₁, X₃, X₅ | Ảnh hưởng của vị trí lắp |
| Lặp lại b' | |X₂ − X₁| / X̄wr × 100, X̄wr = (X₁ + X₂)/2 | Ổn định khi không đổi cách lắp |
| Nội suy fc | (X̄r − Xa) / Xa × 100 | Lệch so với đường nội suy |
| Điểm 0 f₀ | (if − io) / XN × 100 | Số chỉ không tải trước và sau loạt |
| Trễ v | trung bình |X₄ − X₃|/X₃ và |X₆ − X₅|/X₅, × 100 | Chênh tăng và giảm lực |
| Rão c | (i₃₀₀ − i₃₀) / XN × 100 | Số chỉ trôi khi giữ lực |
Đường nội suy Xa là đa thức bậc không quá ba (thường bậc hai hoặc ba) khớp theo bình phương tối thiểu giữa lực và X̄r. XN là số chỉ tại lực lớn nhất.
5. Tiêu chí phân cấp
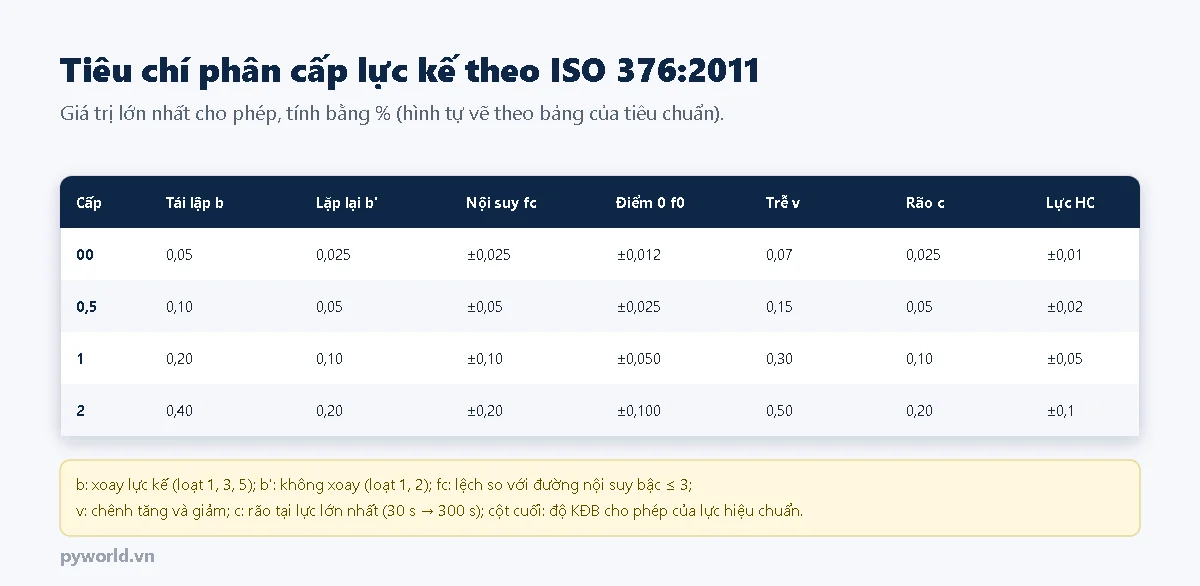
Lực kế được xếp cấp tại từng cấp lực: cấp là cấp tốt nhất mà mọi chỉ tiêu tại cấp lực đó đều thỏa. Một lực kế có thể đạt cấp 00 ở phần lớn dải và chỉ cấp 0,5 hoặc cấp 1 ở vùng lực nhỏ; giấy chứng nhận ghi rõ dải ứng với từng cấp.
ISO 376 phân biệt hai cách dùng: lực kế dùng với đường nội suy (đo được mọi lực trong dải, phải xét fc) và lực kế chỉ dùng tại đúng các lực đã hiệu chuẩn (không xét fc). Muốn dùng lực kế cho cả lực giảm dần, phải có chỉ tiêu trễ v.
6. Ví dụ: lực kế 100 kN
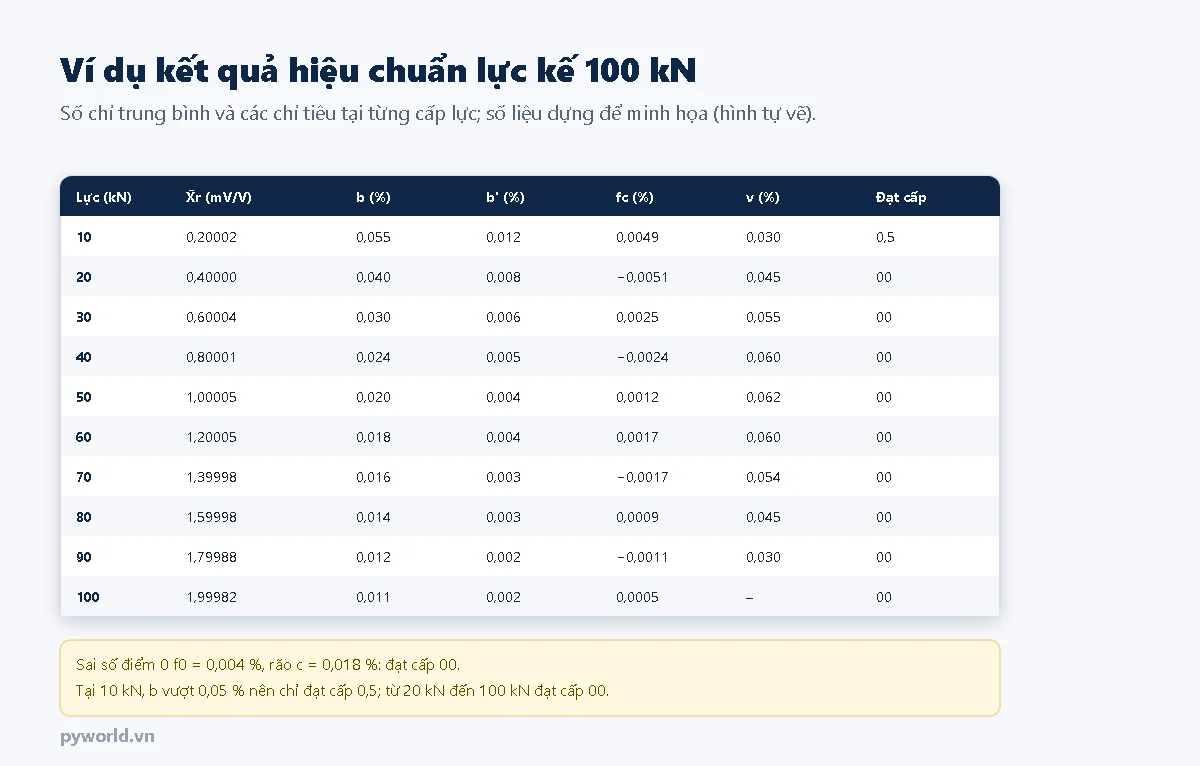
Lực kế 100 kN đầu ra 2 mV/V, đọc bằng bộ chỉ thị phân giải 0,00001 mV/V. Giới hạn dưới cho cấp 00 là 4000 × 0,00001 = 0,04 mV/V, tức khoảng 2 kN, nên độ phân giải không hạn chế dải. Tại 10 kN, chênh lệch giữa ba vị trí xoay là 0,055 %, vượt giới hạn 0,05 % của cấp 00, nên điểm này chỉ đạt cấp 0,5. Từ 20 kN trở lên mọi chỉ tiêu đều trong giới hạn cấp 00. Kết luận ghi trên giấy: cấp 00 trong dải 20–100 kN, cấp 0,5 tại 10 kN.
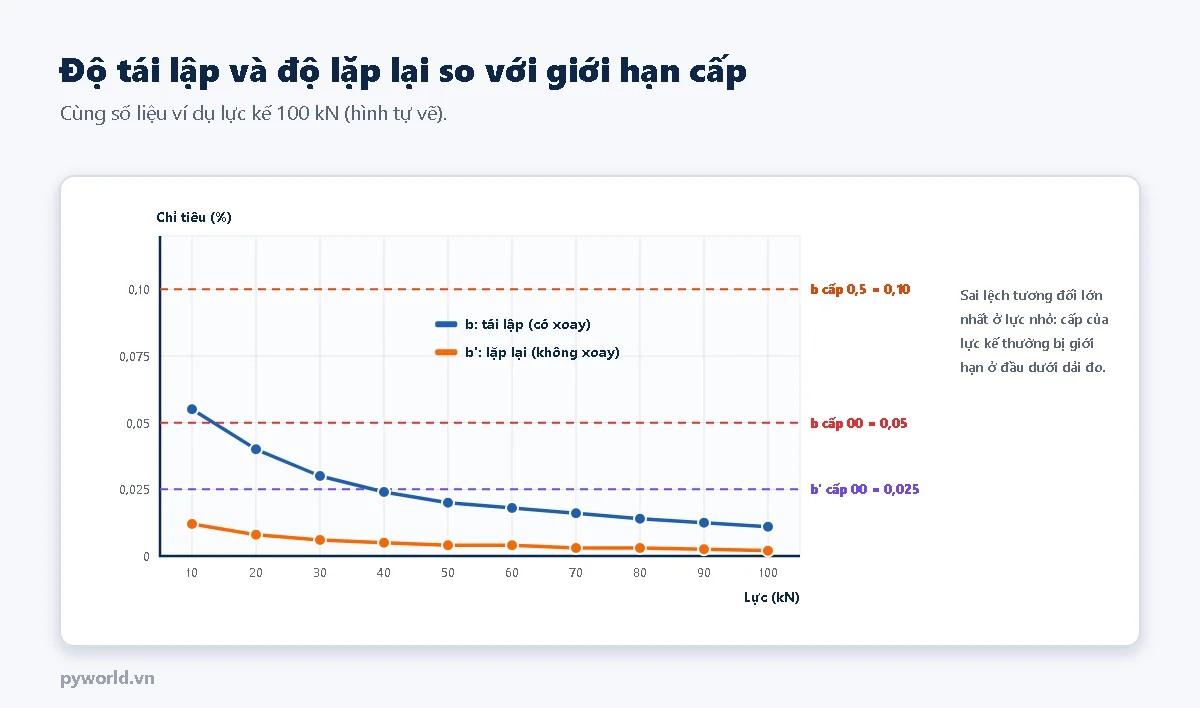
Đồ thị cho thấy quy luật chung: sai lệch tuyệt đối gần như không đổi nên sai lệch tương đối tăng mạnh khi lực nhỏ. Vì thế nên chọn lực kế có lực lớn nhất không quá lớn so với vùng lực cần dùng.
7. Sử dụng kết quả và độ không đảm bảo
- Đổi số chỉ ra lực bằng phương trình nội suy trên giấy chứng nhận, không dùng hệ số tuyến tính danh định của nhà sản xuất.
- Độ không đảm bảo của lực kế khi sử dụng gồm: độ không đảm bảo của máy chuẩn lực, độ tái lập b, độ phân giải, sai số nội suy, độ trôi từ lần hiệu chuẩn trước, ảnh hưởng nhiệt độ nếu dùng ở nhiệt độ khác lúc hiệu chuẩn. Phụ lục của ISO 376 hướng dẫn cách gộp các thành phần này.
- Hiệu lực: giấy hiệu chuẩn lực kế theo ISO 376 có giá trị không quá 26 tháng; phải hiệu chuẩn lại sớm hơn khi lực kế bị quá tải, va đập, sửa chữa hoặc thay bộ chỉ thị.
- Nhiệt độ khi dùng: nếu dùng ở nhiệt độ khác nhiều so với lúc hiệu chuẩn, hiệu chính theo hệ số nhiệt độ của lực kế hoặc tính thêm vào độ không đảm bảo.
- Dùng đúng chiều và đúng phụ kiện: lực kế hiệu chuẩn chiều nén không dùng cho chiều kéo; đệm tì khác loại làm thay đổi kết quả.
8. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Không xoay lực kế giữa các loạt | Không phát hiện được ảnh hưởng lệch tâm, b bị đánh giá thấp | Xoay 120° và 240° đúng quy trình |
| Đọc số trước khi ổn định | Lặp lại kém, lẫn rão | Đọc sau thời gian đều nhau, không sớm hơn khoảng 30 giây |
| Dùng lực kế ở lực dưới giới hạn dưới của cấp | Sai số tương đối lớn hơn cấp ghi trên giấy | Chỉ dùng trong dải ứng với cấp đã ghi |
| Đổi bộ chỉ thị khác mà vẫn dùng kết quả cũ | Kết quả không còn liên kết chuẩn | Hiệu chuẩn lại cả bộ |
| Dùng hệ số danh định thay cho phương trình nội suy | Thêm sai số phi tuyến | Dùng phương trình trên giấy chứng nhận |
| Quá 26 tháng chưa hiệu chuẩn lại | Không còn thỏa ISO 376 | Lập kế hoạch và kiểm tra giữa kỳ |
9. Xem thêm
- Cảm biến lực (load cell): cấu tạo, nguyên lý, cách chế tạo và tự đọc HX711 bằng ESP32.
- Các bài khác trong loạt: chuẩn lực và máy chuẩn lực, kiểm định máy thử kéo nén theo ISO 7500-1, load cell và bộ chỉ thị tại hiện trường, ASTM E74 so với ISO 376.
Tin tức liên quan

17/10/2026
Cảm biến ánh sáng hoạt động thế nào: độ rọi và lux, quang trở CdS, photodiode, phototransistor, cảm biến số BH1750, cách chế tạo và đo lux bằng BH1750, quang trở với ESP32.

14/10/2026
Jack Type-C tích hợp mạch sạc pin 1S nhận 5 V, sạc pin Li-ion hoặc Li-po một cell đến 4,2 V ở dòng 1 A, có đèn báo đỏ và xanh. Bài nêu cấu tạo, thông số, điểm khác với jack Type-C thường và các trường hợp nên dùng.

17/10/2026
Hiệu chuẩn hệ load cell tại hiện trường: chuỗi đo và nguồn sai số, tải thật so với mô phỏng mV/V, thế chỗ cho cân bồn, lưu ý lắp đặt, so sánh ISO 376 và ASTM E74.

17/10/2026
Cảm biến quang hoạt động thế nào: bốn kiểu thu phát, phản xạ gương, khuếch tán, triệt nền; điều chế ánh sáng chống nhiễu, cấu tạo, cách chế tạo và làm cảm biến phản xạ có điều chế với ESP32.

23/11/2024
Trong lĩnh vực đo rung động và phân tích dao động, yêu cầu về độ chính xác, tốc độ phản hồi và độ bền cơ học ngày càng trở nên khắt khe hơn. Đặc biệt với các ứng dụng trong lĩnh vực nghiên cứu kết cấu, cơ học dao động, kiểm định máy móc và đo modal, một cảm biến nhỏ gọn nhưng có độ nhạy cao là yếu tố sống còn. Cảm biến RION PV-90B chính là một trong những đại diện xuất sắc của dòng cảm biến gia tốc piezoelectric hiện nay – đến từ thương hiệu danh tiếng RION – Nhật Bản.

17/10/2026
ISO/IEC 17025 yêu cầu gì với phòng hiệu chuẩn, công nhận VILAS có ý nghĩa gì, cách đọc danh mục phạm vi công nhận, CMC khác độ không đảm bảo, so sánh liên phòng và chỉ số En.

17/10/2026
IP67 nghĩa là kín bụi hoàn toàn và chịu ngâm tạm thời tới 1 m trong 30 phút. Bài giải thích cách đọc mã IP, vali chống nước kín nhờ gioăng và chốt ép, giới hạn của IP67 và cách giữ vali luôn kín.
12/10/2026
Jack Type-C cái để hở CC1, CC2 thì sạc có cổng ra Type-C không cấp điện. Bài giải thích sơ đồ chân đầu cái, cách nguồn nhận ra thiết bị, cách gắn hai điện trở 5,1 kΩ và bảng tra lỗi thường gặp.
Xem thêm