
Kiểm định máy thử kéo nén theo ISO 7500-1: lực kế chuẩn, sai số, lặp lại và xếp cấp dải đo
Kiểm định hệ thống đo lực của máy thử kéo nén theo ISO 7500-1: hai cách đặt lực, trình tự ba loạt đo, chỉ tiêu q, b, v, f0, a, bảng cấp 0,5 đến 3 và ví dụ dải 100 kN.
Giới hạn bền của thép, cường độ nén của bê tông, lực kéo đứt của cáp đều tính từ lực đo được trên máy thử. Giới hạn bền Rm = Fm/S₀, nên máy thử chỉ lực lớn hơn thực tế 1 % thì mọi mẫu thép đều được báo bền hơn 1 %, và một lô thép không đạt có thể được nghiệm thu. Vì vậy hệ thống đo lực của máy thử phải được kiểm định định kỳ theo ISO 7500-1. Bài này trình bày cách kiểm định bằng lực kế chuẩn, hai phương pháp đặt lực, các chỉ tiêu sai số, lặp lại, độ phân giải, bảng cấp 0,5, 1, 2, 3 và cách xác định giới hạn dưới của dải đo qua một ví dụ cụ thể.

1. Tiêu chuẩn và phạm vi
- ISO 7500-1 (bản hiện hành 2018) quy định cách kiểm tra và hiệu chuẩn hệ thống đo lực của máy thử tĩnh một trục: máy kéo, máy nén, máy vạn năng kéo nén.
- Trong nước, các phòng thí nghiệm áp dụng quy trình kiểm định ĐLVN 109:2002 (máy thử độ bền kéo nén) và TCVN 10600:2014, cùng với ISO 7500-1.
- Kiểm định gồm hai phần: kiểm tra chung tình trạng máy và kiểm tra hệ thống đo lực. Mỗi dải đo (mỗi cảm biến lực, mỗi thang hiển thị) được kiểm và xếp cấp riêng.
- Tiêu chuẩn chỉ xét lực. Các đại lượng khác của phép thử như độ giãn dài (extensometer, ISO 9513) hay tốc độ được kiểm theo tiêu chuẩn riêng.
2. Kiểm tra chung trước khi đo lực
- Máy đặt chắc chắn, các bộ phận chịu lực không nứt, không biến dạng; trục tải thẳng hàng, không bị kẹt khi di chuyển xà ngang.
- Má kẹp, bàn ép không mòn quá mức; bàn ép nén có khớp cầu tự lựa hoạt động bình thường.
- Nhiệt độ môi trường trong khoảng 10–35 °C, ghi lại khi bắt đầu và kết thúc; trong mỗi loạt đo, nhiệt độ không thay đổi quá 2 °C.
- Lực kế chuẩn để trong phòng đủ lâu để cân bằng nhiệt với môi trường.
3. Phương pháp kiểm lực
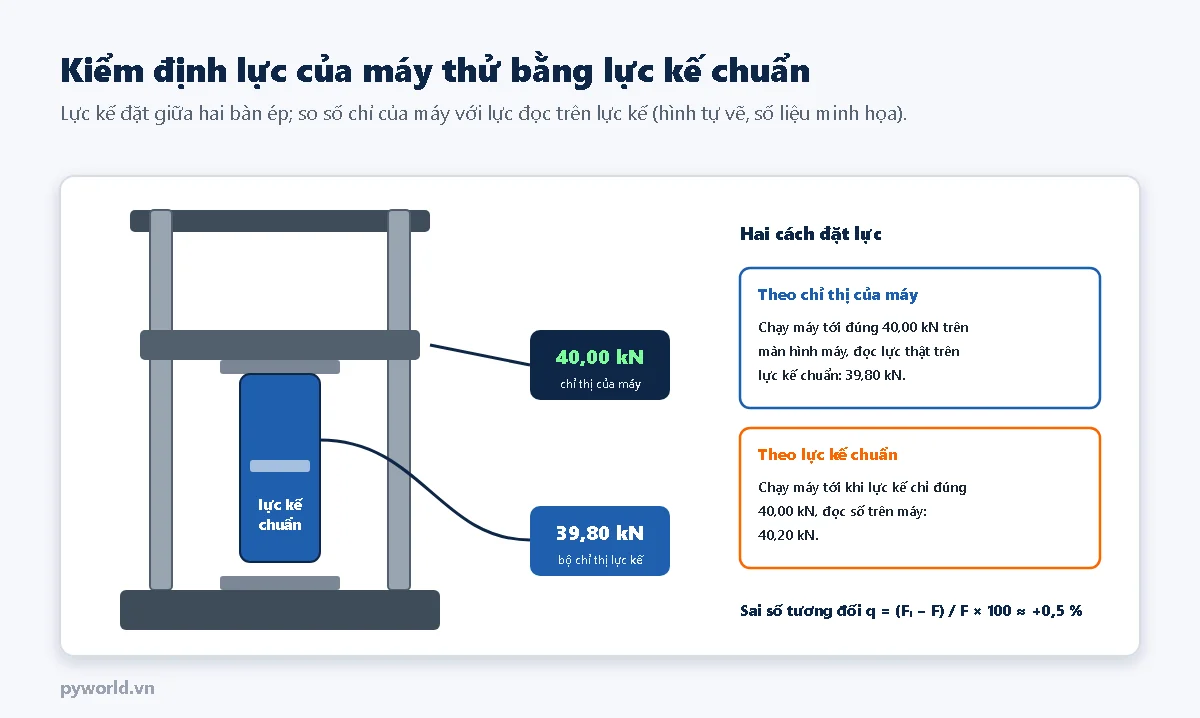
Lực kế chuẩn (đã hiệu chuẩn theo ISO 376) được lắp vào vùng làm việc của máy, đúng tâm, với phụ kiện phù hợp. Có hai cách đặt lực:
- Theo chỉ thị của máy (lực chỉ thị không đổi): chạy máy tới đúng giá trị danh nghĩa trên màn hình máy, đọc lực thật trên lực kế chuẩn. Đây là cách hay dùng với máy hiện số.
- Theo lực kế chuẩn (lực thật không đổi): chạy máy tới khi lực kế chỉ đúng giá trị danh nghĩa, đọc số trên máy. Hay dùng khi máy có kim chỉ hoặc khi điều khiển lực chậm và ổn định.
Lực kế chuẩn phải tốt hơn cấp máy một bậc: kiểm máy cấp 0,5 cần lực kế cấp 00, máy cấp 1 cần lực kế cấp 0,5, máy cấp 2 cần cấp 1, máy cấp 3 cần cấp 2. Lực kế còn hiệu lực hiệu chuẩn và được dùng trong dải tương ứng với cấp của nó.
4. Trình tự đo
- Gia tải sơ bộ ít nhất ba lần từ 0 tới lực lớn nhất của dải đo.
- Đặt số chỉ không tải của máy và lực kế về 0.
- Ba loạt tăng lực, mỗi loạt ít nhất 5 cấp lực phân bố gần đều từ 20 % tới 100 % dải đo. Nếu muốn xếp cấp cả vùng lực nhỏ, thêm các điểm 10 %, 5 %, 2 %, 1 %, 0,5 %, 0,2 %, 0,1 % dải đo, dừng ở giới hạn dưới mong muốn.
- Sau mỗi loạt, trả lực về 0 và ghi số chỉ không tải để tính sai số điểm 0.
- Loạt giảm lực chỉ làm khi máy được dùng để đo cả lực khi giảm tải, để tính độ trễ.
- Đổi vị trí lực kế hoặc lắp lại giữa các loạt nếu có thể, để kết quả phản ánh cả ảnh hưởng của cách gá.
5. Các chỉ tiêu được tính
Với mỗi cấp lực, Fi là lực chỉ thị của máy, F là lực thật đọc trên lực kế chuẩn ở từng loạt, F̄ là trung bình lực thật của ba loạt.
| Chỉ tiêu | Công thức (%) | Ý nghĩa |
|---|---|---|
| Sai số chỉ thị q | (Fi − F̄) / F̄ × 100 | Máy chỉ lớn hay nhỏ hơn lực thật |
| Lặp lại b | (Fmax − Fmin) / F̄ × 100 | Độ phân tán giữa ba loạt |
| Trễ v | (F' − F) / F × 100 | Chênh lực khi giảm và khi tăng |
| Điểm 0 f₀ | Fi0 / FN × 100 | Số chỉ còn lại khi đã bỏ hết lực |
| Phân giải a | r / F × 100 | Bước hiển thị so với lực đo |
Khi đặt lực theo lực kế chuẩn, công thức đổi vai: F là lực danh nghĩa trên lực kế, F̄i là trung bình số chỉ của máy, q = (F̄i − F)/F × 100.
6. Tiêu chí cấp của máy
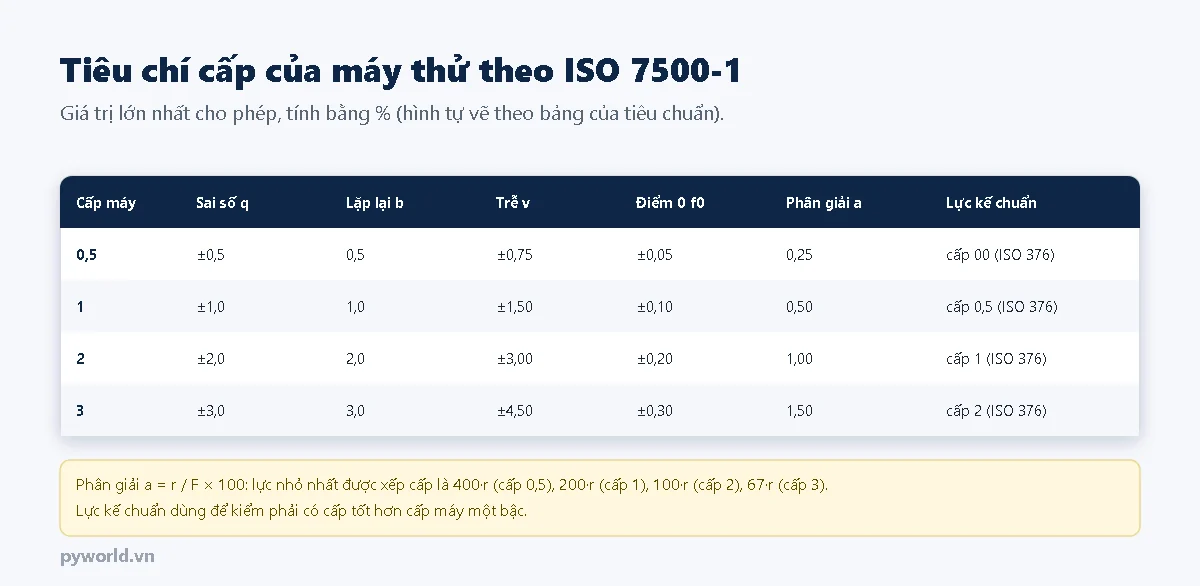
Một dải đo được xếp cấp từ giới hạn dưới tới lực lớn nhất: tại mọi cấp lực trong khoảng đó, mọi chỉ tiêu đều không vượt giới hạn của cấp. Độ phân giải đặt giới hạn dưới tuyệt đối: với bước hiển thị r, lực nhỏ nhất được xếp cấp 1 là 200·r, ví dụ máy hiển thị 0,01 kN thì không xếp cấp 1 được ở lực dưới 2 kN dù sai số có nhỏ đến đâu.
7. Ví dụ: kiểm định dải 100 kN
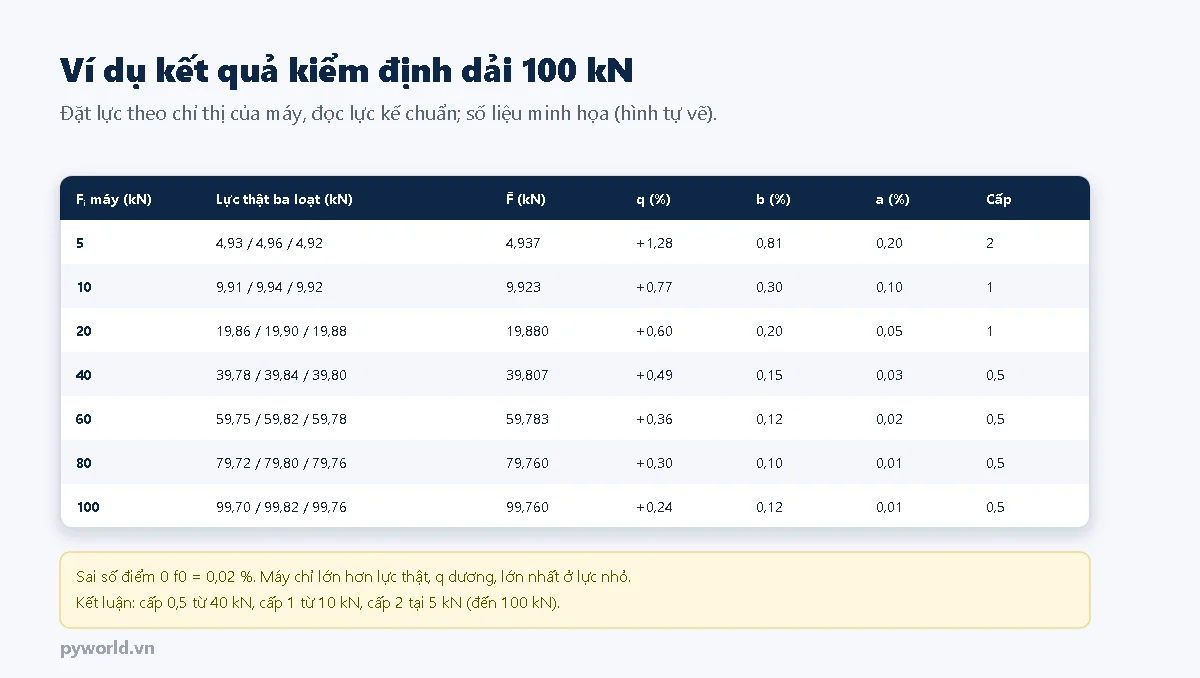
Dải 100 kN của một máy vạn năng, hiển thị 0,01 kN, đặt lực theo chỉ thị của máy. Máy luôn chỉ lớn hơn lực thật, sai số giảm dần từ +1,28 % ở 5 kN xuống +0,24 % ở 100 kN. Độ lặp lại đều tốt. Kết luận ghi trên giấy chứng nhận: cấp 0,5 từ 40 kN đến 100 kN, cấp 1 từ 10 kN đến 100 kN, cấp 2 từ 5 kN đến 100 kN.
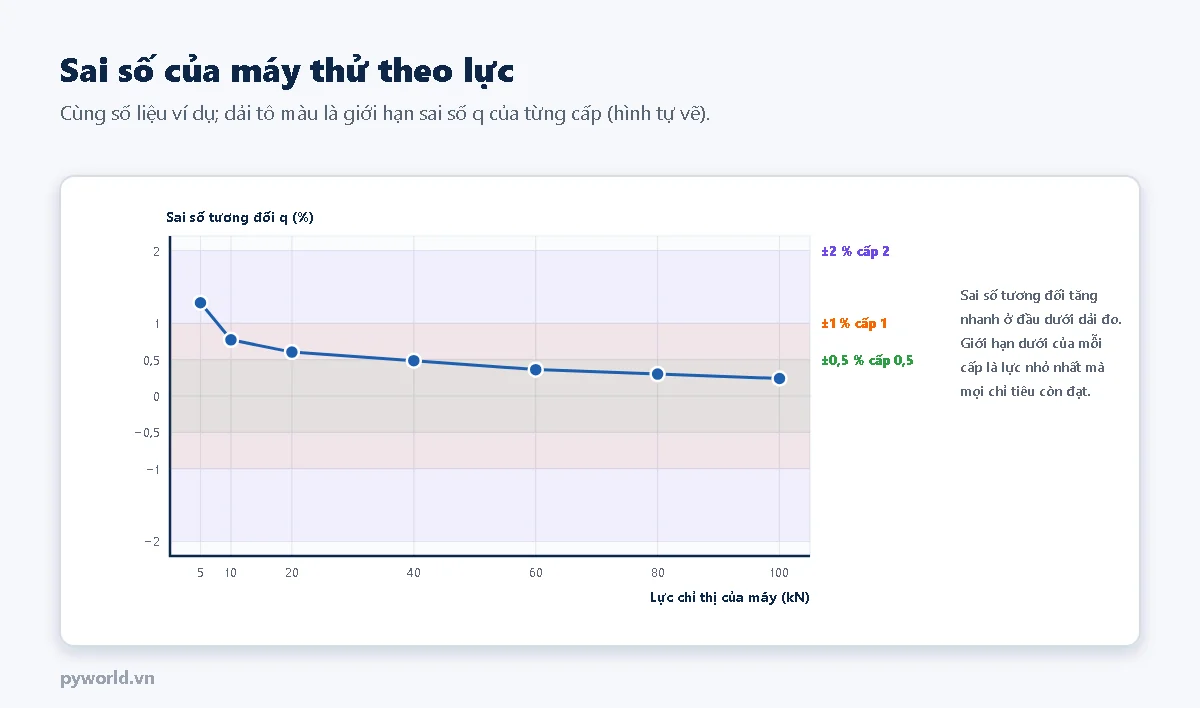
Phòng thí nghiệm dùng máy này để thử thép cần ghi rõ: muốn kết quả theo cấp 1, lực kéo đứt của mẫu phải từ 10 kN trở lên. Mẫu nhỏ hơn nên thử ở dải đo khác hoặc máy khác. Ngoài ra, vì sai số có tính hệ thống (luôn dương), có thể hiệu chỉnh hệ số của máy để đưa sai số về gần 0, sau đó kiểm lại.
8. Độ không đảm bảo và ảnh hưởng tới kết quả thử
- Độ không đảm bảo của phép kiểm định gồm: độ không đảm bảo của lực kế chuẩn (từ giấy chứng nhận ISO 376), độ trôi của lực kế, ảnh hưởng nhiệt độ lên lực kế, độ phân giải của máy, độ lặp lại giữa các loạt. ISO 7500-1 có phụ lục hướng dẫn cách gộp các thành phần này.
- Cấp của máy không phải độ không đảm bảo của kết quả thử. Độ không đảm bảo của Rm còn gồm sai số đo kích thước mẫu (S₀), tốc độ thử, cách kẹp mẫu.
- Khi máy sát giới hạn cấp, xem lại quy tắc quyết định đã thỏa thuận: chấp nhận đơn giản hay có dải bảo vệ.
9. Chu kỳ kiểm định và kiểm tra giữa kỳ
- ISO 7500-1 khuyến nghị kiểm định máy thử với chu kỳ không quá 12 tháng.
- Phải kiểm định lại sau khi lắp đặt, di chuyển máy, thay hoặc sửa cảm biến lực, bộ khuếch đại, phần mềm đo lực.
- Giữa hai lần kiểm định, có thể kiểm tra nhanh một hai cấp lực bằng lực kế làm việc hoặc mẫu chuẩn nội bộ, ghi vào biểu đồ kiểm soát.
10. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Chỉ kiểm từ 20 % dải mà vẫn thử mẫu ở lực nhỏ hơn | Kết quả ở vùng lực nhỏ không có cơ sở | Kiểm thêm điểm dưới 20 % hoặc dùng dải đo nhỏ hơn |
| Dùng lực kế cùng cấp với cấp máy | Không đủ điều kiện xếp cấp theo ISO 7500-1 | Lực kế tốt hơn một bậc |
| Lực kế đặt lệch tâm, không có khớp cầu | Lặp lại kém, sai số giả | Dùng phụ kiện đúng, đặt đúng tâm |
| Kiểm một dải rồi dùng kết quả cho dải khác | Dải không được kiểm có thể sai | Kiểm và xếp cấp từng dải |
| Hiệu chỉnh hệ số máy sau kiểm định mà không kiểm lại | Không có bằng chứng máy đạt sau hiệu chỉnh | Ghi kết quả trước và sau hiệu chỉnh |
11. Xem thêm
- Cảm biến lực (load cell): cấu tạo, nguyên lý, cách chế tạo và tự đọc HX711 bằng ESP32.
- Các bài khác trong loạt: lực kế chuẩn theo ISO 376, chuẩn lực và máy chuẩn lực, extensometer theo ISO 9513, quy tắc quyết định và tỉ số TUR.
Tin tức liên quan
12/10/2026
Jack Type-C đực (đầu cắm) chỉ có một chân CC ở A5 và một cặp D+ D−. Bài trình bày sơ đồ chân đầu đực, điện trở 56 kΩ hoặc 5,1 kΩ cần gắn ở chân CC cho từng kiểu dây và các bước hàn dây vào pad.

17/10/2026
Cảm biến áp suất hoạt động thế nào: áp suất tuyệt đối và tương đối, màng và ống Bourdon, áp trở silic, điện dung, áp điện, quy trình chế tạo MEMS và cách đọc loại 0,5–4,5 V bằng ESP32.

17/10/2026
Vì sao đo lực thực tế sai hơn phiếu thông số load cell: lệch tâm và gá lắp, rão, trễ, phi tuyến, nhiệt độ, cáp và bộ đọc; ví dụ ngân sách sai số và danh sách kiểm tra nhanh.
17/10/2026
Hiệu chuẩn gia tốc kế theo ISO 16063: dịch chuyển, vận tốc, gia tốc theo tần số, phương pháp giao thoa laser và so sánh lưng tựa lưng, đọc đáp ứng tần số và chuỗi liên kết chuẩn rung.
12/10/2026
Jack USB Type-C loại 2, 4, 5, 6 dây khác nhau ở tín hiệu đưa ra: nguồn, dữ liệu D+ D−, chân CC. Bài giải thích từng loại, màu dây, các kiểu lắp tròn, oval, dẹt có tai và cách chọn cho mạch.

17/10/2026
Hiệu chuẩn transmitter áp suất 4–20 mA: sơ đồ vòng dòng điện, công thức dòng và sai số theo phần trăm khoảng đo, trình tự lúc nhận và sau chỉnh, ví dụ 0–16 bar, lưu ý về HART và điểm 0.
08/06/2021
Hướng dẫn ESP32 đọc load cell qua HX711 và hiển thị LCD 1602 bằng MicroPython, gồm đấu dây, hiệu chuẩn và xử lý lỗi.
14/10/2026
Phần 2 về CAN bus với ESP32: đặt bộ lọc nhận theo mã lọc và mặt nạ, chọn tốc độ bit theo chiều dài dây, hiểu ba trạng thái lỗi của nút và viết chương trình theo dõi bộ đếm lỗi, tự hồi phục sau bus-off.
Xem thêm