
Hiệu chuẩn cảm biến laser đo khoảng cách và extensometer theo ISO 9513: bề mặt, cấp và sai số lệch
Hiệu chuẩn cảm biến laser tam giác lượng và extensometer: ảnh hưởng của bề mặt, trình tự trên bàn trượt, bảng cấp ISO 9513 với giới hạn tương đối và tuyệt đối, ví dụ extensometer 50 mm.
Hai loại cảm biến chuyển vị nhỏ có yêu cầu hiệu chuẩn đặc biệt: cảm biến laser đo khoảng cách dùng trong dây chuyền kiểm tra độ dày, độ phẳng, độ cao; và extensometer đo độ giãn của mẫu trong máy thử kéo để tính giới hạn chảy, mô đun đàn hồi. Cảm biến laser chịu ảnh hưởng mạnh của bề mặt vật đo; extensometer có tiêu chuẩn phân cấp riêng là ISO 9513 với cách đánh giá vừa tương đối vừa tuyệt đối. Bài này trình bày nguyên lý, cách hiệu chuẩn và những điều cần lưu ý với cả hai loại.
1. Cảm biến laser kiểu tam giác lượng
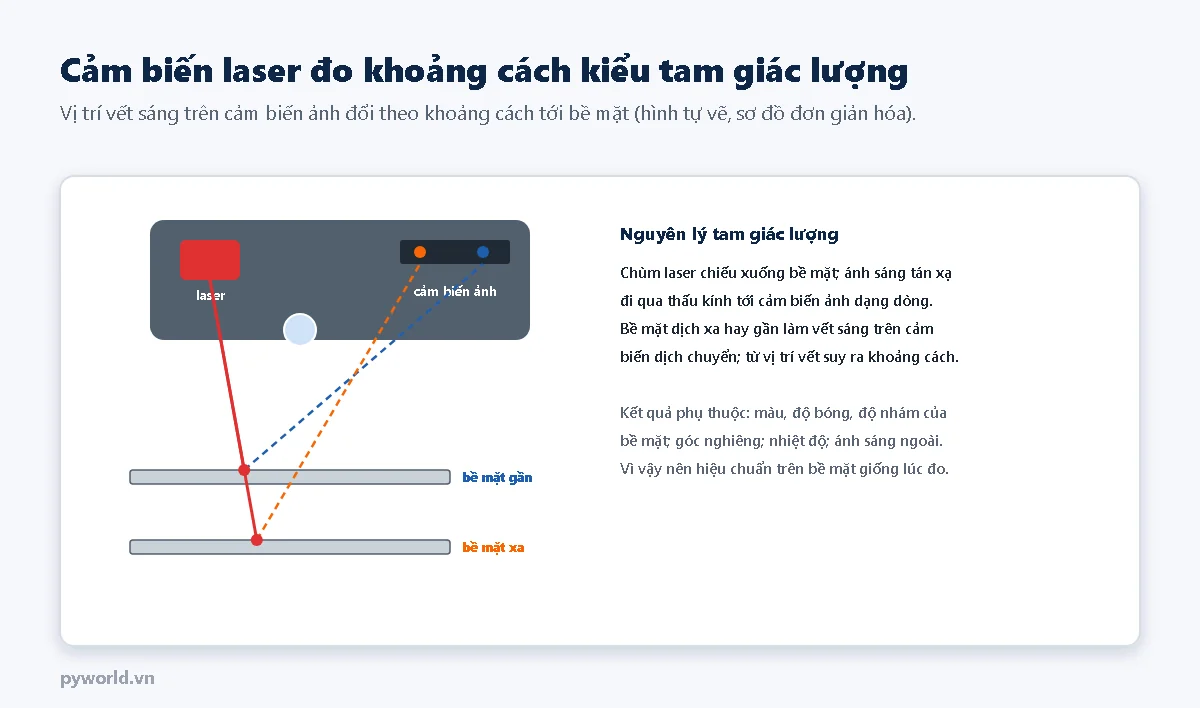
Chùm laser chiếu thẳng xuống bề mặt, một phần ánh sáng tán xạ đi qua thấu kính và rơi lên cảm biến ảnh dạng dòng đặt lệch một góc. Khi bề mặt dịch xa hoặc gần, vết sáng trên cảm biến dịch theo, và bộ xử lý đổi vị trí vết ra khoảng cách. Cảm biến có một khoảng tham chiếu (giữa dải) và dải đo quanh đó, ví dụ 30 ± 5 mm.
Vì đo bằng ánh sáng tán xạ, kết quả phụ thuộc:
- màu và độ phản xạ: bề mặt đen hấp thụ, tín hiệu yếu, nhiễu lớn;
- độ bóng: kim loại bóng phản xạ gương, vết sáng méo hoặc có ảnh phụ;
- độ nhám, vân gia công: vết sáng bị phân tán theo hướng vân;
- góc nghiêng bề mặt, nhiệt độ và ánh sáng môi trường.
2. Hiệu chuẩn cảm biến laser
- Gá cảm biến cố định, chùm laser vuông góc với bề mặt bia, trục dịch chuyển song song chùm laser để tránh sai số cosin.
- Chuẩn: bàn trượt chính xác kèm thước quang hoặc giao thoa kế laser đo vị trí bia; hoặc dùng căn mẫu dán áp trên tấm phẳng làm các bậc độ cao đã biết.
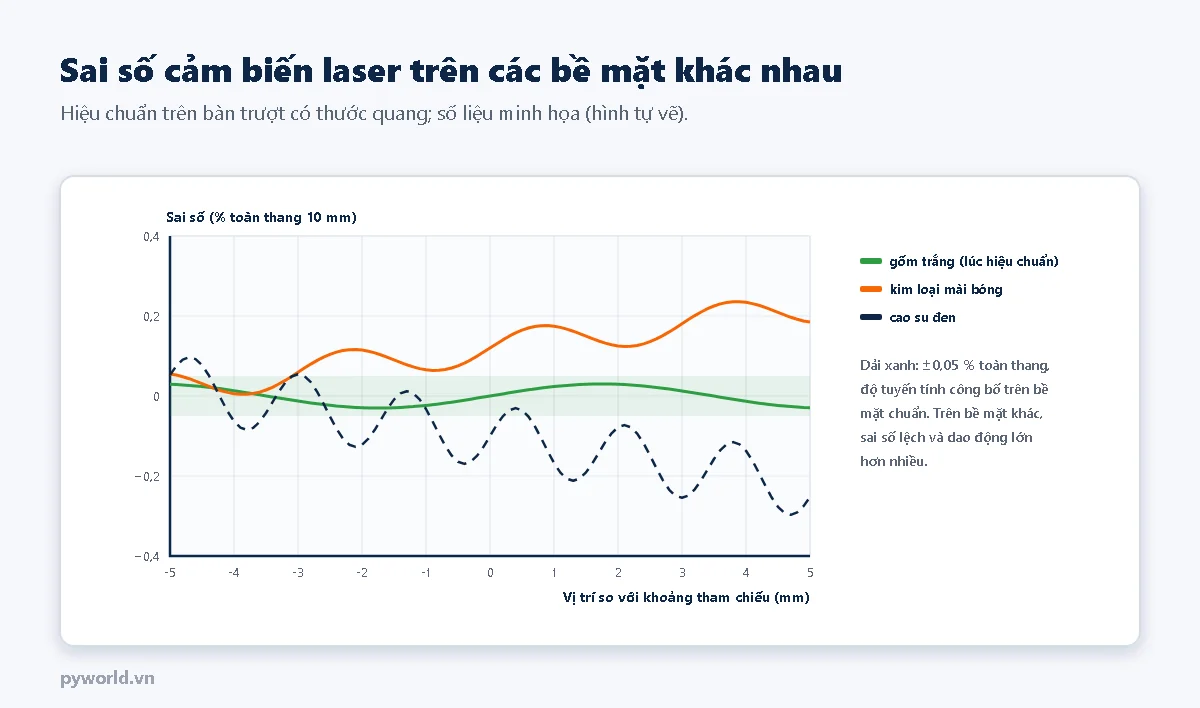
- Bia: dùng bia chuẩn của nhà sản xuất (thường gốm trắng) để kiểm tra theo thông số công bố, và dùng mẫu vật liệu thật để biết sai số khi sử dụng.
- Đo ở 10–20 vị trí đều trên toàn dải, mỗi vị trí lấy trung bình nhiều mẫu; đo cả chiều đi và chiều về.
- Tính độ lệch so với đường thẳng (tuyến tính, % toàn thang), độ lặp lại, và sai số tại khoảng tham chiếu.
Thông số "độ tuyến tính ±0,05 % toàn thang" trên phiếu chỉ đúng với bề mặt chuẩn trong điều kiện chuẩn. Đo kim loại bóng hay cao su đen, sai số có thể lớn gấp nhiều lần; đó là lý do phải hiệu chuẩn trên đúng vật liệu, đúng góc lắp.
3. Extensometer
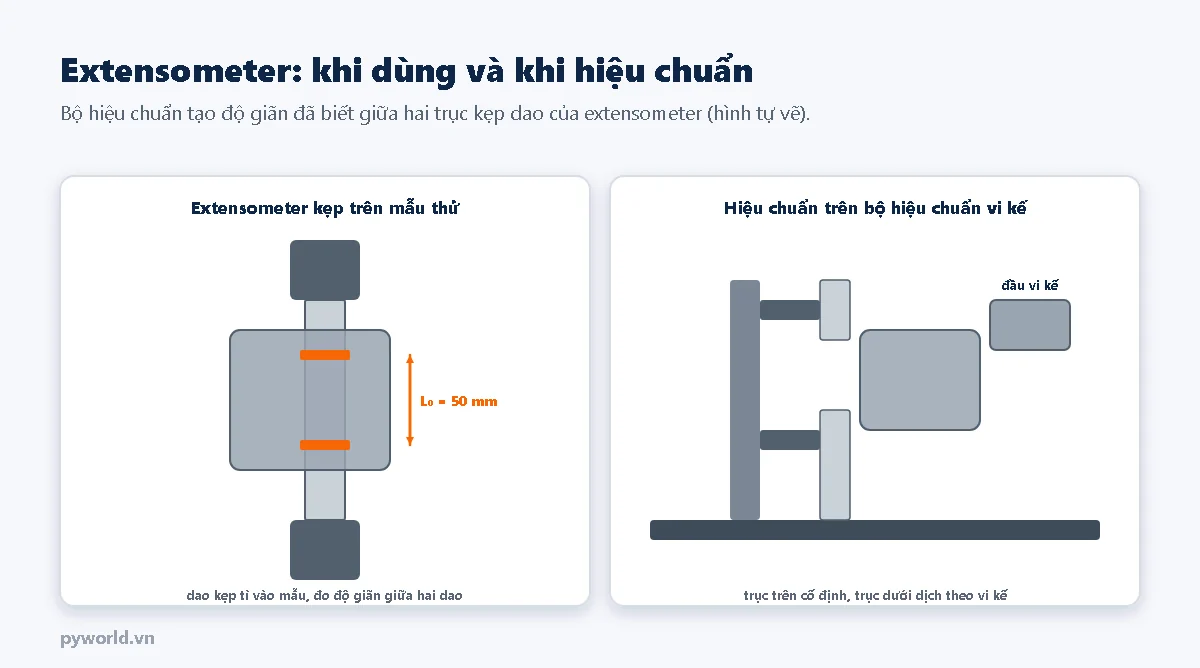
Extensometer kẹp trên mẫu thử bằng hai dao, khoảng cách giữa hai dao là chiều dài cữ L₀ (ví dụ 25 mm, 50 mm). Khi mẫu giãn, cảm biến bên trong (strain gauge, LVDT hoặc thước quang) đo độ giãn ΔL; biến dạng là ΔL/L₀. Có loại không tiếp xúc dùng camera hoặc laser theo dõi hai vạch trên mẫu.
Đo độ giãn trực tiếp trên mẫu là bắt buộc khi tính giới hạn chảy quy ước Rp0,2 hay mô đun đàn hồi, vì dịch chuyển của xà ngang máy thử gồm cả biến dạng của khung máy, má kẹp và trượt mẫu.
4. Cấp extensometer theo ISO 9513
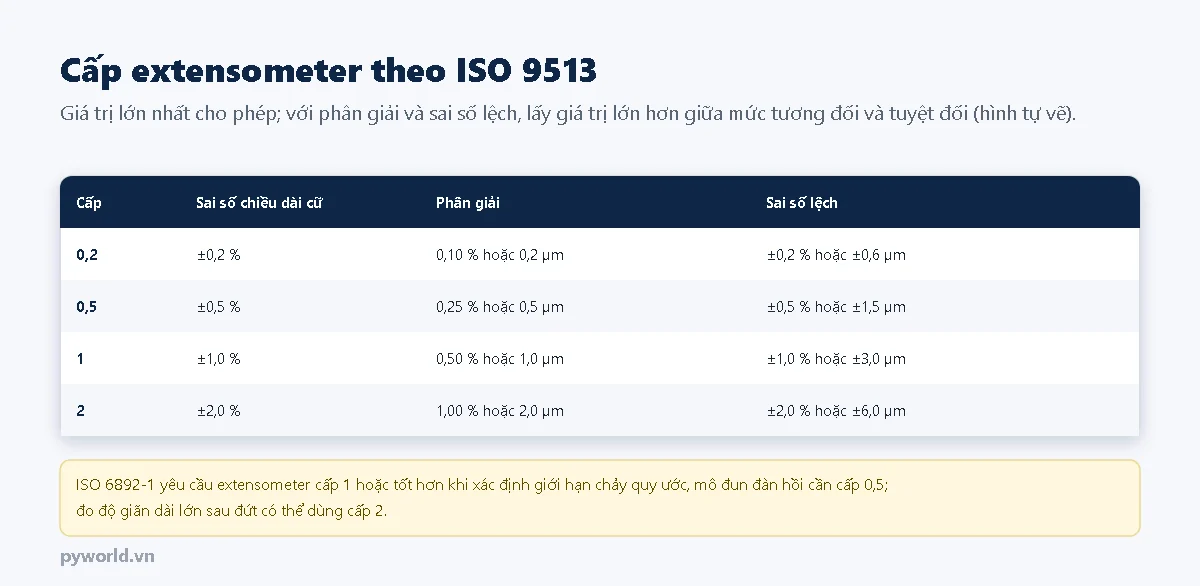
ISO 9513 xét ba chỉ tiêu: sai số chiều dài cữ, độ phân giải và sai số lệch (bias) của độ giãn đo được so với độ giãn chuẩn. Điểm đặc biệt: giới hạn của phân giải và sai số lệch có hai dạng, tương đối (%) và tuyệt đối (µm), và lấy giá trị lớn hơn. Ở độ giãn nhỏ, giới hạn tuyệt đối chiếm ưu thế (một sai số 0,5 µm ở độ giãn 20 µm là 2,5 % nhưng vẫn đạt cấp 0,2); ở độ giãn lớn, giới hạn tương đối chiếm ưu thế.
Trình tự hiệu chuẩn chính:
- Đo chiều dài cữ thực tế (khoảng cách hai dao) bằng dụng cụ đo chiều dài.
- Lắp extensometer lên bộ hiệu chuẩn (đầu vi kế, thước quang hoặc giao thoa kế laser), đúng chiều dài cữ.
- Đặt các độ giãn chuẩn phân bố trên dải sử dụng, đo theo chiều tăng (và chiều giảm nếu dùng), ít nhất hai loạt, tháo lắp lại extensometer giữa các loạt.
- Tính sai số lệch tại từng điểm, xét cấp theo giới hạn lớn hơn giữa tương đối và tuyệt đối; cấp của extensometer là cấp kém nhất trong dải đã hiệu chuẩn.
5. Ví dụ: extensometer 50 mm
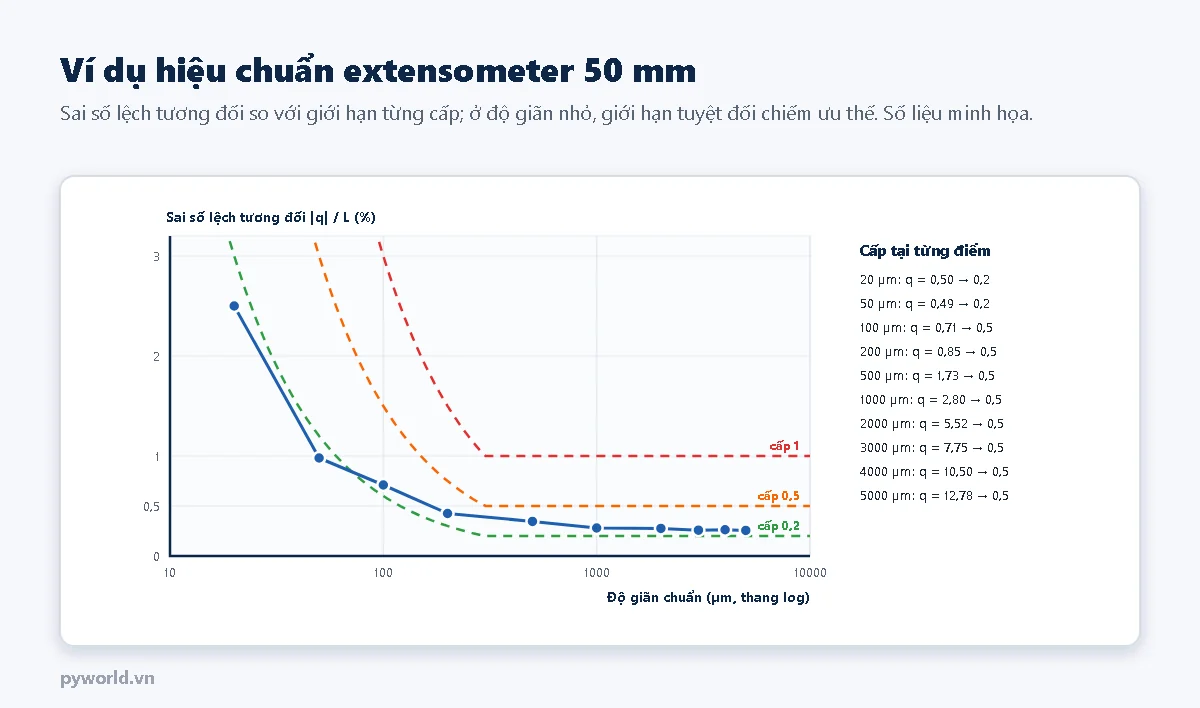
Extensometer trong ví dụ có sai số lệch gồm một phần không đổi khoảng 0,4 µm và một phần tỉ lệ 0,25 % (hệ số khuếch đại lệch). Ở 20 µm và 50 µm, sai số 0,5 µm nằm trong giới hạn tuyệt đối 0,6 µm của cấp 0,2. Từ 100 µm trở lên, sai số tương đối khoảng 0,26–0,7 % nên chỉ đạt cấp 0,5. Kết luận: extensometer đạt cấp 0,5 trên dải 20 µm – 5 mm. Nếu chỉnh lại hệ số khuếch đại để bỏ phần 0,25 %, extensometer có thể đạt cấp 0,2.
6. Lưu ý khi sử dụng
- Extensometer kẹp đúng lực: dao trượt trên mẫu cho kết quả sai, kẹp quá mạnh làm hằn mẫu, gãy mẫu tại vết dao.
- Đặt chiều dài cữ chính xác bằng chốt định vị trước khi kẹp, rút chốt trước khi thử.
- Tháo extensometer trước khi mẫu đứt nếu loại đó không chịu được va đập khi đứt.
- Nhiệt độ: thử trong buồng nhiệt cần extensometer chuyên dụng và hiệu chuẩn ở điều kiện tương ứng.
- Cảm biến laser: giữ kính sạch, che ánh nắng và đèn mạnh chiếu vào cửa nhận, cố định chắc để rung không làm dao động số đọc.
7. Những lỗi hay gặp
| Lỗi | Hậu quả | Cách đúng |
|---|---|---|
| Hiệu chuẩn laser trên bia trắng, đo kim loại bóng | Sai số lớn gấp nhiều lần thông số | Hiệu chuẩn thêm trên mẫu vật liệu thật |
| Chùm laser không song song phương dịch chuyển | Sai số cosin, hệ số sai | Căn chỉnh vuông góc, kiểm tra góc lắp |
| Tính biến dạng từ hành trình xà ngang | Mô đun và giới hạn chảy sai lệch lớn | Dùng extensometer đúng cấp |
| Chỉ xét giới hạn tương đối khi xếp cấp extensometer | Đánh giá quá khắt khe ở độ giãn nhỏ | Lấy giới hạn lớn hơn giữa tương đối và tuyệt đối |
| Không đo lại chiều dài cữ | Sai biến dạng theo tỉ lệ sai L₀ | Kiểm tra chiều dài cữ khi hiệu chuẩn |
8. Xem thêm
- Cảm biến chuyển vị: biến trở, LVDT, điện dung, dòng xoáy, laser – cấu tạo, nguyên lý và chế tạo.
- Các bài khác trong loạt: kiểm định máy thử kéo nén theo ISO 7500-1, sai số Abbe, cosin và giãn nở nhiệt, hiệu chuẩn LVDT và cảm biến dòng xoáy.
Tin tức liên quan

17/10/2026
Load cell hoạt động thế nào: các dạng thân, bốn strain gauge nối cầu Wheatstone, quy trình chế tạo, FSR và cảm biến áp điện, giao thức HX711 và cách tự đọc HX711 bằng ESP32.

14/10/2026
Giải thích giao tiếp I2C ở mức từng bit: hai dây SDA, SCL, điện trở kéo lên, START, địa chỉ, ACK, STOP. Kèm hai chương trình ESP32: tự tạo tín hiệu I2C bằng GPIO và đọc ghi thanh ghi bằng Wire.

17/10/2026
Cảm biến áp suất hoạt động thế nào: áp suất tuyệt đối và tương đối, màng và ống Bourdon, áp trở silic, điện dung, áp điện, quy trình chế tạo MEMS và cách đọc loại 0,5–4,5 V bằng ESP32.

12/10/2026
Gia công xốp chống sốc định hình cho ống kính, máy ảnh, flycam và thiết bị kỹ thuật số: mẫu vali ba ống kính quay phim, cách xếp thử, số đo cần gửi và cách chọn vali chống nước.

17/10/2026
Cấu tạo, nguyên lý và cách chế tạo năm họ cảm biến nhiệt độ: cặp nhiệt điện, Pt100, NTC, IC bán dẫn, hồng ngoại; cách chọn theo ứng dụng và ví dụ đọc NTC 10 kΩ bằng ESP32.

17/10/2026
Cách đọc giấy chứng nhận hiệu chuẩn: các phần bắt buộc theo ISO/IEC 17025, bảng sai số chiều tăng giảm, độ không đảm bảo và hệ số phủ k, áp dụng số hiệu chính và lỗi hay gặp.

12/10/2026
PYWORLD gia công xốp chống sốc theo biên dạng thiết bị đo lường: máy đo cầm tay, bơm hiệu chuẩn áp suất, đầu nối. Xem hai mẫu thực tế, cách bố trí khoang và thông tin cần gửi khi đặt.

17/10/2026
Vali demo giúp kỹ sư bán hàng mang mẫu cảm biến, bộ điều khiển tới nhà máy và trình bày ngay khi mở nắp. Bài so sánh kiểu xốp khoét với kiểu panel, cách đi nguồn, dây và tính chiều sâu vali.
Xem thêm